Technologia Injection Moulding Compounder
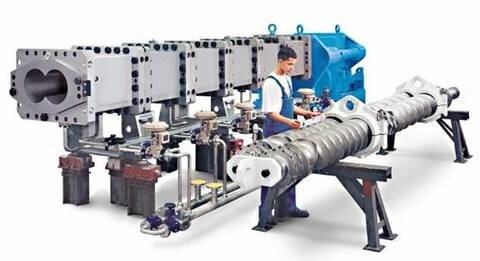
Technologia Injection Moulding Compounder wykorzystywana jest w rozmaitych zastosowaniach w przetwórstwie tworzyw sztucznych.
Kompandery do formowania wtryskowego IMC to połączenie dwóch systemów – wytłaczarki dwuślimakowej o pracy ciągłej z wtryskarką o pracy przerywanej. W rozwiązaniu tym obracające się w tę samą stronę wytłaczarki dwuwałowe, czyli kompandery dostarczają materiał o optymalnej jakości przy stałej i nieprzerwanej pracy. Dla zapewnienia przejścia od ciągłego procesu kompandowania (mieszania) do przerywanego procesu formowania wtryskowego wszystkie maszyny serii IMC posiadają zasobnik buforowy oraz jednostkę wtrysku typu Shot-Pot.
Zasobnik buforowy ma zadanie przechowywać materiał powstający w fazie wtrysku i docisku, w ciągu którego dzięki zamknięciu trzpienia przesuwnego zasobnik buforowy jest oddzielony od komory wysokiego ciśnienia w jednostce Shot-Pot. W pozostałym czasie cyklu, aż do następnego procesu wtrysku, materiał będzie ponownie przemieszczany do jednostki Shot-Pot.
Zarówno materiał z zasobnika buforowego jak i materiał z wytłaczarki jest dostarczany bezpośrednio do jednostki Shot-Pot. Zasobnik nie przemieszcza się przy tym sztywno pomiędzy zadanymi punktami przemieszczenia, lecz automatycznie przyjmuje występującą aktualnie ilość materiału z wytłaczarki. Dzięki temu operator może się skoncentrować wyłącznie na parametrach istotnych dla formowania wtryskowego.
Gdzie systemy IMC znajdują swe zastosowanie?
Małe jednostki nadają się idealnie zwłaszcza do użycia ich w produkcji elementów samochodowych. Sprawdziły się już choćby w przetwórstwie tworzyw długowłóknistych przy dużej oszczędności materiału (np. polipropyleny wzmocnione włóknem szklanym PP/GF, płyty czołowe).
Kolejnym obszarem zastosowań są takie zadania specjalne, w przypadku których konieczne jest kompandowanie bezpośrednie (np. elementy konstrukcyjne o wysokim stopniu wypełnienia).
Inne dziedziny zastosowania technologii IMC rozciągają się od wprowadzania różnych wypełniaczy do tworzyw sztucznych, poprzez wzmacnianie włóknami, tworzenie mieszanek, aż po uzyskiwanie wysokich wydajności plastyfikacji.
Włókno szklane jest wprowadzane przeważnie w postaci rowingu (wiązka ciągłych, równoległych włókien szklanych) lub jako szkło cięte i służy do polepszenia właściwości mechanicznych. Dzięki temu, że nieskończenie długie włókna szklane są dodawane bezpośrednio do roztopionej już osnowy polimerowej, możliwe jest uzyskiwanie bardzo dużych długości włókien, a przez to wysokich wartości wytrzymałości. Wprawdzie także przy pomocy innych procesów technicznych można wytwarzać granulaty długich włókien szklanych o długości włókien do 25 mm, jednak przy następującym później topieniu mieszaniny w konwencjonalnych wytłaczarkach jednoślimakowych ulegają one wielokrotnemu skróceniu. Dużą zaletą technologii IMC, przede wszystkim w stosunku do metody tłoczenia, jest to że do uzyskania gotowego detalu potrzebna jest tylko jedna operacja procesowa, a odpadają pracochłonne operacje wykańczające na elemencie konstrukcyjnym.
Szeroki zakres aktywności dla technologii IMC istnieje przy wypełnianiu tworzyw sztucznych różnymi wypełniaczami. Istnieją produkty, do wytwarzania których tradycyjny proces jest zupełnie nieprzydatny. Ma to miejsce np. wówczas, gdy udział wypełniaczy jest bardzo duży.
Na kompanderach do formowania wtryskowego wykonywane były już elementy konstrukcyjne zawierające do 90 proc. ciężarowych tlenku żelaza. Zaletą tej metody jest fakt, że wprowadzanie wypełniaczy do roztopionego polimeru następuje „z prądem”. W konwencjonalnym procesie jednoślimakowym przetwarzanie mieszaniny o tak wysokim udziale wypełniaczy byłoby niemożliwe. W grę wchodziłoby choćby zużycie ścierne, problemy z roztopionym tworzywem. Dzięki dodatkowi talku lub kredy jako wypełniacza można uzyskiwać lepsze sztywności, lepszą jakość powierzchni oraz redukcję czasu chłodzenia. Wypełniacze w postaci mączki drzewnej lub papieru wpływają na wzrost wytrzymałości, ale przede wszystkim prowadzą do obniżenia kosztów. Dalszą dziedziną zastosowania kompanderów do formowania wtryskowego jest bezpośrednie tworzenie mieszanin na wtryskarce. W zależności od przypadku zastosowania mogą być wytwarzane różnorodne mieszaniny (np. PC/ABC lub PC/ASA na zewnętrzne elementy samochodowe).
Jeśli w przypadku dużych maszyn wymagane są wysokie wydajności plastyfikacji, to w przypadku klasycznych wtryskarek jednoślimakowych średnica ślimaka musiałaby wynosić ponad 230 mm. Taki ślimak miałby długość czynną powyżej 4,5 m oraz odpowiednio duży ciężar. W przypadku kompanderów do formowania wtryskowego taką samą wydajność roztapiania zapewniają ślimaki o średnicy 50 mm i długości 0,7 m. Dzięki temu rozwiązane są problemy z topieniem i zużyciem ściernym, a ponadto zmniejszona zostaje długość maszyny.
Jeszcze inne zalety technologii IMC to potencjał obniżania kosztów przy mieszaniu różnych komponentów materiałowych oraz redukcja kosztów produkcji i ochrona materiału dzięki procesowi jednostopniowemu.