Wpływ wypełniaczy i uniepalniaczy na zużycie jednostki wtryskowej
Stosowanie popularnych dodatków do tworzyw i wypełniaczy wiąże się z ryzykiem szybszego zużycia jednostki wtryskowej.
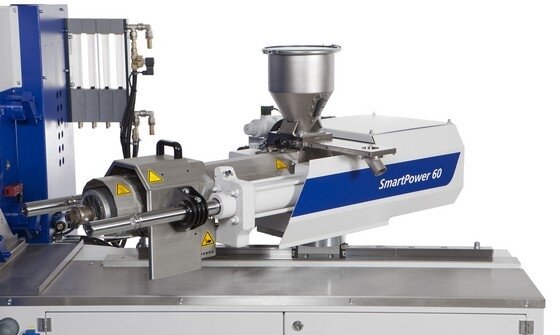
Dodatki i wypełniacze stanowią bardzo ważny element w praktyce przetwórstwa tworzyw sztucznych. Ich stosowanie pozwala nie tylko modyfikować właściwości tworzywa i nadawać mu pożądane cechy, lecz także obniżać koszty produktu finalnego. Jednak stosowanie różnego rodzaju dodatków związane jest ze zwiększonym ryzykiem szybszego zużycia elementów konstrukcyjnych wtryskarek. Celem niniejszego artykułu jest prześledzenie wpływu wypełniaczy i uniepalniaczy na zużycie jednostki wtryskowej.
Wypełniacze
W tworzywach sztucznych stosuje się różnego rodzaju materiały wypełniające, które mogą wpływać na wytrzymałość mechaniczną, udarność, twardość powierzchni, stabilność wymiarową, wytrzymałość termiczną, czy przewodność elektryczną. Często dodanie wypełniacza ma również za zadanie obniżenie kosztów powstałego po wymieszaniu tworzywa. Stosowane są wypełniacze mineralne jak np. kreda, wapień, mączka krzemowa, talk, mika, wypełniacze ceramiczne lub kulki szklane. Jako materiały wzmacniające stosuje się głównie krótkie włókno szklane, włókno węglowe lub włókna aramidowe (kevlar). Stosowane są także tworzywa, które wypełnione są długimi włóknami.
Twardość włókna szklanego wynosi ok. 1200 HV. Wykorzystywany do uzyskania koloru białego dwutlenek tytanu TiO2 ma twardość ok. 1000 HV. Dla porównania: standardowa stal azotowana (1.8550) po azotowaniu uzyskuje twardość ca 1000 HV. Wartość ta dotyczy jednak tylko warstwy azotowanej, która zwykle ma grubość do ok. 0,4 mm. Po starciu warstwy azotowanej z powierzchni ślimaka pozostała jego część ma znacząco niższą twardość, co skutkuje przyspieszonym zużyciem. Proszki metali (M390) i stale stopowe (K110) po azotowaniu plazmowym uzyskują twardość ca 1100-1250 HV i są utwardzone na grubość ca 0,2 mm. Po starciu warstwy utwardzonej stale te mają twardość ok. 750 HV.
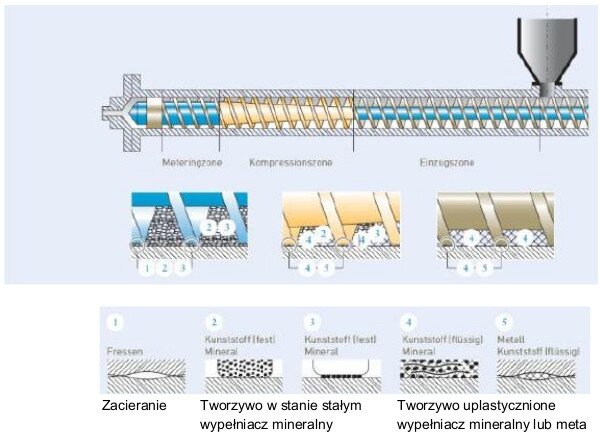
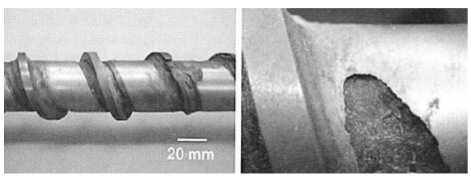
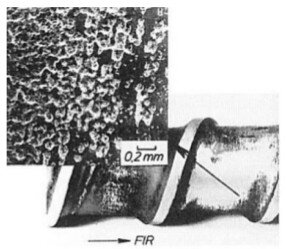
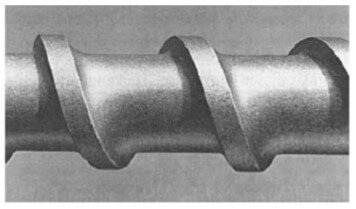
Na rys. 1 pokazane zostały mechanizmy zużycia układu plastyfikującego wtryskarki przy przetwórstwie tworzyw z wypełniaczami. Przedstawione zasady dotyczą stosowania tworzyw z wypełnieniem w postaci krótkich włókien szklanych. W przypadku stosowania materiałów wypełnionych długim włóknem szklanym obserwuje się dodatkowy efekt zwiększonych nacisków powierzchniowych.
Wypełniacze oddziałują ściernie na powierzchnię ślimaka, powodując powstawanie mikronacięć. W strefie zasilania i kompresji ślimaka efekt ten może być dodatkowo wzmocniony. Fragmenty wypełniaczy osadzają się na granicy ziarna częściowo uplastycznionego tworzywa tworząc tzw. efekt jeża. Efekt ten zanika dopiero po osiągnięciu przez stop tworzywa odpowiednio niskiej lepkości.
Dla zapewnienia odpowiedniej żywotności układu plastyfikującego wtryskarki zaleca się w przypadku stosowania tworzyw z wypełniaczami wyposażenie maszyny w jednostki o podniesionej odporności na ścieranie i korozję. Dla tworzyw z wypełnieniem do 30 proc. można np. stosować jednostki wtryskowe wykonane z bimetalu BATTalloy AK+, zaś w przypadku, gdy tworzywa zawierają wypełnienie powyżej 30 proc. lub dodawany jest regranulat w ilości powyżej 20 proc. odpowiedniejsze będą jednostki wtryskowe wykonane np. z BATTally AK++.
Uniepalniacze
Środki uniepalniające (flame retardant, FR) powstałe na bazie organicznej lub nieorganicznej dodawane są do tworzyw sztucznych w celu ograniczenia ich palności lub zgaszenia płomienia w przypadku pożaru. Dla tworzyw oznaczonych klasą palności V0 dodatek środków uniepalniających wynosi min. 10 proc. Dodatek środków uniepalniających ma wpływ nie tylko na mechaniczne własności tworzyw, ale także na zużycie układów plastyfikujących wtryskarek. W przypadku tworzyw zawierających środki uniepalniające fakt ten znajduje potwierdzenie w oznaczeniu typu tworzywa. Oznaczenie środka uniepalniającego wg normy DIN EN ISO 1043-4 składa się z dwóch cyfr, np. PA GF30 FR(52) oznacza poliamid 6 z 30-procentową zawartością włókna szklanego, którego palność została obniżona przez zastosowanie czerwonego fosforu. Poszczególne cyfry oznaczenia środka uniepalniającego oznaczają:- 1x: związki fluorowców
- 2x: związki fluorowców
- 3x: związki azotu
- 4x: organiczne związki fosforu
- 5x: nieorganiczne związki fosforu
- 6x: tlenki i sole metali
- 70-74 związki boru i cynku
- 75-79 związki krzemu
- 80: grafit
Środki nieorganiczne FR, jak związki fosforu, tlenki (np. TiO2), wodorotlenek glinu (zwany w skrócie ATH) lub wodorotlenek magnezu dodawane są do tworzywa w postaci mineralnych wypełniaczy. W temperaturze >200 st. C wodorotlenki rozpadają się na wodę i niepalne tlenki. Produkty rozpadu obniżają temperaturę i rozcieńczają gazy palne. Skuteczność tych środków nie jest jednak tak duża, jak związków fluorowych. Dlatego też muszą być one stosowane w znacznych ilościach. W przypadku ATH stopień wypełnienia wynosi często >60 proc. Niestety, tak duży stopień wypełnienia prowadzi do znacznego zmniejszenia właściwości mechanicznych tworzywa. Środki oparte o związki fosforu tworzą niepalną warstwę ochronną odcinającą dopływ tlenu do źródła ognia. W niektórych tworzywach wraz z związkami fluorowymi FR stosuje się równolegle trójtlenek antymonu (Sb2O3), który wzmacnia działanie związków fluorowych.
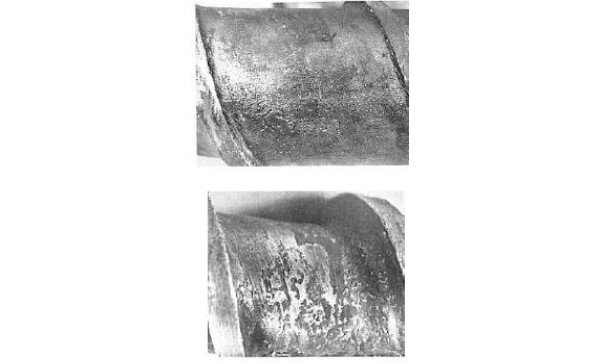
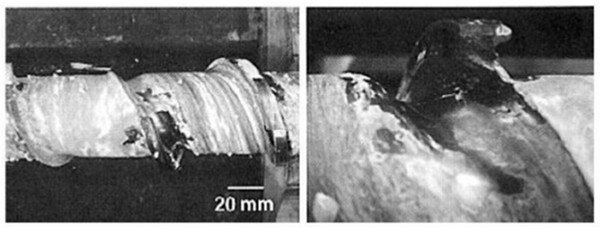
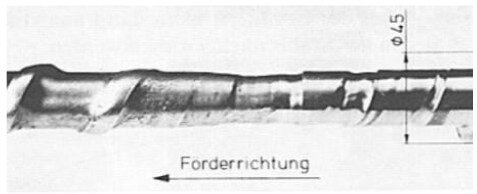
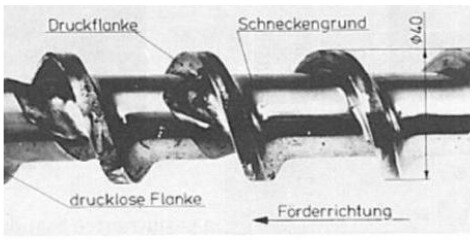
Środki uniepalniające mają niestety wpływ na zużycie elementów układu plastyfikującego wtryskarki. Pod wpływem temperatury halogeny, w połączeniu z wilgocią zawartą w powietrzu lub w granulacie, ulegają rozpadowi chemicznemu. Powstałe w wyniku reakcji rozpadu produkty są bardzo korozyjne. Ich działanie można porównać do skutków zastosowania kwasu solnego (HCl). Związki mineralne FR (jak np. ATH) mogą z uwagi na swą twardość wywoływać podwyższone zużycie elementów układu wtryskowego wskutek ścierania. Może to być szczególnie widoczne w przypadku stosowania niższych temperatur przetwórstwa. Natomiast w przypadku wysokich temperatur związki te wykazują działanie korozyjne. W niektórych wypadkach działanie tych związków może prowadzić do bardzo znaczącego zużycia ściernego elementów wtryskarki (ślimaka, końcówki ślimaka, dyszy lub cylindra). Produkty wycierania mogą odkładać się w układzie wtryskowym, a następnie odrywać się i wpływać na jakość powierzchni produkowanych wyprasek.
W przypadku przetwórstwa tworzyw z środkami uniepalniającymi zaleca się wyposażanie wtryskarek w specjalne układy plastyfikujące. W przypadku tworzyw wzmocnionych włóknem szklanym <20 proc. może to być np. układ o podniesionej odporności na korozję AKCN, natomiast w przypadku tworzyw o większym stopniu wypełnienia - układ o podniesionej odporności na korozję i ścieranie AK++.
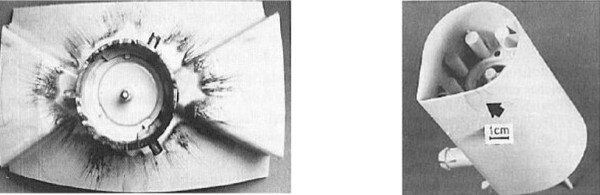
Rys. 3. (po prawej) Ciemne zabrudzenia na powierzchni wypraski wskutek wycierania się elementów układu plastyfikacji
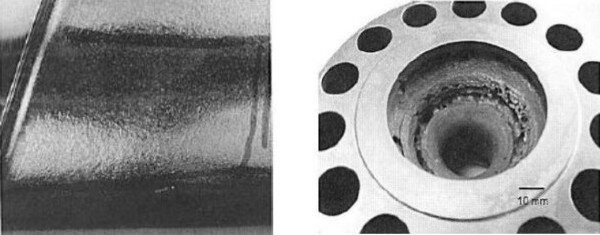
Rys. 5. (po prawej) Zużycie głowicy dysz wywołane korozją i tarciem