Wtryskiwanie tworzyw z dodatkiem środka uniepalniającego
Wtryskiwanie tworzyw z dodatkiem środka uniepalniającego jest zadaniem trudnym. W tym celu warto choćby poznać charakterystyczne cechy gorącego kanału.
Tworzywa sztuczne z dodatkiem środka uniepalniającego należy wtryskiwać w jak najniższej temperaturze. Prawidłowo dobierając zespół uplastyczniania oraz gorący kanał i formę, można wyeliminować nadmierne ścinanie i lokalne przegrzania. W przeciwnym razie środek ten może zacząć reagować już podczas przetwórstwa.
Środki uniepalniające zmniejszają zapalność i palność tworzyw sztucznych. Różnią się jednak sposobem działania. Mogą np. wiązać płomień wskutek działania chemicznego, osłaniać miejsce płonące warstwą ochronną lub schładzać w wyniku odszczepiania wody.
Środek uniepalniający najczęściej zaczyna działać dopiero po przekroczeniu określonej temperatury i dlatego temperatura wtryskiwania tworzywa musi być niższa od temperatury granicznej. Tworzywa z dodatkiem środka uniepalniającego jako mniej stabilne termicznie przetwarza się najczęściej w nieco niższych temperaturach niż odpowiadające im tworzywa bazowe. Szczególnie ważne jest ścisłe przestrzeganie temperatur przetwórstwa zalecanych przez producenta i unikanie przypadkowego ogrzania wskutek ścinania.
Do przetwórstwa tworzyw z dodatkiem środka uniepalniającego zalecane są zespoły uplastyczniające zabezpieczone przed korozją. Ponadto gorący kanał i forma muszą być wykonane z odpowiednich materiałów. Przyczyna takiego stanu rzeczy jest prosta. Otóż niektóre środki uniepalniające działają korodująco, gdyż pod wpływem wody mogą powstawać kwasy. Dlatego też przy przetwórstwie poliamidu z dodatkiem środka uniepalniającego dopuszczalna resztkowa zawartość wilgoci nie może przekraczać 0,2 proc.
Charakterystyczne cechy tworzyw sztucznych z dodatkiem środka uniepalniającego należy uwzględniać już przy projektowaniu form wtryskowych, a zwłaszcza systemów gorącokanałowych.
Zgodnie z ogólną zasadą dotyczącą tworzyw technicznych wolno stosować wyłącznie naturalnie zbalansowane rozdzielacze GK, tzn. rozdzielacze, w których wszystkie drogi płynięcia od dyszy maszyny do każdej z przewężek mają identyczną długość.
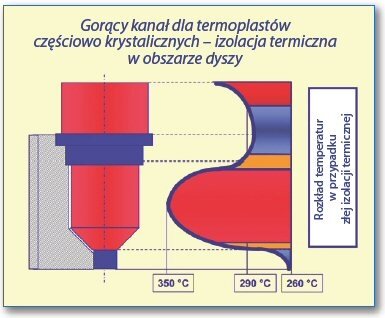
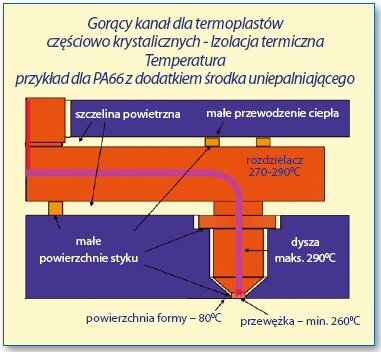
Ponadto niezbędna jest skuteczna izolacja termiczna pomiędzy ogrzanym do temperatury stopionego tworzywa rozdzielaczem GK a chłodzoną formą wtryskową. Izolację taką zapewniają jak największa szczelina powietrzna, małe powierzchnie styku oraz stosowanie materiałów źle przewodzących ciepło - takich jak ceramika - na wszystkie potrzebne podpory mechaniczne.
Dla zapewnienia dobrego przenoszenia ciepła grzejniki w rozdzielaczu, GK powinny być zalewane, a nie tylko wkładane lub wciskane. Grzejniki rozmieszczone symetrycznie zapewniają równomierny rozkład temperatur. Z uwagi na ograniczony czas przebywania stopu w kanale nie może być żadnych martwych naroży. Dlatego też zmiany kierunku powinny być wymuszone przez dzielone wstawki, zalane wkładki lub dokładnie pozycjonowane zatyczki.
Ponieważ systemowi GK stawiane są duże wymagania pod względem szczelności, należy uwzględniać wytrzymałość mechaniczną, a zwłaszcza ugięcie w obszarze centrowania.
Ogrzewanie dysz GK powinno mieć odpowiednio dobrany rozkład mocy. Wymienne torpedy umożliwiają dostosowanie dysz o kształcie podstawowym do różnych typów przewężek; ponadto - w razie zużycia - torpedy dysz można szybko wymienić przy niewielkim nakładzie kosztów.
Skłonność do ciągnięcia nitki lub kroplenia można zredukować stosując dysze z torpedą przewodzącą ciepło. Dobra izolacja termiczna w obszarze dyszy jest jeszcze ważniejsza niż w rozdzielaczu GK. Zła izolacja termiczna jest przyczyną niedopuszczalnie wysokich temperatur lokalnych, a to może powodować, iż środek uniepalniający zacznie reagować już podczas przetwórstwa.
Następstwem tego jest nie tylko utrudnienie przetwórstwa, lecz także zbyt mała zawartość środka uniepalniającego w wyprasce.
Do dokładnego prowadzenia temperatury potrzebny jest oddzielny obwód regulacji dla każdej dyszy. Regulator o charakterystyce PID zapewnia znacznie dokładniejszą regulację temperatury niż prosty regulator dwupunktowy. Ponadto regulator musi reagować szybko, aby zwłaszcza przy wtryskiwaniu mniejszych wyrobów, które wymagają krótkich czasów wtrysku, wyeliminować możliwość niepożądanego ogrzewania wskutek ścinania.