Lokalizacja instalacji w produkcji proszków polietylenowych
Lokalizacja instalacji odgrywa duże znaczenie przy produkcji proszków polietylenowych.
Tam gdzie istnieje dostęp do wielu podwykonawców zajmujących się ścieraniem, a także do dostawców materiałów, proces ścierania proszków na terenie zakładu nie jest rzeczą powszechną. Z kolei wszędzie tam, gdzie instalacje są równomiernie rozłożone, firmy zatrudniają formierzy, którzy ścierają proszki na terenie zakładu.
Gęstość ładunku proszku polietylenowego jest znacznie mniejsza niż granulek polietylenowych, co znacznie wpływa na koszty transportu. Zazwyczaj w pełni załadowana ciężarówka z proszkiem polietylenowym waży 20 proc. mniej niż w pełni załadowana ciężarówka z tym samym materiałem w formie granulek. Zatem z punktu widzenia kosztów dostaw jednostkowy koszt dostawy będzie mniejszy w przypadku granulek niż proszku. Wszędzie tam, gdzie materiały mogą być dostarczane drogą kolejową oszczędności kosztów wysyłania granulatu względem proszku mogą być jeszcze większe.
Ścieranie proszków polietylenowych na terenie zakładu ma największy sens wówczas, gdy w całej instalacji formowania rotacyjnego jest używany jeden typ materiału. Przełączanie maszyny ścierającej z jednego trybu w inny może powodować powstanie poziomu nieefektywności, który zniweluje wszystkie potencjalne oszczędności kosztów.
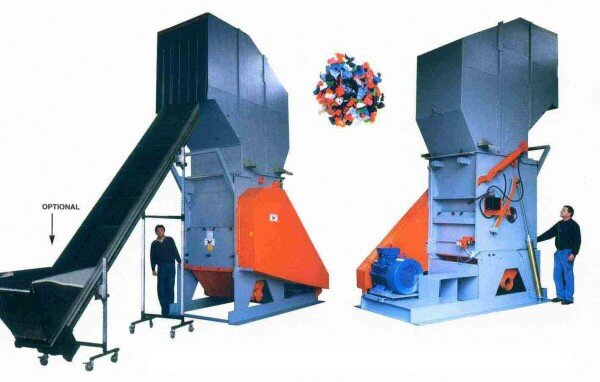
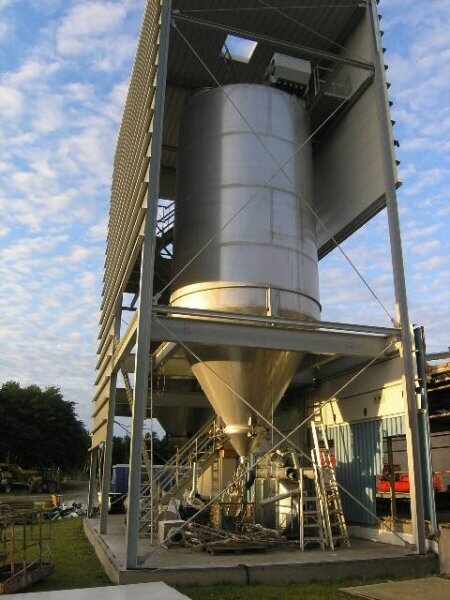
Większość komercyjnych młynów do produkcji proszków ma budowę pionową, co powoduje, że są to konstrukcje raczej kompaktowe. Granulat przemieszcza się przez komory młyna, a następnie jest pneumatycznie przenoszony do tzw. cyklonu, który znajduje się w górnej części maszyny.
Od tego miejsca czysty proszek grawitacyjnie przemieszcza się w dół, przelatuje przez sito, a następnie gotowy produkt jest wyciągany z urządzenia mniej więcej na wysokości głowy operatora. Podczas kupowania młyna należy się upewnić, że pomieszczenie w budynku jest odpowiednio wysokie, aby można było standardowo, pionowo, ustawić maszynę. Należy wziąć pod uwagę zapewnienie odpowiedniej ilości miejsca do otwierania i demontażu cyklonu. Chociaż są możliwe inne rozmieszczenia maszyny, rozmieszczenie pionowe jest najbardziej praktycznym i ekonomicznym rozwiązaniem. Jeżeli jest planowane mielenie różnych rodzajów materiału, to nie wolno zapomnieć o zapewnieniu miejsca na dostęp do platform. Szczególnie ważne jest, aby zapewnić bezpieczny dostęp do sita, tak aby tace sita można było demontować bez uszkadzania maszyny lub powodowania obrażeń operatora.
Do procesu proszkowania konieczna jest przede wszystkim energia elektryczna, której zużywa się znaczne ilości. To jest pierwsze kryterium brane pod uwagę podczas przygotowywania studium wykonywalności instalacji do produkcji proszków polietylenowych. Silniki ułatwiające załadunek oraz silniki używane do „miękkiego rozruchu” mają znaczny udział w kosztach i muszą zostać uwzględnione na początkowym etapie projektu. Współcześnie kładzie się nacisk na dużą moc wentylatorów w maszynie ścierającej. Podstawowym sposobem chłodzenia komór młyna jest zasysanie znacznych ilości powietrza przez talerze mielące.
Kilku największych producentów młynów używa obecnie wentylatorów o zmiennej prędkości, co jest szczególnie użyteczne podczas konfiguracji ścierania trudno ścieralnych materiałów, a szczególnie bardziej miękkich odmian polietylenu. Niektóre z komór młyna są zbudowane tak, że mogą być chłodzone wodą. Niemniej jednk nie jest to zbyt udany sposób kontrolowania temperatury. Jeżeli ktoś chce używać chłodzenia wodnego, stosunek użyteczności do zużycia będzie względnie niewielki.
Wentylator maszyny rozproszy znaczne ilości gorącego powietrza, które powstaje na skutek koniecznego procesu chłodzenia, zachodzącego wewnątrz maszyny ścierającej. Powietrze to będzie zawierać niewielkie ilości dobrej jakości materiału polietylenowego, dlatego normalną praktyką jest zapewnienie jakiejś formy filtrowania pyłów, aby uniknąć kumulacji tego materiału wewnątrz budynku. Oznacza to również, że młyny są zazwyczaj umieszczane przy zewnętrznych ścianach budynków, dzięki czemu gorące powietrze może być odprowadzane na zewnątrz, z dala od operatorów.
Z punktu widzenia środowiska najważniejszym problemem związanym z procesem ścierania jest hałas. Należy się dokładnie upewnić, jak wiele hałasu maszyna będzie wytwarzać oraz co można zrobić - dotyczy to także producenta - aby zmniejszyć wynikające z tego faktu problemy.
Jeżeli ścieranym materiałem jest polietylen, to sterowanie maszyną odbywa się na podstawie monitorowania temperatury komory młyna. Jest to parametr używany do modulowania prędkości podawania materiału do komory. Warto jednak uważać: jeżeli bowiem potencjalny dostawca maszyny zapewnia, że można uzyskać adekwatną kontrolę za pomocą pomiaru obciążenia elektrycznego silników, a niektórzy mogą tak twierdzić, należy znaleźć innego dostawcę.
Ścieranie polietylenu jest procesem niezwykłym w tym sensie, że maszyna musi pracować na maksymalnej przepustowości, aby osiągnąć produkt dobrej jakości. Jeżeli szybkość podawania materiału zmniejszy się o 15 proc., produkowanego proszku nie będzie można używać w normalnym procesie formowania rotacyjnego.
Dlaczego tak się dzieje?
Ostrza młyna są zaprojektowane do cięcia granulek na coraz mniejsze kawałki aż do momentu uzyskania żądanego rozmiaru proszku. Jednak w przypadku względnie miękkich materiałów, takich jak polietylen używany w formowaniu rotacyjnym, obok cięcia zachodzić będzie również rozrywanie. Może to powodować, że cząstki proszku będą miały wystające „ogonki”, których wystąpienie będzie zakłócać przemieszczanie proszku w formie i będzie zakłócać proces obróbki termicznej.
Jeżeli „ogonki” powstaną w komorze młyna, mogą zostać zniszczone w kolejnych etapach procesu, gdy otaczające powietrze będzie dostatecznie gorące, aby skurczyć je do rozmiaru głównej cząstki. Oznacza to, że temperatura otaczającego powietrza musi być możliwie najwyższa. Ciepło w procesie jest wytwarzane na skutek przemieszczania się materiału przez komorę młyna, tak więc im więcej materiału podaje się do komory, tym powietrze jest cieplejsze.
Jaki jest górny limit temperatury pracy?
Zależy on w dużym stopniu od rodzaju ścieranego materiału. Jeżeli temperatura jest odpowiednio wyższa niż, powiedzmy, 75 st. C, proszek w komorze młyna zaczyna się sklejać i blokować przemieszczanie się kolejnych partii materiału. Zjawisko to zwane jest „rozpuszczaniem” i powoduje konieczność zatrzymania maszyny oraz wyczyszczenia komory ze sklejonego materiału. Aby uniknąć tego zjawiska, niedoświadczeni operatorzy zmniejszą ilość podawanego materiału, ale spowoduje to spadek temperatury i szybkie pogorszenie jakości proszku.
Dobrą nowiną jest to, że właściwie zaprojektowany system ścierający wykryje temperaturę młyna i będzie automatycznie korygował prędkość podawania materiału tak, aby utrzymać ją możliwie blisko wartości nastaw maszyny.
Ponadto, niektórzy z producentów montują czujniki wykrywające proces topnienia, które ograniczają moc maszyny, zanim wystąpi całkowite stopnienie. Inna dobra wiadomość jest taka, że gdy odpowiednie ustawienia dla danej klasy proszku zostaną już wprowadzone, maszyna zwolni pracę i będzie dobrze pracować. Jednak doświadczeni operatorzy są zawsze wyczuleni na efekty zmiany warunków środowiskowych, a w szczególności na zmianę temperatury otaczającego powietrza.
Korzystano m.in z materiałów Stowarzyszenia Formowania Rotacyjnego na Europę Środkową i Wschodnią.