Produkcja proszków polietylenowych
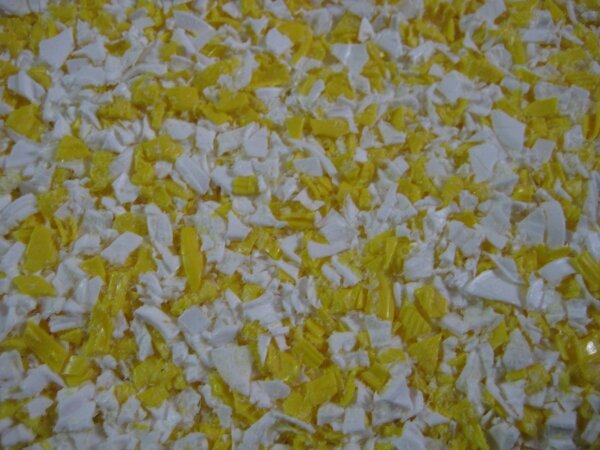
Dobrej jakości proszki z tworzyw sztucznych stanowią zasadniczy fundament nowoczesnego przemysłu formowania rotacyjnego. Tym samym więc produkcja proszków polietylenowych ma tak istotne znaczenie.
Dobrej jakości proszki z tworzyw sztucznych stanowią zasadniczy fundament nowoczesnego przemysłu formowania rotacyjnego. Dodatkowo, w przypadku tych wszystkich przetwórców, którzy zajmują się formowaniem rotacyjnym, kontrola kosztów staje się coraz pilniejszą kwestią.
Jest to szczególnie prawdziwe, gdy ceny surowców rosną w szybkim tempie. Co ma miejsce obecnie. Jedna z możliwości oszczędzania kosztów surowca polega na przeniesieniu produkcji proszku na teren zakładu i zakupie granulatu zamiast finalnej postaci proszku. Może to być odpowiednie wyjście, ponieważ oprócz osiągnięcia natychmiastowych oszczędności kosztów, możliwe jest też obniżenie poziomu ilości surowca w magazynach oraz zwiększenie elastyczności operacyjnej.
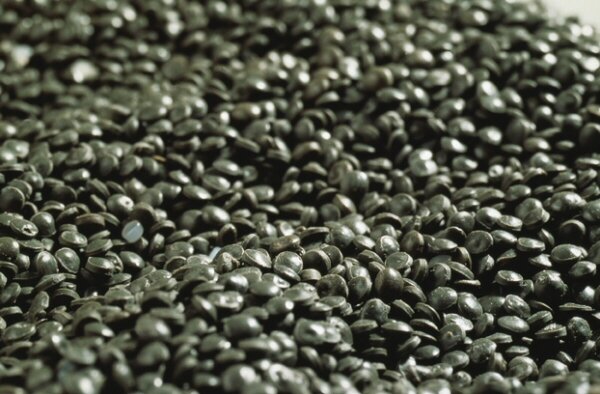
Urządzenia do ścierania lub „proszkowania” przeznaczone do tworzyw sztucznych wykorzystują specjalistyczną technologię, ale istnieje kilku producentów maszyn, posiadających odpowiednie doświadczenie i mogących dostarczyć urządzenia i niezbędną wiedzę, a także pomóc formierzom stać się szlifierzami.
Osoby zajmujące się formowaniem rotacyjnym często zadają pytania, czy należy prowadzić produkcję proszku na terenie zakładu. Podobnie, jak w przypadku większości aspektów formowania obrotowego, odpowiedź na to pytanie jest dość skomplikowana. Dlatego warto nakreślić sytuację, którą trzeba rozważyć w tym konkretnym kontekście.
Polietylen jest zdecydowanie najpowszechniej stosowanym materiałem w formowaniu rotacyjnym, a polietylenowe ziarna rotacyjne są względnie łatwe do ścierania. Dobrej jakości proszki mogą być produkowane w młynach „środowiskowych”, czyli takich, w których chłodzenie można przeprowadzać wykorzystując powietrze z otoczenia wdmuchiwane do urządzenia. Czasami w celu zwiększenia chłodzenia młynów używa się wody, ale w tego typu systemach dominuje powietrze. Większość pozostałych proszków z tworzyw sztucznych używanych w formowaniu rotacyjnym np. polipropylen, poliamid/nylon oraz poliwęglan wymaga użycia młyna o znacznie bardziej skomplikowanym systemie kontroli temperatury, w którym jako środek chłodniczy wykorzystuje się płynny azot. Zdecydowanie nie należy go wykorzystywać podczas pracy przy formowaniu rotacyjnym w zakładzie.
Ogólne doświadczenie wskazuje więc, że grube ziarna polietylenu oraz polietylenu elastycznego znacznie trudniej zetrzeć niż ziarna standardowe. Oznacza to, że mimo możliwości osiągnięcia dobrej jakości proszku, tempo produkcji młyna może być znacznie niższe. Dla odmiany, bardziej kruche ziarna, np. materiał tworzony metodą wtryskową są względnie łatwe w kruszeniu. Tak więc, jeśli używany jest polietylen o nietypowej ziarnistości, należy pamiętać o tym, aby sprawdzić, czy może on być kruszony za pomocą typowych urządzeń w opłacalnym tempie. Trzeba też nalegać na przeprowadzenie odpowiednio kontrolowanych testów maszyny przed zobowiązaniem się do kupna urządzenia.
Główni dostawcy młynów posiadają duże doświadczenie w ścieraniu bardziej typowych ziaren polietylenu „dla celów ogólnych” oraz „masowych” i powinni być w stanie polecić potencjalnym klientom istniejące młyny ścierające podobne materiały. Młyny pracują najbardziej wydajnie, jeśli wykorzystywana jest w nich ograniczona ilość rodzajów materiałów, a zdecydowanie najbardziej opłacalna jest praca w myśl zasady „jeden młyn, jeden materiał”.
Zmiany materiałów mogą powodować kosztowne opóźnienia związane z czyszczeniem oraz stratami materiału podczas rozruchu. Dla przykładu dokonanie zmiany pomiędzy różnymi kolorami może zająć całą zmianę roboczą. Najbardziej udane operacje ścierania na terenie zakładu są na ogół przeprowadzane przez osoby zajmujące się formowaniem rotacyjnym. Przy czym osoby te powinny używać bardzo ograniczonej liczby różnych ziaren polietylenu i barwić materiały metodą mieszania pigmentu na sucho po etapie ścierania. Istnieją również formierzy dokonujący na terenie zakładu ścierania czarnego polietylenu lub materiałów z odzysku.
Stosunkowo trudno będzie znaleźć uzasadnienie dla ścierania na terenie zakładu, jeśli zużycie ziaren polietylenu jest niższe niż 500 Mt rocznie. Większość pełnowymiarowych młynów jest zdolna wyprodukować ponad 2500 Mt rocznie w pracy ciągłej, choć wielkość ta zostanie proporcjonalnie zredukowana, jeśli młyny nie pracują w cyklu 24-godzinnym. Głównym kosztem operacyjnym młynów jest energia elektryczna. Tym samym więc tarcze młynów muszą być napędzane bardzo dużymi silnikami elektrycznymi.
Należy również dokonać pewnych analiz rynkowych dotyczących kosztów siły roboczej, współczesne młyny są jednak zaprojektowane do pracy w trybie automatycznym, a personel jest potrzebny jedynie do nadzoru i dbałości o jakość, a także rozładunku granulatu i pakowania finalnego proszku. W pełni zautomatyzowana praca możliwa jest w przypadku zainstalowania silosów podawczych i odbiorczych, ale może mieć to wpływ na równowagę między inwestycją i kosztami eksploatacyjnymi.
Wykorzystano m.in. materiały Stowarzyszenia Formowania Rotacyjnego (The Central & Eastern European Association of Rotational Moulders).