O właściwościach mieszanek kauczukowych
W Europie istnieje ponad 6000 firm produkujących wyroby gumowe. 98% z nich to małe i średnie przedsiębiorstwa, które często odpowiadają na bardzo specyficzne i często niszowe potrzeby swoich klientów. W Polsce liczba firm w sektorze produkcji wyrobów gumowych oscyluje w granicach 880. Większość z nich to średnie przedsiębiorstwa zatrudniające ponad 50 pracowników - ok. 92%; pozostałe 8% to mali producenci zatrudniający od 10 do 49 pracowników. Dlatego też nie wszyscy producenci wyrobów gumowych posiadają stosowne zaplecze do wytwarzania mieszanek kauczukowych i kupują je od wyspecjalizowanych w tym zakresie dostawców.
Jak wspominałem w jednym z wcześniejszych artykułów poświęconych technologii gumy, skład mieszanek kauczukowych przeznaczonych do produkcji wyrobów gumowych może być bardzo złożony. Dobór odpowiednich mieszanek odbywa się na podstawie informacji dotyczących przeznaczenia wyrobów gotowych i ich specyficznych właściwości fizykochemicznych oraz sposobu przetwórstwa i wulkanizacji, które determinują zastosowanie określonej bazy kauczukowej. Nierzadko bardzo istotnym parametrem jest także cena.
Dokładne receptury mieszanek kauczukowych zazwyczaj nie są ujawniane przetwórcom ze względu na sekrety handlowe. Recepturowanie nowych mieszanek opiera się bowiem na wieloletnim doświadczeniu ich wytwórców i są one modyfikacjami istniejących rozwiązań. Rzadko podejmuje się próby opracowania zupełnie nowych receptur i zazwyczaj są one zbędne, a przy tym czaso- i pracochłonne, ponieważ trzeba sobie wówczas poradzić z ogromną ilością zmiennych uzależnionych od stosowanych surowców. Tak naprawdę liczą się zgromadzone informacje techniczne, umiejętność ich analizy oraz zdolność ich kreatywnego wykorzystania.
Pomijając powyższe, dokładny skład mieszanki kauczukowej wcale nie jest przetwórcy potrzebny - ważne są dla niego parametry przerobowe otrzymanego materiału. Dlatego też otrzymuje on wraz z mieszanką kauczukową stosowną kartę charakterystyki oraz, na życzenie, świadectwo jakości.
Karta charakterystyki mieszanki kauczukowej zawiera m.in. informacje o:
- składnikach – przykładowo: mieszanina surowców, w skład której wchodzi syntetyczny kauczuk NBR, sadza, zmiękczacz estrowy, substancje przeciwstarzeniowe i środki sieciujące, nie zawiera składników klasyfikowanych jako niebezpieczne
- jej właściwościach fizykochemicznych - takich jak np. barwa, lepkość Mooneya, optymalny czas i temperatura wulkanizacji dla standardowych płytek o grubości 2 milimetrów
- właściwościach fizykochemicznych wulkanizatów - m.in. twardości Shore’a, wytrzymałości na rozciąganie, wydłużeniu przy zerwaniu, temperaturze kruchości, odporności na starzenie cieplne w powietrzu czy zmianie masy pod działaniem cieczy wzorcowej.
Zatrzymajmy się na punkcie najważniejszym dla przetwórcy - właściwościach fizykochemicznych mieszanki kauczukowej. Oprócz suchych danych liczbowych dotyczących lepkości oraz parametrów wulkanizacji, warto poprosić dostawcę o udostępnienie stosownych wykresów zarejestrowanych z wykorzystaniem wiskozymetru Mooneya i reometru. Pokrótce przeanalizujemy, co można z nich wyczytać…
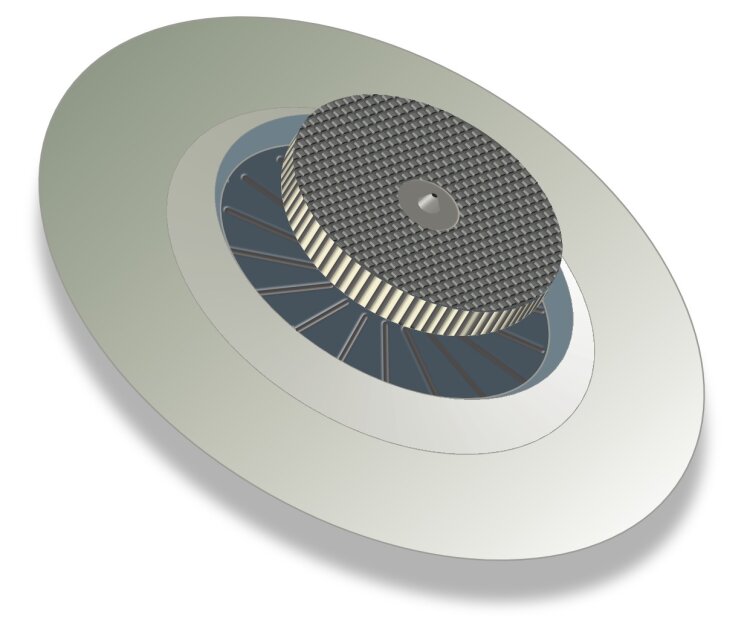
Lepkościomierz Mooneya jest najszerzej rozpowszechnionym aparatem do oznaczania plastyczności kauczuków i ich mieszanek, stosowanym zarówno do bieżącej kontroli, jak też do oceny właściwości przerobowych. Przy jego pomocy można ocenić początkowe właściwości próbki – odporność na ścinanie, gdy jest jeszcze zimna, jej minimalną lepkość po ogrzaniu oraz oszacować czas podwulkanizacji. Lepkość Mooneya wg normy to opór, jaki stawia badany materiał obracającemu się dyskowi o ząbkowanej powierzchni (rys. 1). Próbkę zaciska się w ogrzewanej, cylindrycznej komorze – materiał otacza cały wirnik. Ważne jest, aby podczas testu komora była zamknięta z odpowiednią siłą. Badanie przeprowadza się zazwyczaj w temperaturze 100°C, stosując tzw. duży wirnik oznaczany literą „L”, o średnicy 38,1 milimetra. Próbkę pozostawia się do rozgrzania przez 1 minutę po zamknięciu płyt. Następnie rotor zaczyna wykonywać 2 obroty na minutę i w czasie 4 minut rejestruje się wykres (rys. 2) [przebieg testu – Mooney Viscometer Operation – YouTube].
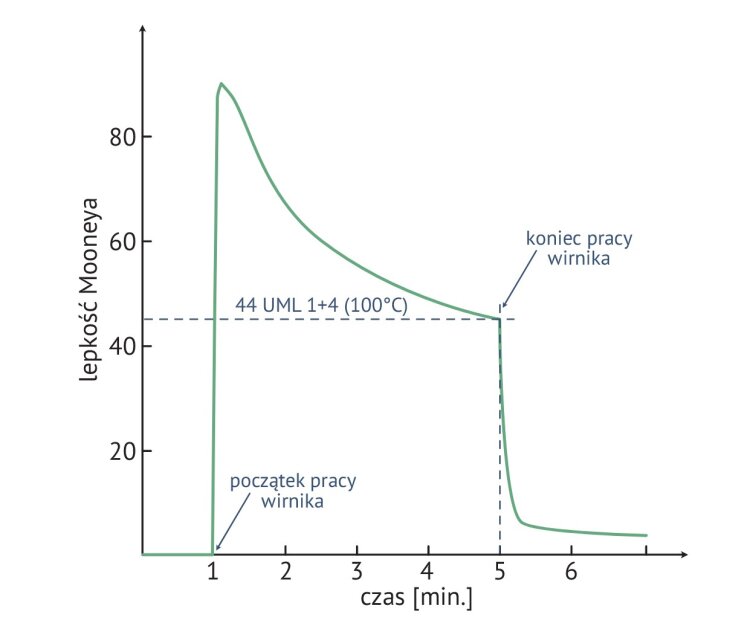
Protokół z pomiaru powinien zawierać: nazwę próbki, sposób jej przygotowania, lepkość Mooneya z dokładnością do pełnej jednostki, rozmiar wirnika (L= duży, S= mały), czas ogrzewania próbki w komorze przed uruchomieniem silnika, czas pomiaru lepkości po uruchomieniu silnika, temperaturę badania, prędkość obrotową wirnika (jeżeli jest inna niż 2 obroty na minutę), rodzaj użytej folii ochronnej (jeśli użyto) oraz markę i model użytego przyrządu. Wynik zapisuje się następująco:
50 − UML 1 + 4(100°C)
ochronna folia poliestrowa, lepkościomierz Monsanto MV2000
gdzie: 50 - wartość lepkości, U - próbka niepoddana wcześniejszemu uplastycznieniu na walcarce (ang. unamssed), M - Mooney, L - duży wirnik, 1 - czas ogrzewania próbki, 4 - czas trwania pomiaru, 100°C - temperatura, w jakiej przeprowadzono test.
Aparat Mooneya można wykorzystać do badania podwulkanizacji mieszanek. Podwulkanizowaniem nazywamy nieznaczne usieciowanie mieszanki powodujące powstawanie nierozpuszczalnego żelu, co wiąże się ze wzrostem jej lepkości i sztywności. Zazwyczaj mieszanka przestaje wówczas płynąć w formie.
Przy badaniu podwulkanizacji odczyty są dokonywane w taki sam sposób jak w teście lepkości, ale są kontynuowane przez okres wystarczający do zebrania stosownych informacji o zakresie bezpieczeństwa przetwarzania badanej próbki. Optymalna temperatura badania pozwala na zakończenie badania w ciągu 10–20 minut (zwykle mieści się w zakresie 116–177°C; wyniki badań porównawczych podane w normie ASTM dotyczą np. temperatury 150°C).
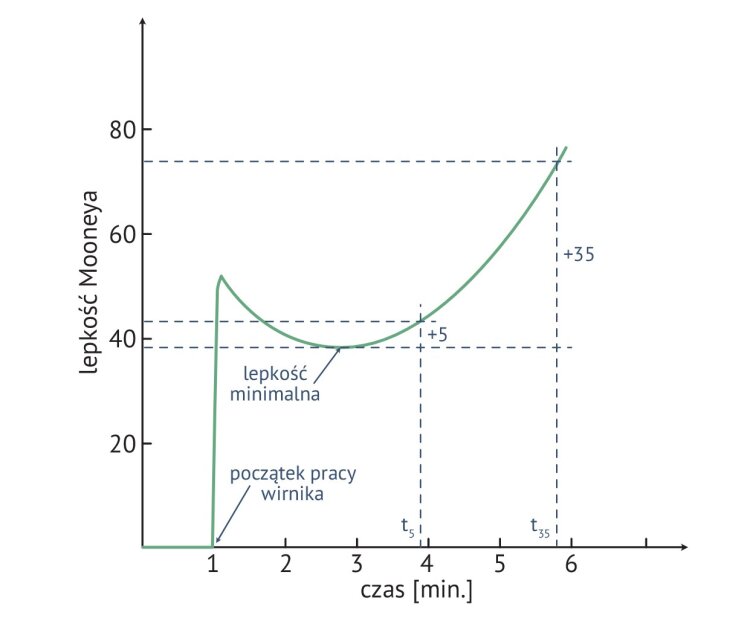
Z wykresu zależności lepkość–czas widać, że osiągana jest minimalna wartość lepkości, po której ta wartość gwałtownie wzrasta (rys. 3). W przypadku zastosowania dużego wirnika (d= 38,1 milimetra) czas podwulkanizacji definiuje się jako czas od momentu zamknięcia płyt dociskowych, potrzebny do wzrostu lepkości Mooneya o 5 jednostek powyżej lepkości minimalnej. Oznacza się go jako t5. Na podstawie zarejestrowanego wykresu można również określić szybkość wulkanizacji, posługując się wzorem:
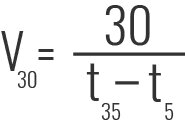
gdzie t35 to czas potrzebny do wzrostu lepkości Mooneya o 35 jednostek powyżej lepkości minimalnej, zaś t5 – czas potrzebny do wzrostu lepkości Mooneya o 5 jednostek powyżej lepkości minimalnej.
Do wyznaczania pełnej charakterystyki procesu wulkanizacji wykorzystuje się częściej urządzenia zwane wulkametrami. Istotna różnica pomiędzy wulkametrem a lepkościomierzem Mooneya polega na tym, że wirnik w komorze nie obraca się, a oscyluje o określony kąt (zazwyczaj 1° lub 3°). Dlatego powstające w procesie wulkanizacji wiązania poprzeczne nie są niszczone i można obserwować przemianę polimeru liniowego w usieciowany. Uzyskane w trakcie badania informacje służą do kontroli składu mieszanki i stanowią wytyczną dla wulkanizacji wyrobu w danej temperaturze.
Próbkę mieszanki kauczukowej, podobnie jak w metodzie Mooneya, umieszcza się w komorze aparatu ogrzanej do określonej temperatury (zwykle temperatury wulkanizacji), poddaje się ją działaniu sił ścinających i rejestruje się wartości momentu obrotowego w zależności od czasu (rys. 4).
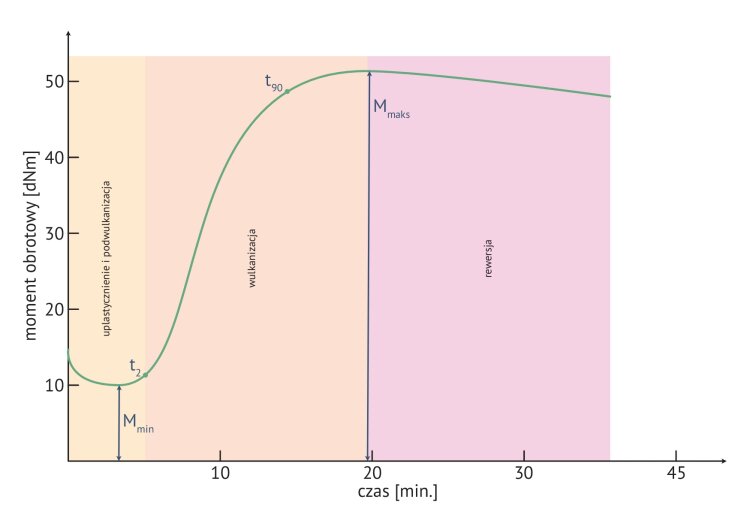
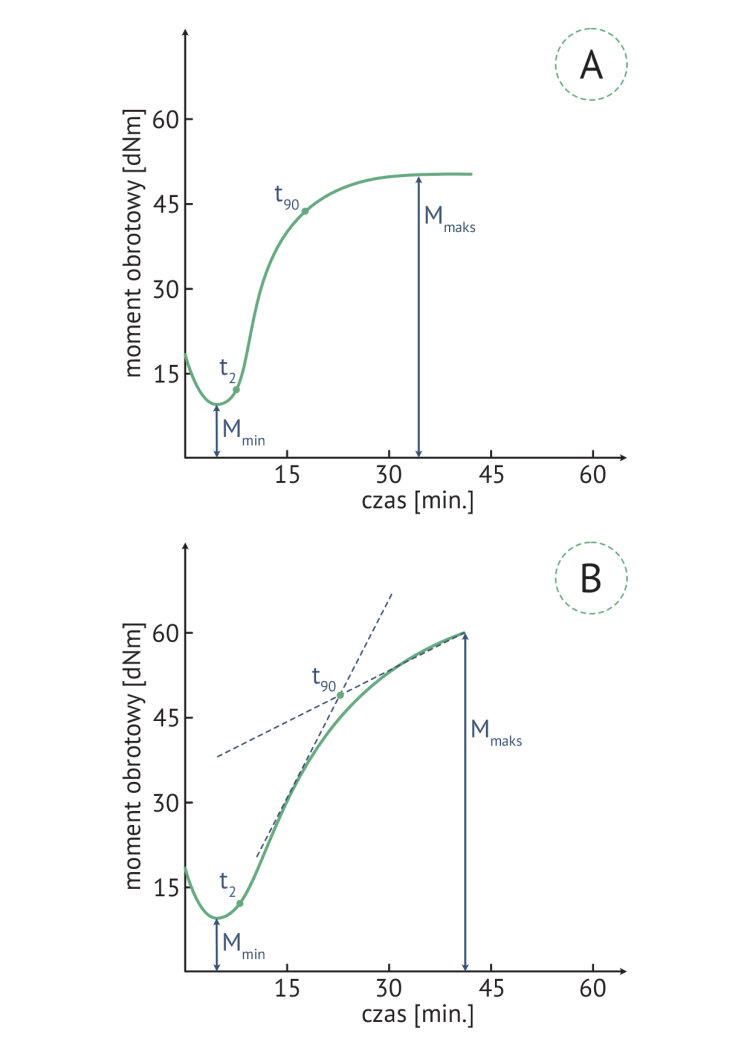
W zależności od składu mieszanki można uzyskać wykres z obszarem rewersji (najczęściej w przypadku mieszanek kauczuku naturalnego), wykres z plateau momentu obrotowego lub wykres z modułem rosnącym (ang. marching modulus; np. przy zastosowaniu zespołów nadtlenkowych) – rys. 5. Jeśli test przeprowadzany jest w temperaturze wulkanizacji, to za czas podwulkanizacji przyjmuje się czas potrzebny do wzrostu momentu obrotowego o 2 jednostki i oznacza się go jako t2. Optymalny czas wulkanizacji t90 wyznacza się wg następującego wzoru, w oparciu o wartości momentu:
MO= 0,9(Mmax. – Mmin.) + Mmin.
gdzie MO – optymalny moment obrotowy, Mmax. – maksymalny moment obrotowy, Mmin. – minimalny moment obrotowy.
Warto posiadać umiejętność analizy krzywej reometrycznej. Przeprowadzając ją, możemy znaleźć rozwiązanie napotykanych problemów technologicznych.
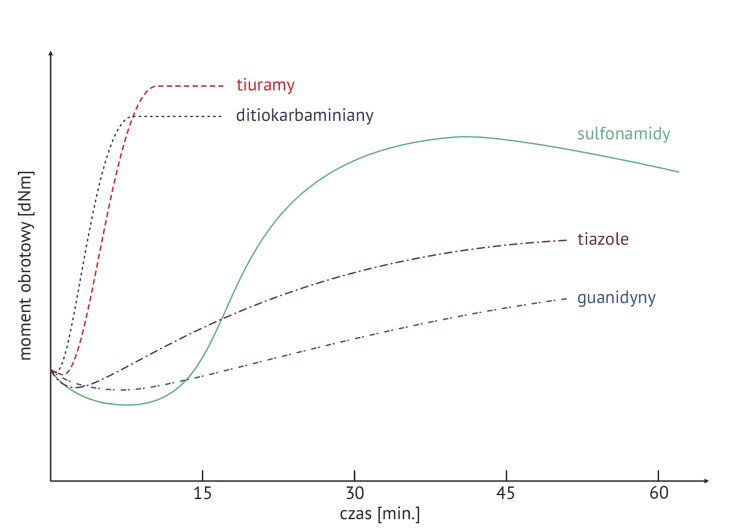
Przykładowo, pewna firma produkująca uszczelnienia dla branży motoryzacyjnej otrzymywała mieszanki od dwóch dostawców. Jedna z mieszanek nie sprawiała problemów technologicznych, natomiast podczas wytłaczania drugiej na formowniku wytłaczarki gromadziły się „wióry”, które w pewnym momencie urywały się wraz z profilem. Trzeba było wówczas zatrzymać linię i rozpocząć wytłaczanie od nowa, co powodowało wzrost kosztów produkcji i ilości odpadów, ponieważ odbiorca nie akceptował tak krótkich odcinków profilu. Obydwie mieszanki – dobra i zła, opierały się na tej samej bazie kauczukowej, a ich wulkanizaty spełniały wymagania wytrzymałościowe. Dopiero przeprowadzenie badań reometrycznych i analiza krzywych wulkanizacji wskazała przyczynę problemu – różnice w zastosowanym zespole wulkanizacyjnym.
Obydwie mieszanki opierały się na zespole siarkowym, jednak nie do końca szczęśliwie w jednej z nich dobrano przyspieszacz, który nadmiernie skracał czas wulkanizacji. Na rys. 6 schematycznie przedstawiono, jak przyspieszacze z poszczególnych grup związków chemicznych wpływają na przebieg wulkanizacji. Wiedząc, że przetwarzane mieszanki jednak różnią się między sobą można było wprowadzić poprawki w nastawach wytłaczarki i uniknąć problemu w dalszej produkcji.
Wyniki badań reometrycznych umożliwiają nie tylko kontrolę mieszanek produkcyjnych. Na ich podstawie można również wnioskować o przyczynach ich złego wykonania, o niedoborze lub nadmiarze poszczególnych składników w mieszance, ponieważ ze zmianą składu zmienia się w charakterystyczny sposób przebieg krzywych. Mając do dyspozycji szereg takich wykresów, w bieżącej kontroli można łatwo wychwycić odstępstwa od normy.
dr Karol Niciński