Produkcja preform PLA na liniach PET-Line firmy Netstal
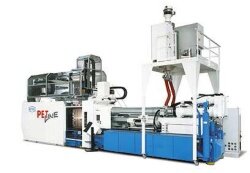
Zgodnie z oczekiwaniem rynku, linie szwajcarskiej firmy Netstal do produkcji preform z PET umożliwiają także produkcję preform z nowo opracowanych tworzyw bio-degradowalnych. Takim tworzywem jest poliaktyd (PLA), tworzywo wykonane z kukurydzy.
Dzięki procesowi polimeryzacji, tworzywo PLA charakteryzuje się zbliżonymi właściwościami do standardowych tworzyw termoplastycznych. Tworzywo PLA zostało opracowane i przystosowane dla rozkładu przemysłowego przez „Biodegradable Products Institute” w Nowym Jorku. Materiały takie charakteryzują się rozkładem trwającym do 75÷80 dni, środowisku wilgotnym o temperaturze 50÷60 °C, nasyconym mikroorganizmami. Prywatne kompostowniki, do tego typu rozkładu, się nie nadają ze względu na potrzebną temperaturę.
Tego typu materiały, będące obecnie do dyspozycji, charakteryzują się nieznacznym pełzaniem, przez co można je zastosować do produkcji opakowań na napoje niegazowane. Ze względu na trochę inne zachowanie tworzyw PLA i PET w fazie rozciągania, proces rozdmuchu butelek nie jest identyczny dla tych tworzyw. W procesie produkcji, jako etap wyjściowy, przejęto geometrię preformy z PET. Dlatego też, na zasadzie kompromisu, użyto formy wtryskowej na preformy z PET.
Koszt zakupu tworzywa PLA w momencie wprowadzania na rynek był dużo wyższy w porównaniu do PET. Obecnie, ze względu na rosnące ceny PET oraz zwiększone zapotrzebowanie na PLA, ceny tych dwóch tworzyw są porównywalne. Ze względu na coraz większe zainteresowanie tworzywem PLA, jego ceny mogą ulec dalszej obniżce.
Firma Netstal wykonała test pracy swojej linii PET-LINE z zastosowaniem tworzywa PLA. Poniżej zamieszczone są uwagi odnośnie prawidłowego przetwarzania tego tworzywa.
Uwagi odnośnie przetwarzania PLA
Temperatura płynięcia tworzywa wynosi 145÷155°C. Temperatura zeszklenia leży w zakresie 55÷58°C, natomiast temperatura krystalizacji 95÷120°C. W stanie stopionym tworzywo to, w przeciwieństwie to takich materiałów jak: standardowe tworzywa, drewno, metal, charakteryzuje się bardzo mocnym przywieraniem (przyklejaniem) do innych powierzchni. Ogólnie, proces przetwórstwa PLA musi uwzględniać niższe temperatury w stosunku do PET.
Proces suszenia
Do suszenia PLA można użyć suszarek PET. Ważne jest to, aby przed zasypaniem suszarki nowym tworzywem, była ona wcześniej dokładnie wyczyszczona. Kontakt tworzywa PLA z innym, dla prawidłowego procesu przetwórstwa, jest zabroniony. Temperatura suszenia leży w zakresie 90÷100 °C, natomiast czas suszenia nie powinien być dłuższy od czasu suszenia PET. Wilgotność końcowa powinna wynosić maksymalnie 100 ppm.
Proces uplastyczniania
Tak jak w przypadku temperatury suszenia, także temperatura cylindra została zredukowana w porównaniu z przetwórstwem PET. Temperatura strefy zasypu powinna wynosić około 180 °C, natomiast strefy sprężania i podawania 210 ÷ 220 °C. Firma Netstal do testów użyła ślimaka ze standardową geometrią do przetwórstwa PET.
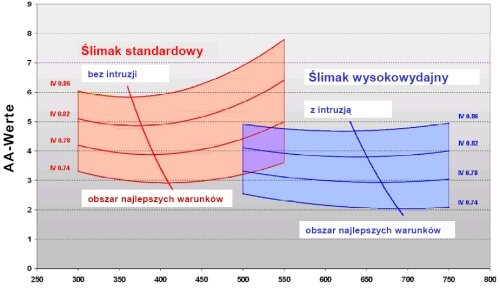
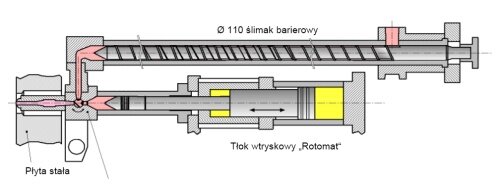
Ślimak ten charakteryzuje się idealnym rozkładem temperatury, co znacznie przyczynia się do obniżenia wartości wydobywającego się w procesie uplastycznienia aldehydu octowego (AA-Werte). Proces uplastycznienia prowadzony został także przy użyciu „intruzji” (ciągły ruch obrotowy ślimaka). Dzięki procesowi „intruzji” można obniżyć obroty ślimaka dla uzyskania tej samej wydajności uplastycznienia w stosunku do standardowych procesów uplastycznienia. Dzięki ciągłym obrotom ślimaka polepsza się także homogenizacja tworzywa. Jest to bardzo istotne w przypadku dodawania do tworzywa na etapie uplastycznienia ciekłych dodatków. Dzięki „intruzji” dodatki te bardzo dobrze i równomiernie rozpuszczają się w tworzywie. W przypadku uplastycznienia PLA jest to szczególnie ważne, ponieważ bez dodatków polepszających płynność tworzywa, nie jest możliwa produkcja detali o długich drogach płynięcia (np. preformy, pojemnika). Oczywiście, tak jak w przypadku leja suszącego suszarki, ważne jest wcześniejsze wyczyszczenia układu uplastycznienia tworzywa i wtryskiwania (Netstal stosuje system Rotomat, czyli oddzielenie funkcji uplastycznienia tworzywa od funkcji wtryskiwania).
Forma wtryskowa
Do produkcji preform z PLA użyto formy dla preform z PET. System gorącokanałowy z dyszami zamykanymi był przystosowany do przetwórstwa PLA. Jest to ważne, aby zawsze przed rozpoczęciem tego typu prób, sprawdzić u producenta formy wtryskowej, czy układ gorącokanałowy dostosowany do przetwórstwa PET jest odpowiedni dla PLA. Jest to ważne ze względu na niższe temperatury dysz dla PLA wynoszące ok. 220 °C, a niższa temperatura powoduje mniejszą rozszerzalnością cieplną rozdzielacza gorącokanałowego, a tym samym znacznie wpływa na funkcję jego uszczelnienia.
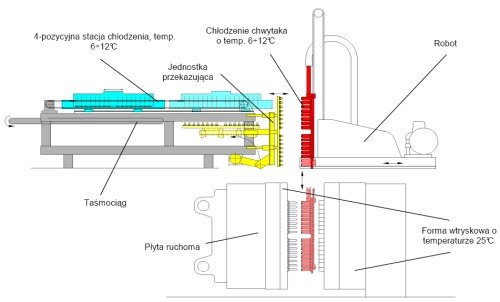
Tworzywa PLA w stanie stopionym, gdy styka się ze ściankami gniazda formy wtryskowej o niskiej temperaturze, wykazuje dużą skłonność do wydzielenia laktydu (Lactid). Dopiero podwyższenie temperatury formy do wartości 25 °C zapobiega temu procesowi. Oczywiście podwyższona temperatura formy prowadzi do wydłużenia czasu cyklu. W przypadku linii PET-LINE wydłużenie czasu cyklu jest niwelowane przez specjalny układ chłodzenia preform poza formą wtryskową (w stacji chłodzenia umieszczonej nad wtryskarką).
Stacja chłodzenia
Ze względu na podwyższoną temperaturę formy (25°C) i oczywiście możliwe do osiągnięcia jak najkrótsze czasy cyklu, wyformowanie preformy może doprowadzić do uszkodzenia jej powierzchni (porysowania). Preforma taka wykazuje także większą siłę przylegania do powierzchni gniazda wtryskowego. Dzięki zastosowaniu przez firmę Netstal specjalnego systemu odbioru detali (ze zintegrowanym systemem chłodzenia) oraz stacji chłodzenia (przystosowanej do schładzania preform dla 4 kolejnych cykli wtryskarki), doprowadzono do prawidłowego i równomiernego schłodzenia powierzchni preformy. Temperatura chłodzenia chwytaka i stacji chłodzenia była niższa od temperatury formy wtryskowej ( 6÷12°C), co doprowadziło do zwiększenia skurczu. Ze względu na znaczną różnicę wymiarową preformy, spowodowaną tym skurczem, należało dopasować wymiary tulei chwytaka dla prawidłowego odbioru preform z formy i przekazania ich za pomocą robota do stacji chłodzenia. Oznacza to, że tuleje chwytaka i tuleje w stacji chłodzenia nie są wymiarowo identyczne. W tulei chwytaka odbywa się także prawidłowa kalibracja preformy, która ma za zadanie uniknięcie deformacji. Dzięki temu systemowi chłodzenia produkowane preformy charakteryzują się odpowiednią temperaturą oraz twardością powierzchni, które uniemożliwiają ich uszkodzenie.
Optymalizacja procesu i preformy przez zastosowanie specjalnych dodatków
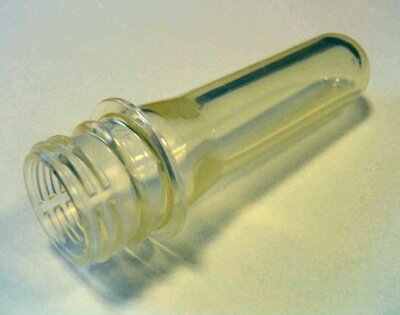
Ze względu na naturalne pochodzenie Biopolimeru, jakim jest PLA, wyroby z niego produkowane (preformy, pojemniki) charakteryzują się żółtawym odcieniem. Przez dodanie odpowiednich środków („Anti-Yellowing”) efekt ten można znacznie zredukować. Również barwienie PLA za pomocą ciekłych barwników nie stanowi problemu. Różni producenci oferują już w sprzedaży specjalne dodatki dla optymalizacji przetwórstwa i trwałego barwienia Bio-tworzyw. Dla polepszenia procesu rozdmuchu preform z PLA, (które charakteryzują się mniejszą zdolnością pochłaniania ciepła) zostały wprowadzone na etapie uplastycznienia specjalne dodatki na bazie sadzy. Innym problemem wcześniej sygnalizowanym, jest duża skłonność PLA do przylegania na innych powierzchniach. Firma ColorMatrix oferuje już specjalne dodatki, które odpowiednio zmieniają energię powierzchniową Biopolimeru, tak, aby znacznie ograniczyć te niekorzystne zjawisko polepszając tarcie.
W czasie prowadzenia testów w Netstal-u, przy produkcji preform z PLA, nie dokonano innych modyfikacji. Powtarzalność procesu i jego przebieg był zbliżony do standardowej produkcji preform z PET. Testy te potwierdziły, że firma Netstal jest odpowiednim partnerem w przypadku produkcji preform z przyszłościowych tworzyw, jakimi są Bio-tworzywa.
Literatura:„NETSTAL-NEWS”, nr 50, artykuł „Die vielseitige Verwendung von Mais. Popcorn oder Getraenkeflasche?”
W przypadku pytań proszę o kontakt z:
Maciej Ławnicki
m.lawnicki@muehsam.com.pl
tel. 505-128-997
MUEHSAM Jan Krzysztof Muehsam
ul. Patriotów 341
04-760 Warszawa
tel.: 022-517-30-51,
fax.: 022-517-30-54
www.muehsam.com.pl