Ślimaki o zwiększonym uplastycznieniu i ujednorodnieniu
Prezentujemy tekst, którego autorami są dwie osoby: Joachim Stasiek z Instytutu Inżynierii Materiałów Polimerowych i Barwników oraz Bogdan Zabrzewski, szef firmy Battenfeld Polska. Materiał jest poświęcony problematyce ślimaków stosowanych w przetwórstwie tworzyw sztucznych.
Zdolność uplastyczniania i ujednorodnienia tworzywa przy zastosowaniu ślimaków klasycznych trójstrefowych jednozwojowych jest znacznie ograniczona. Dotyczy to zwłaszcza ujednorodnienia cieplnego i mechanicznego tworzywa, co w przypadku dużych wyprasek i zastosowaniu form szybkobieżnych lub piętrowych wydłuża czas cyklu procesu wtryskiwania. Dlatego coraz częściej stosowane są ślimaki specjalne wyposażone w elementy intensyfikujące proces ścinania i mieszania tworzywa w układzie uplastyczniającym wtryskarek.
Rozwiązania konstrukcyjne ślimaków wyposażonych w specjalne elementy intensyfikujące zarówno proces uplastyczniania, jak i ujednorodniania tworzywa, to po pierwsze elementy intensyfikujące uplastycznianie, czyli ślimaki ze strefą separacyjną, a po drugie elementy ujednorodniające tworzywo, czyli elementy mieszająco - ścinające i elementy mieszająco - rozprowadzające.
Elementy ślimaków intensyfikujące uplastycznianie
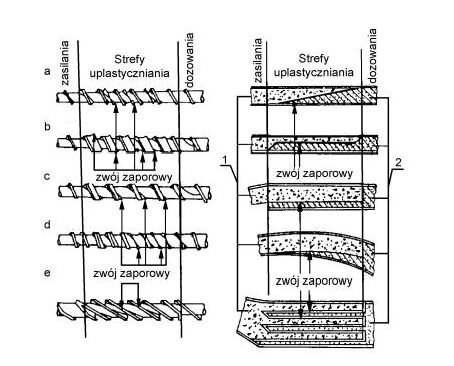
Celem ślimaków ze strefą separacyjną, tzw. barierowych jest zapewnienie kontrolowanego rozdziału fazy tworzywa uplastycznionego od nieuplastycznionego. Autor tego rozwiązania w projektowanych ślimakach jednozwojowych (rysunek) w strefie sprężania, w której przebiega proces uplastyczniania, wprowadził na znacznej długości drugi zwój. Zwój ten o większym skoku oraz mniejszej o ok. 0,5 mm wysokości, tworzy szczelinę między grzbietem zwoju a powierzchnią wewnętrzną cylindra. Tworzywo uplastycznione przepływa ponad zwojem, natomiast tworzywo nieuplastycznione pozostaje przed zwojem aż do chwili swego uplastycznienia. Rozwiązanie to zapewnia dodatkowe uplastycznienie dzięki mieszaniu ścinającemu tworzywa.
Elementy ślimaków ujednorodniające tworzywo
Elementy ścinające mają na celu przyspieszenie równomiernego uplastycznienia tworzywa przez intensyfikację przemiany energii mechanicznej napędu ślimaka w energię cieplną, uzyskaną w wyniku znacznej szybkości ścinania uplastycznionego tworzywa w stosunkowo niewysokiej temperaturze.
Natomiast celem elementów mieszających jest ujednorodnienie lepkości uplastycznionego tworzywa opuszczającego element ścinający. Uzyskuje się to przez stosowanie elementów intensywnie mieszających, zapewniających jednocześnie relaksację naprężeń w tworzywie. Stosowanie elementu mieszającego i ścinającego powoduje wzrost mocy pobieranej przez napęd, czyli jednocześnie podwyższenie temperatury uplastycznionego tworzywa.
Element mieszający działa jak dławik, obniżając wydajność lecz i umożliwia prowadzenie procesu przy powiększonej liczbie obrotów ślimaka oraz spełnieniu niezbędnych wymagań co do jakości wypraski.
Obecnie w konstrukcji ślimaków stosuje się szereg rozwiązań elementów ścinających i mieszających lub ścinająco - mieszających. Istnieje ponad dwieście zarejestrowanych patentów chroniących rozmaite rozwiązania tych elementów.
Elementy mieszająco ścinające
W konstrukcji ślimaków stosuje się szereg różnorodnych rozwiązań elementów intensywnego ścinania. Firma Union-Carbide Corp. wykorzystuje bardzo efektywnie działający element ścinający. Tworzywo wchodzące do wzdłużnych kanałów wlotowych elementu podlega w nim cyrkulacji, a następnie przepływa przez szczelinę szerokości 0,4 - 0,8 mm do kanału wylotowego. Uplastycznione już w znacznym stopniu tworzywo jest poddawane w szczelinie w ciągu bardzo krótkiego czasu znacznym naprężeniom ścinającym, których wartość zależy od lepkości tworzywa.
Zatem wzrost temperatury tworzywa przepływającego przez szczelinę jest uzależniony od tego, czy jest ono mniej lub bardziej ciepłe; temperatura zimniejszego tworzywa będzie wzrastała szybciej niż materiału bardziej ogrzanego.
Współcześnie stosowane są elementy ścinające o kanałach śrubowych według koncepcji firmy Egan z USA, które nieznacznie wspomagają przepływ tworzywa, tzn. brak jest jego dławienia.
Elementy mieszające rozprowadzające
Zadaniem elementu, w którym dominuje proces mieszania rozprowadzającego, tzw. elementu mieszającego jest ujednorodnienie uplastycznionego tworzywa opuszczającego element ścinający. Ujednorodnienie uzyskuje się tutaj dzięki stosowaniu tzw. strefy relaksacji, tj. strefy o zwiększonej głębokości kanałów wraz z układem mieszającym.
O jakości elementu mieszającego, czyli o skuteczności jego działania, decyduje m.in. wyrównanie temperatury tworzywa na końcu ślimaka. Temperatura uplastycznionego tworzywa, osiągnięta w warunkach maksymalnej szybkości obrotowej ślimaka, powinna być niższa o dopuszczalnej temperatury danego procesu wtrysku.
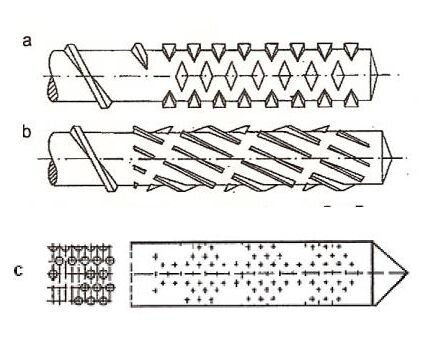
Na powyższym rysunku przedstawiono nowoczesne rozwiązania konstrukcyjne elementów intensywnego mieszania. Elementy te charakteryzują się obszarami, gdzie strumień przepływającego tworzywa ulega wielokrotnemu podziałowi i powtórnemu łączeniu, co powoduje intensywne mieszanie uplastycznionego tworzywa.
Joachim Stasiek, Instytut Inżynierii Materiałów Polimerowych i Barwników,
Bogdan Zabrzewski, szef firmy Battenfeld Polska.
Czytaj więcej: