Ferromatik Milacron: cztery strony kostki
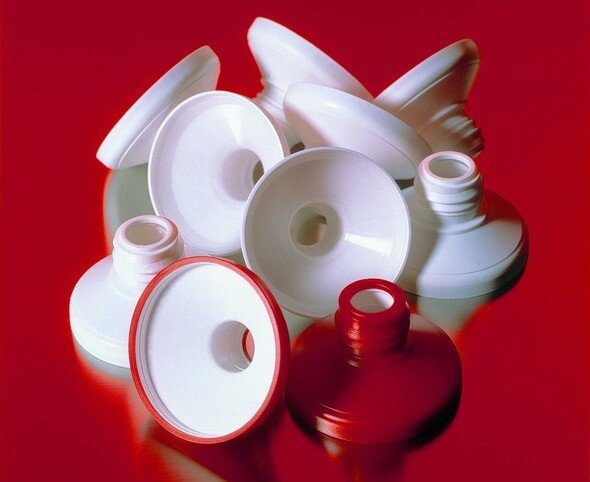
Prezentujemy tekst stworzony przez firmę Ferromatik Milacron poświęcony nowym technologiom stosowanym w przetwórstwie tworzyw sztucznych.
Technologia piętrowo-obrotowa
Po piętnastu latach od pierwszego zastosowania technologii piętrowo-obrotowej w przetwórstwie tworzyw sztucznych wciąż nie brakuje nowych pomysłów na jej wykorzystywanie. Najnowsze doświadczenia pokazują, jak duży potencjał posiada ta technologia. Nikogo już nie dziwi, że pierwotne założenia wykorzystania piętrowo-obrotowych form wyłącznie w produkcji wielokomponentowych wyprasek technicznych, wypierane są obecnie na drugi plan.
Pomysł technologii piętrowo-obrotowej narodził się podczas opracowywania projektu nad otrzymaniem efektywnego wyrobu końcowego w postaci pokrywy przekładni ze zintegrowanym uszczelnieniem. Geometria wypraski bliska była zastosowania technologii przekładania w formie za pomocą stołu obrotowego. Jednakże duże rozmiary produktu wiązały się z koniecznością zastosowania stanowczo zbyt dużej maszyny – wymaganym prześwitem między kolumnami dysponowała maszyna o sile zwarcia 8000 kN, a dla danego produktu wystarczała siła o połowę mniejsza. Ponadto, stosunek powierzchniowy wypraski był bardzo zróżnicowany, co powodowałoby zbyt duże, nie regularne obciążenia jednostki zamykającej.
Doprowadziło to do idei, że rezultatem rozwiązania tego problemu byłoby zastosowanie kolejno ułożonych gniazd w formie, co w tamtym czasie praktykowane było już w formach piętrowych. Formy piętrowe mają tą zaletę, że ilość gniazd w formie może zostać podwojona bez konieczności zwiększania siły zwierania. Jednakże dla produkcji wyprasek wielokomponentowych należałoby zastosować automatykę, która przekładałby półprodukt z jednej połówki do drugiej.
Od technologii piętrowo-obrotowej do technologii kostkowej
Pomysł na zrodzenie technologii piętrowo-obrotowej wziął się z zamiaru połączenia technologii formy ze stołem obrotowym z technologią formy piętrowej, gdzie środkowy blok formy piętrowej stał się obrotowym w stosunku do pionowej osi.
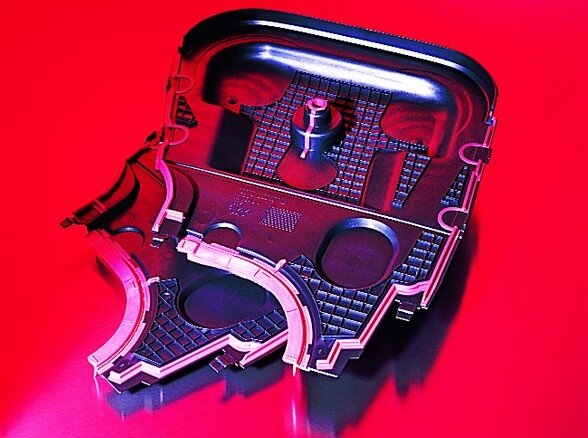
Technologia ta opracowana została wspólnie przez producenta wtryskarek, firmę Ferromatik Milacron oraz firmę narzędziową Foboha. Dzięki temu produkcja pokrywy przekładni odbywać się mogła na maszynie o sile zwarcia 4000 kN, co w efekcie końcowym zaoszczędziło klientowi miejsca, czasu, energii oraz pieniędzy.
Za pomocą tej narzędziowo-technicznej innowacji dało się osiągnąć znaczący przyrost wydajności produkcyjnej. Biorąc pod uwagę dużą ilość wyprasek wielokomponentowych, które to spotkać już można w dowolnych kształtach, okazało się, że wymagany czas chłodzenia danej kształtki nie musi dotyczyć jej wszystkich obszarów.
Problem tego zjawiska rozwiązany został za pomocą technologii kostkowej, która była kolejnym krokiem w ewolucji. Poprzednia technologia (piętrowo-obrotowa) uzupełniona została w dwie dodatkowe połówki formy w płycie (bloku) pośrednim tworząc czterostronicową kostkę.
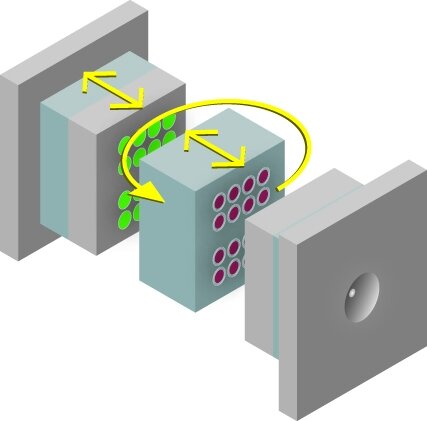
Płyta pośrednia, zwana kostką obraca się po każdym cyklu już tylko o 90 st., a nie jak to było w przypadku płyty obrotowej o 180 st. Dzięki takiemu rozwiązaniu cykl pracy wtryskarki uzupełniony może zostać o jeden lub dwa etapy procesowe, które są niezależne lub nie wpływają na dany czas cyklu.
W przypadku zróżnicowanych czasów chłodzenia wielokomponentowej wypraski można przykładowo rozpocząć w pierwszej fazie wypełnianie obszaru grubościennego. Po tym jak osiągnięta zostanie wstępna stabilizacja kształtu nastąpić może przedwczesne otwarcie się formy i jej obrót na drugą pozycję. Wypraska może być w tym czasie jeszcze chłodzona podczas kolejnego cyklu maszyny, aż do momentu osiągnięcia trzeciej pozycji formy, gdzie nastąpić może jej dotrysk drugim komponentem. W czwartej pozycji formy, która jest kolejną pozycją pośrednią, gotowa już wypraska może zostać bez zbędnego pośpiechu, w trakcie nowego cyklu, odebrana lub wyrzucona z formy.
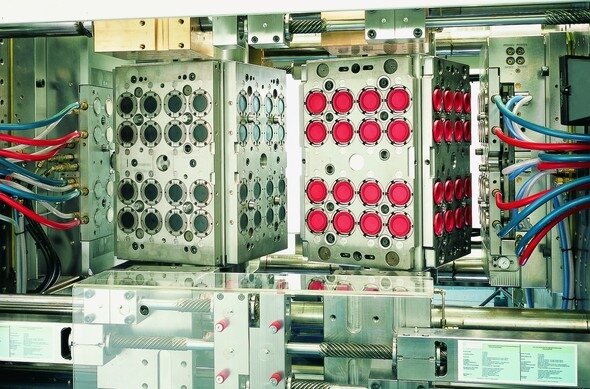
Oprócz opisanego procesu produkcji wykonywane mogą być inne etapy pośrednie, które potrzebne są w celu wytworzenia danego produktu. Często wykorzystywane są one w celu wkładania insertów, folii, tkanin, MID (Molded Interconnect Devices, tzn. wtryskiwane ścieżki elektroniczne, które po włożeniu do formy zostają zalane tworzywem sztucznym) lub do montażu dodatkowych składników pochodzących z zewnątrz albo wspólnie wtryśniętych. Ostatni sposób polega na możliwości wtryskiwania dwóch różnych wyprasek w każdą połówkę formy. Urządzenie dodatkowe (robot) w sposób automatyczny może wówczas montować poszczególne składniki wyrobu ze sobą od razu na gnieździe w formie, przed jego całkowitym opuszczeniem formy. Jako pionier firma Ferromatik Milacron zaprezentowała pierwszą maszynę w technologii kostkowej na targach K 2001 w Dűsseldorfie. Na wtryskarce typu K-TEC 450 ETW oraz formie firmy Foboha z 4 x 64 gniazdami produkowane wówczas były aplikatory tubek pasty do zębów.
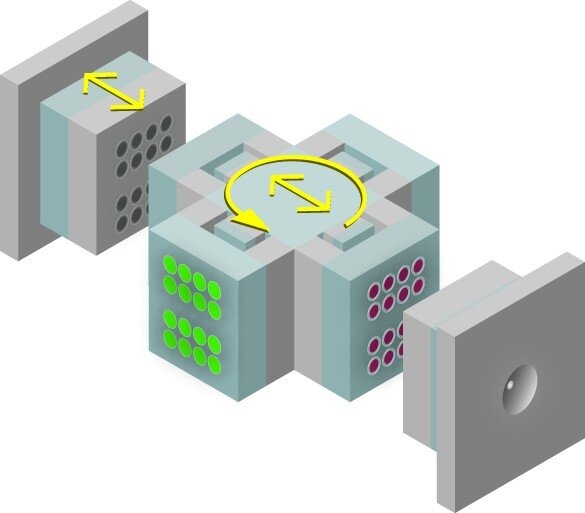
Poza kładzionym naciskiem na technologie wielokomponentowe – tutaj realizowano już systemy do sześciu agregatów wtryskowych – wykorzystuję się tę technikę coraz częściej w obszarze jedno komponentowym. Zyskuje się tutaj dzięki takiemu zastosowaniu podwojenie ilości gniazd, co w przypadku wysokowydajnej produkcji wpływa na zmniejszenie ilości potrzebnych maszyn. Obrót kostki przy takich systemach odbywa się o 90 st. w zmiennych kierunkach, tak aby identyczne ze sobą linie łączenia formy spotykały się w swojej pozycji. Gotowe produkty wyrzucane są wówczas po obu stronach maszyny.
Krok do podwójnej kostki
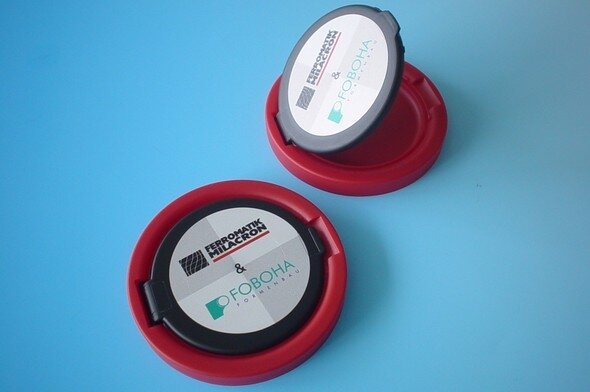
Następny krok rozwoju partnerskiego przedstawiony został na targach K 2004. Wtryskarka K-TEC 250 DETW (Doppel Etage Wende – podwójna kostka) produkowała rodzaj pokrywki z częścią dolną do małej puszki.
W puszce tej przechowywane są porcje snusu, który jest popularną odmianą tabaki doustnej w krajach skandynawskich.
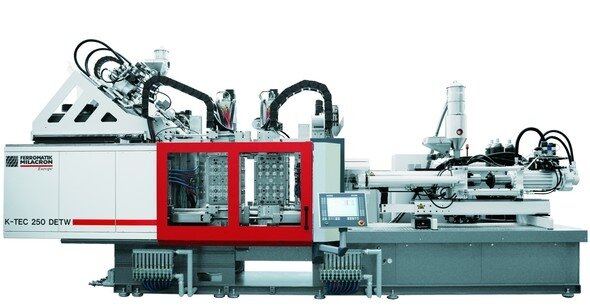
Biorąc pod uwagę fakt, iż dwa elementy tego produktu posiadały podobne czasy chłodzenia, firma Foboha zbudowała formę z dwiema pełnymi kostkami z ilością 4x16 gniazd dla każdej. Dzięki takiemu rozwiązaniu powstały trzy linie podziału powierzchni formy, co pozwoliło z jednej strony na wtrysk dwóch różnych elementów oraz z drugiej na ich montaż w środkowej linii podziału formy.
Zintegrowanie kroku związanego z montażem elementów w formie znacząco wpływa na optymalizację produkcji takich wyprasek.
Dzieje się tak, ponieważ montowane ze sobą elementy pochodzą zawsze z tych samych gniazd formy i nie tracą względem siebie orientacji. Taki bezpośredni przebieg procesu zastępuje wiele peryferii związanych z układaniem i sortowaniem elementów składnikowych oraz automatykę montażową.
W zależności od kształtów łączonych ze sobą elementów nie zawsze konieczny jest system podwójnych pełnych kostek; w niektórych przypadkach wykorzystywane mogą być różne kombinacje łączenia pełnej kostki z płytą obrotową formy. Przy takich zastosowaniach elementy o krótszym czasie chłodzenia wtryskiwane są do płyty obrotowej, natomiast grubościenne elementy do kostki. Dzięki takiemu rozwiązaniu, czas cyklu dopasowuje się poprzez dodatkowy czas chłodzenia, który uzyskuje się podczas obrotu o 90 st. Montaż takich elementów odbywać się wówczas może bez jakichkolwiek czasów oczekiwania.
Techniczne rozważania
Opracowany wspólnie przez firmy Foboha i Ferromatik Milacron system charakteryzuje się tym, że środkowy blok formy prowadzony jest na wszystkich czterech kolumnach lub prowadnicach liniowych, a jego masa podpierana jest u podstawy łoża maszyny. Taka konstrukcja stwarza bardzo sztywny system, który pozwala na uzyskiwanie wysokich prędkości obrotowych, a co za tym idzie system ten znajduje zastosowanie przy krótkich czasach cykli. Jednostki napędowe dla dodatkowych funkcji maszyny mogą być przy tym napędzane hydraulicznie lub elektrycznie, w zależności od środka napędów związanych z całą maszyną - lub też w zależności od wymagań klienta.
Kolejną szczególnością tego systemu jest zabierany ze sobą drugi agregat wtryskowy. Przy pierwszych systemach drugi agregat wtryskowy, zaopatrujący drugą linię podziału formy w tworzywo, montowany był w bocznej pozycji „L” względem maszyny i formy. Układ ten miał tę wadę, że otwarcie formy następować mogło dopiero po tym, jak drugi agregat opuścił obszar formy, osiągając tym swoją tylną pozycję, a jednocześnie wydłużając niepotrzebnie czas cyklu.
Z tego właśnie powodu opracowano rozwiązanie agregatu zabieranego ze sobą, gdzie drugi agregat pozycjonuje u góry na ruchomej płycie montażowej formy. Układ taki pozwala, jak w przypadku agregatu głównego, na poruszanie się połówek formy bez odrywania się dysz wtryskowych od wlewków, zapobiegając przy tym powstawaniu martwych czasów cyklu. Dodatkowo stosowany może być w dalszym ciągu trzypłytowy układ zamykania z centralnym systemem hydraulicznym wyróżniający typoszereg maszyn K-TEC, które dobrze wpływają na niskie zużycie się form dzięki stabilności oraz centralnym rozłożeniu sił.
Przyjmując fakt, że to technika formy określa konfiguracje maszyny, optymalny system uzyskuje się wówczas tylko wtedy, gdy dochodzi do prawidłowej koordynacji między dwoma partnerami. Najważniejszymi punktami tutaj są dopasowanie ramy kolumn, dopasowanie odległości między płytami, układ jednostek wtryskowych oraz zaopatrzenie w media bloku środkowego formy.
Elastyczność zastosowania
Przyglądając się wymienionym punktom, można by pomyśleć, że maszyna taka traktowana musi być jako specjalna, a po zakończeniu swojej produkcji danego projektu nie będzie się nadawać do standardowego zastosowania. Tak nie jest: modułowość zastosowana w konstrukcji maszyny pozwala na szybkie dopasowanie układu zamykania do standardowych wymiarów form wtryskowych. Dzieje się tak, ponieważ układ zamykania wyposażony jest w tzw. sworznie ciśnieniowe, które odpowiedzialne są za przenoszenie sił zwierających na płytę ruchomą mocowania formy. Sworznie te mogą zostać w prosty sposób wymienione, co skraca wedle życzenia dystans montażu dla minimalnej wysokości formy.
Dotyczy to również zabieranej ze sobą jednostki wtryskowej, która nie zawsze harmonizuje z każdą formą. Jednostka taka może być równie prosto dopasowana do pracy ze stołem obrotowym lub innym systemem wielokomponentowym. W takim przypadku ustawia się ją w pozycję „L”, dopasowując do wlewka formy.
Podsumowanie
Dyskusje w ostatnich 15 latach wykazały, jak znaczącą technologią okazały się systemy piętrowe i kostkowe. Dzisiaj są to w znaczącym stopniu technologie na stałe związane z przemysłem dóbr konsumenckich i opakowań, jednak znajdują one również zastosowania w branżach technicznych, takich jak motoryzacja i medycyna. Zwłaszcza w przypadku masowych produkcji technologie te zaskakują swoją produktywnością. Dyskusje na temat możliwych zastosowań tych specjalnych technologii ukazują, że można z powodzeniem dostosowywać je do wymagań dla nowych produkcji.
Autor: Thorsten Thűmen, dyrektor działu Research & Development w firmie Ferromatik Milacron GmbH.