Jak laserowa mikroperforacja wspomagana systemem wizyjnym poprawia jakość opakowań elastycznych
Współczesny sektor przetwórstwa elastycznych folii opakowaniowych (converting) znajduje się w punkcie zwrotnym. W dobie rosnących wymagań dotyczących zrównoważonego rozwoju, zaostrzających się dyrektyw unijnych oraz presji na ograniczenie marnotrawstwa żywności, opakowanie przestało być jedynie bierną powłoką ochronną i nośnikiem marketingu wizualnego. Stało się ono aktywnym, zaawansowanym inżynieryjnie narzędziem biotechnologicznym, którego głównym zadaniem jest wydłużenie okresu przydatności produktów do spożycia (shelf-life).
Kluczowym wyzwaniem w pakowaniu świeżej żywności – takiej jak warzywa, owoce, mięso, sery czy produkty piekarnicze – jest umożliwienie opakowaniu kontrolowanej wymiany gazowej. Świeże produkty rolnicze po zbiorze nadal „oddychają”: pobierają tlen (O2) i emitują dwutlenek węgla (CO2), parę wodną oraz śladowe ilości etylenu. Aby zapobiec przedwczesnemu gniciu, starzeniu się żywności czy rozwojowi mikroorganizmów beztlenowych, konieczne jest precyzyjne zbalansowanie atmosfery wewnątrz opakowania.
Technologia pakowania w atmosferze modyfikowanej (MAP – Modified Atmosphere Packaging) opiera się na stworzeniu optymalnego mikroklimatu. Tradycyjne folie polimerowe (takie jak PE, PP, PET czy ich wielowarstwowe laminaty) posiadają naturalną przepuszczalność gazów, która jest niewystarczająca dla produktów o wysokim stopniu oddychania. Aby uzyskać pożądany wskaźnik przepuszczalności tlenu (OTR – Oxygen Transmission Rate) i dwutlenku węgla (COTR – Carbon Dioxide Transmission Rate), w folii wykonuje się mikroskopijne otwory. Sukces całego procesu pakowania zależy jednak od tego, czy otwory te mają absolutnie powtarzalną średnicę, powierzchnię i kształt.
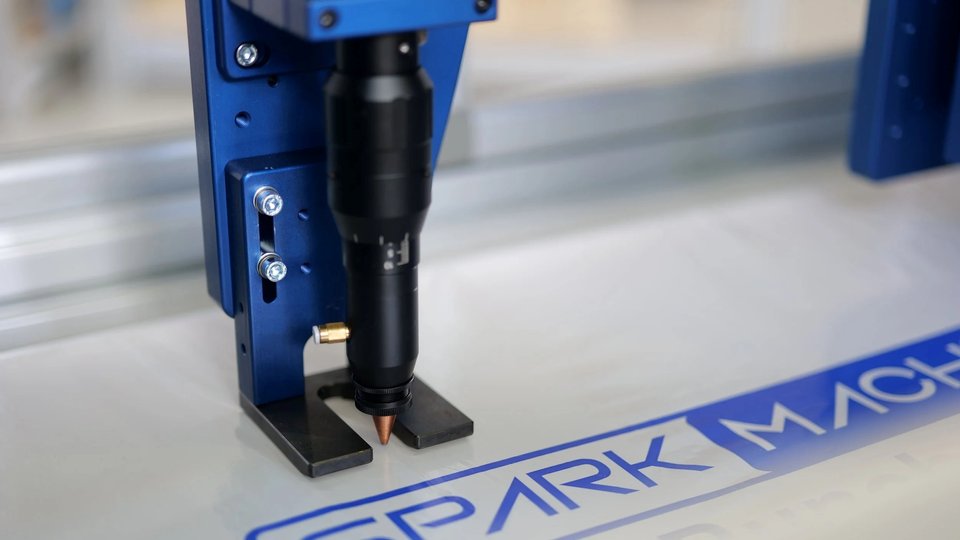
Firma Spark Machinery zredefiniowała ten standard rynkowy, integrując tradycyjne głowice perforacji laserowej z ultraszybkimi, przemysłowymi systemami wizyjnymi i zaawansowanym oprogramowaniem analitycznym. Powstałe w ten sposób rozwiązanie to autonomiczny, inteligentny system mikroperforacji, zdolny do autodiagnostyki i korekcji parametrów pracy w czasie rzeczywistym.
Ewolucja technologii: Od igieł mechanicznych do „ślepych” laserów
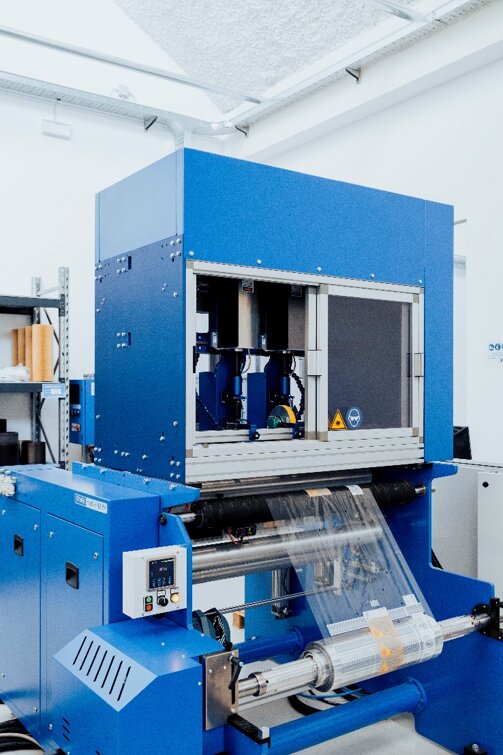
Aby w pełni zrozumieć przełom, jakiego dokonała firma Spark Machinery, należy przeanalizować ograniczenia dotychczas stosowanych metod perforacji w liniach konwertingowych.
1. Mikroperforacja mechaniczna (igłowa)
Przez dziesięciolecia standardem branżowym były wałki z igłami (na gorąco lub na zimno), które fizycznie przebijały przesuwającą się wstęgę folii. Choć metoda ta jest tania w zakupie, generuje ogromne koszty ukryte i problemy jakościowe:
- Zużycie narzędzi: Igły ulegają stępieniu, wygięciu lub złamaniu pod wpływem tarcia i obciążeń mechanicznych.
- Odkształcenia materiału: Mechaniczny kontakt z folią powoduje naciąganie tworzywa wokół otworu, powstawanie mikropęknięć i niestabilnych postrzępionych krawędzi, co osłabia strukturę mechaniczną folii.
- Brak kontroli inline: Systemy igłowe nie posiadają żadnych mechanizmów stałego monitorowania. Tępa lub złamana igła może wybić niepełny otwór lub pozostawić ślepy punkt na setkach metrów bieżących folii. Uszkodzenie to zostaje wykryte często dopiero w zakładzie pakującym lub, co gorsza, na półce sklepowej, gdy żywność ulega zepsuciu.
2. Tradycyjna (konwencjonalna) perforacja laserowa
Wprowadzenie laserów CO2 wyeliminowało problem fizycznego zużycia narzędzi. Bezdotykowa obróbka cieplna pozwoliła na szybkie i czyste odparowywanie (ablację) polimeru. Tradycyjne lasery cierpią jednak na inną istotną wadę: są technologicznie „ślepe”.
Rzeczywiste warunki produkcyjne w kwiaciarniach czy zakładach przetwórstwa folii nigdy nie są idealne. Wstęga folii wykazuje wahania grubości (tolerancje mikronowe w procesie ekstruzji), zmienność składu mieszanki polimerowej, naprężenia dynamiczne oraz lokalne różnice temperatur. W przypadku tradycyjnego lasera praca odbywa się według sztywno ustawionych parametrów zasilania. Jeśli folia w danym miejscu jest minimalnie grubsza lub zawiera więcej dodatków (np. środków poślizgowych), stała wiązka lasera wypali otwór o mniejszej średnicy lub nie przebije materiału na wylot. Brak stałej inspekcji wizyjnej sprawiał, że konwencjonalne perforatory laserowe generowały znaczne ilości odpadów (scrap).
Niezrównana prędkość i precyzja: System wizyjny nowej generacji
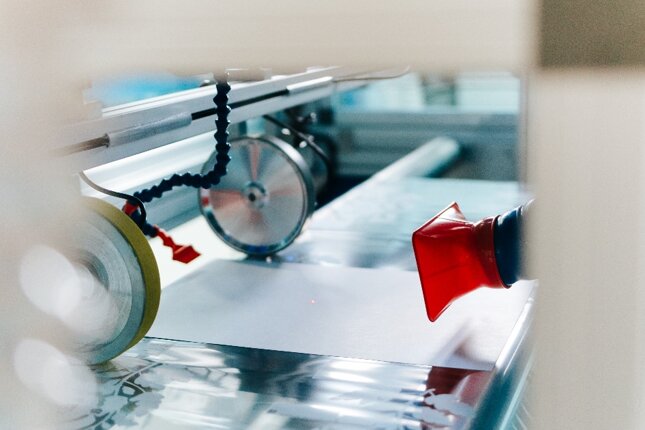
Spark Machinery rozwiązało problem „ślepoty” laserów poprzez wbudowanie modułu kamer o wysokiej rozdzielczości bezpośrednio w strefę obróbki laserowej. Kamery te pełnią funkcję ciągłego, cyfrowego oka kontrolującego proces.
Moc obliczeniowa oraz sprawność optyczna tego układu stanowią kamień milowy w inżynierii maszyn przetwarzających. Zastosowane sensory optyczne są w stanie zarejestrować i przechwycić obraz mikrootworu w czasie zaledwie 1 mikrosekundy (1µs) – czyli jednej milionowej części sekundy.
Dzięki tak ekstremalnie krótkiemu czasowi migawki i zaawansowanemu oświetleniu stroboskopowemu, system potrafi wykonać do 28 pełnych, złożonych analiz geometrycznych na sekundę. Co najważniejsze, cała ta potężna analityka matematyczna odbywa się dynamicznie, bez konieczności zwalniania biegu maszyny. Przemysłowa wstęga folii może przesuwać się przez sekcję perforującą z prędkością dochodzącą do 400 metrów na minutę, a system wizyjny nadal bezbłędnie rejestruje i wymiaruje każdy pojedynczy mikrootwór.
Anatomia idealnego mikrootworu: Wskaźniki jakościowe
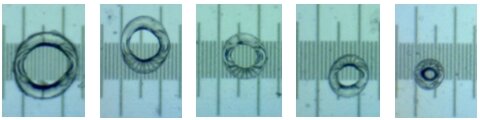
Wykrycie samej obecności otworu to za mało, aby zagwarantować właściwy przepływ gazów w opakowaniu MAP. Oprogramowanie Spark Machinery dokonuje kompleksowej oceny mikrogeometrii punktu ablucyjnego, analizując trzy kluczowe parametry:
1.Kalkulacja Powierzchni Swobodnej (Free Area Calculation): Oprogramowanie mierzy dokładną powierzchnię otwartą mikrootworu w mikronach kwadratowych (µm²). Daje to bezwzględną pewność, że całkowity przepływ tlenu, dwutlenku węgla czy azotu będzie w 100% zgodny z modelem matematycznym przewidzianym dla danej żywności.
2.Kontrola Odchylenia od Średnicy Teoretycznej (Deviation from Theoretical Circumference): System porównuje rzeczywisty obrys otworu z idealnym kołem. Wszelkie owalizacje czy odkształcenia (spowodowane np. rozciąganiem folii w osi podłużnej) są natychmiast wychwytywane. Jeśli wskaźnik odchylenia przekroczy założoną tolerancję, system automatycznie modyfikuje cykl impulsowy Wiązki.
3.Analiza Pierścienia Stopionego (Melting Ring Analysis): Podczas krystalizacji obrzeża po ablacji laserowej wokół otworu tworzy się charakterystyczne pogrubienie – stopiony pierścień polimerowy. System stale monitoruje stosunek wielkości tego pierścienia do otwartej powierzchni otworu. Parametr ten jest kluczowy dla weryfikacji, czy wiązka lasera znajduje się w idealnej płaszczyźnie ogniskowania (w tzw. talii wiązki).
- (Uwaga inżynieryjna: Podczas gdy system wizyjny w wersjach standardowych analizuje ten parametr i alarmuje sterownik, automatyczna, dynamiczna regulacja pozycji soczewki w osi Z jest ekskluzywną opcją dostępną wyłącznie w najbardziej zaawansowanym modelu 3D).
Rozwiązywanie ukrytych wyzwań technologicznych
Inżynierowie Spark Machinery skoncentrowali się na wyeliminowaniu dwóch najbardziej uciążliwych i trudnodostrzegalnych defektów występujących w obróbce laserowej folii polimerowych.
1.Eliminacja „Widmowej Blokady” (Detekcja membran resztkowych >1µm)
Jednym z najgroźniejszych zjawisk w mikroperforacji jest powstawanie tzw. błony resztkowej (residual membrane). Dochodzi do niego, gdy energia wiązki lasera odparuje większość materiału, ale na spodzie folii pozostanie mikro-warstwa nieprzepalonego tworzywa o grubości od 1 do kilku mikronów.
Dla nieuzbrojonego oka ludzkiego, a nawet dla zwykłych czujników przepuszczalności światła, taki otwór wygląda na całkowicie przechodni. W rzeczywistości jednak ultracienka błona polimerowa działa jak całkowity szczelny zawór, blokując wymianę gazową. Opakowanie z taką wadą trafia do pakowalni jako sprawne, po czym zapakowane warzywa czy mięso ulegają szybkiemu zepsuciu z powodu braku dopływu tlenu. System wizyjny Spark Machinery posiada czułość optyczną pozwalającą na natychmiastową detekcję błon resztkowych o grubości przekraczającej 1 mikron i błyskawiczną korektę mocy lasera.
2.Technologia Pre-ekscytacji Tuby Laserowej (Laser Source Pre-Excitation)
Lasers CO2 charakteryzują się pewną bezwładnością fizyczną gazu w tubie rezonatora. W tradycyjnych systemach, gdy maszyna startuje po przestoju technicznym lub gdy laser zostaje wzbudzony po krótkiej przerwie, pierwsze impulsy mają niższą energię niż założona. Powoduje to powstawanie tzw. efektu „brakującego punktu” (missing point) na pierwszych metrach bieżących rolki.
Spark Machinery zastosowało technologię stałej pre-ekscytacji źródła. Gaz wewnątrz tuby laserowej jest stale podtrzymywany w stanie tzw. „prawie-zapłonu” (quasi-ignition), poprzez podawanie podprogowego sygnału elektrycznego. W efekcie, gdy system wysyła sygnał wyzwolenia impulsu, laser od pierwszej milisekundy generuje pełną, ustabilizowaną energię. Wyeliminowało to całkowicie problem niedopalonych otworów na początkowych odcinkach wstęgi.
Autopilot Produkcji: Błyskawiczna Samokorekta w Pętli Zamkniętej
Największą wartością dodaną technologii Spark Machinery nie jest samo bezbłędne wskazanie wady, ale fakt, że system nie dopuszcza do powstawania odpadu produkcyjnego.
W konwencjonalnych liniach produkcyjnych wykrycie błędu przez zewnętrzny skaner kończy się sygnałem dźwiękowym i koniecznością zatrzymania maszyny przez operatora. Wymaga to ręcznej regulacji i ponownego rozbiegu, podczas którego marnują się dziesiątki metrów wartościowego surowca.
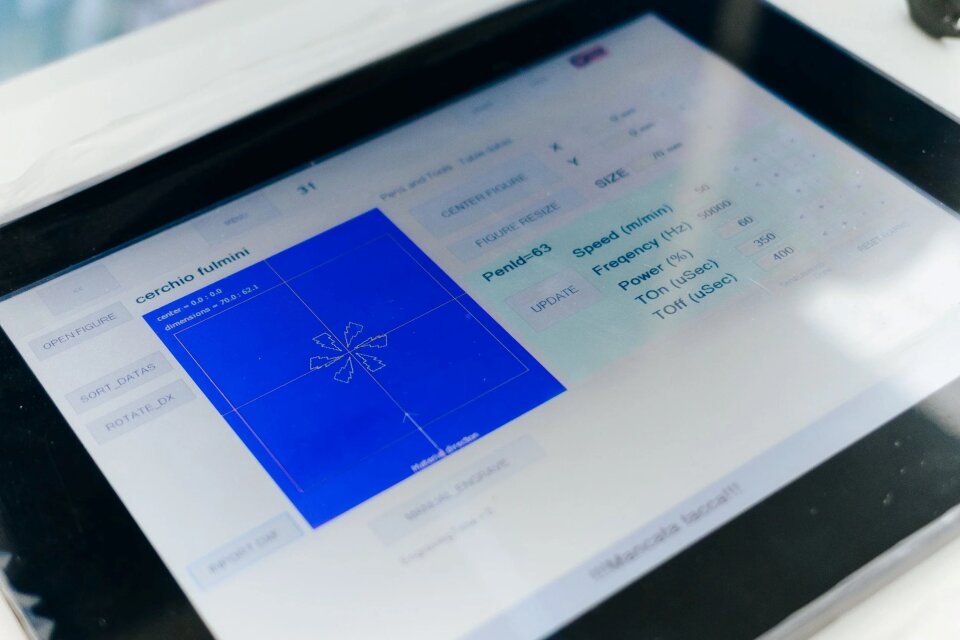
System Spark Machinery działa w zamkniętej pętli sprzężenia zwrotnego (closed-loop control), przypominając zaawansowanego autopilota:
- Gdy kamery pomiarowe zarejestrują, że średnica otworów zaczyna nieznacznie odbiegać od wartości zadanej (np. z powodu wahania grubosti folii na rolce), sterownik bez zatrzymywania maszyny w ułamku sekundy koryguje parametry pracy.
- Automatycznej, płynnej zmianie ulega moc lasera (Laser Power) oraz czas trwania impulsu (Pulse Time / ton).
- Proces korekty odbywa się przy pełnej prędkości roboczej (do 400mt/min), zapewniając, że 100% materiału nawiniętego na rolkę wyjściową posiada idealne, zgodne ze specyfikacją parametry perforacji.
Korzyści ekonomiczne, identyfikowalność i zrównoważony rozwój
Zastosowanie inteligentnej mikroperforacji laserowej przekłada się na konkretne wskaźniki biznesowe dla przetwórców folii (converters) oraz producentów żywności:
Radykalna redukcja odpadów surowcowych (Scrap Reduction): Eliminacja błędów na etapie rozbiegu oraz bieżąca samokorekta sprawiają, że ilośc odrzutów produkcyjnych spada niemal do zera.
Pełna cyfrowa identyfikowalność (Industry 4.0): System generuje szczegółowy raport jakościowy dla każdej wyprodukowanej rolki folii. Raport zawiera dane statystyczne o średniej powierzchni otworów, odchyleniach i stabilności procesu. Jest to kluczowy wymóg stawiany przez międzynarodowe koncerny spożywcze i sieci handlowe.
Ochrona środowiska i ograniczenie marnowania żywności: Dzięki idealnie dobranej przepuszczalności folii MAP, owoce, mięso i warzywa zachowują świeżość o wiele dni dłużej. Przekłada się to bezpośrednio na zmniejszenie ilości zepsutej żywności w łańcuchach dostaw, sklepach i gospodarstwach domowych.
Podsumowanie i Specyfikacja Techniczna
Firma Spark Machinery nie dostarcza jedynie kolejnego urządzenia tnącego – oferuje kompletny, autonomiczny system gwarancji jakości. Przekształcenie mikroperforacji laserowej w proces cyfrowy sprawia, że przetwórcy folii zyskują pełną kontrolę nad parametrami przepuszczalności opakowań elastycznych.
Specyfikacja Techniczna w Pigułce
- Prędkość Przechwytywania Kamery: 1 mikrosekunda (1 μs)
- Częstotliwość Inspekcji: 28 pełnych analiz na sekundę (28 Hz)
- Wykrywanie Mikro-Membran: Zdolność wykrywania blokad o grubości > 1 mikrona
- Zmienne Kontrolne w Czasie Rzeczywistym: Automatyczne dostosowywanie mocy lasera (Laser Power) i czasu impulsu (Pulse Time)
- Maksymalna Prędkość Przetwarzania: Do 400 metrów na minutę
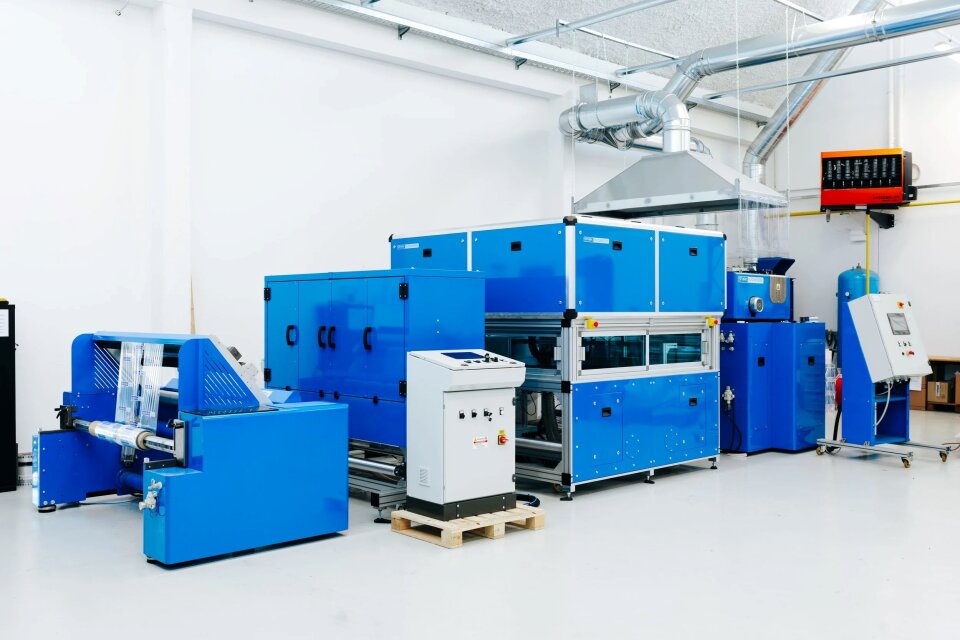
- Integracja Systemowa: Maszyna dostępna jako jednostka wolnostojąca (zintegrowana z odwijakiem/nawijakiem) lub jako moduł projektowany na zamówienie w celu bezproblemowej integracji z istniejącymi liniami.
Więcej informacji na temat technologii firmy Spark Machinery:
Laserowa mikroperforacja wspomagana wizyjnie
Kontakt bezpośredni: info@sparkmachinery.com