Prawidłowa temperatura formy w przetwórstwie tworzyw
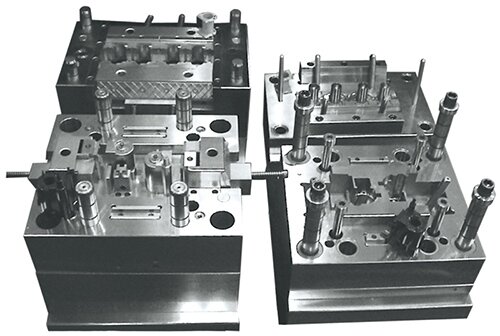
W procesie wtryskiwania temperatura formy jest jedną z najważniejszych wielkości. Poprzez czas chłodzenia wywiera ona wpływ na opłacalność produkcji i jakość wyprasek, czyli krystaliczność i zamrożone naprężenia.
Temperatura formy, a ściślej temperatura powierzchni formy w poszczególnych gniazdach decyduje o tym, jak szybko po wtryśnięciu stopu można będzie odprowadzić wprowadzone wraz z nim ciepło. Regulacja temperatury formy jest niezbędna do rozgrzania formy na początku produkcji i do utrzymywania wymaganej temperatury podczas produkcji.
Jeśli któryś z obszarów formy jest chłodzony silniej niż inne, to wypraska stygnie w tym miejscu szybciej. Następstwem tego są lokalnie większe naprężenia własne, zróżnicowanie skurczu wypraski i paczenie się wypraski po wyjęciu z formy. W przypadku elementów konstrukcyjnych o tolerowanych wymiarach odbija się to niekorzystnie na dokładności wymiarowej.
Warunkiem produkcji wyprasek o dobrej jakości jest równomierne chłodzenie powierzchni formy. Dlatego też otwory chłodzące muszą być rozmieszczone tak, by możliwe było utrzymanie jednolitej temperatury powierzchni formy. Obowiązują tu proste zasady, które jednak niestety często nie są przestrzegane.
W przypadku wyprasek o równomiernej grubości ścianek otwory chłodzące powinny przebiegać identycznie jak kontur wypraski, tzn. wszędzie powinna być zachowana taka sama odległość od powierzchni gniazda formy.
W formach na wypraski o zróżnicowanej grubości ścianek otwory chłodzące w obszarach większej grubości ścianek powinny być umieszczone bliżej powierzchni gniazda formy - trzeba stamtąd odprowadzić więcej ciepła - aniżeli w obszarach mniejszej grubości ścianek - w tych miejscach wypraska krzepnie szybciej.
W narożach potrzebne jest chłodzenie szczególnie intensywne, ponieważ kanały chłodzące muszą tam odprowadzać ciepło z dwóch ścianek.
Średnica otworów chłodzących powinna być 2,5 razy większa od grubości ścianki, ale nie może być mniejsza od 5 mm. Z praktyki wynika, że odległość otworów chłodzących od gniazda formy powinna wynosić 2,5 razy tyle co średnica, a w części bocznej trzy razy więcej. Ze względu na konieczność zapewnienia odpowiedniej sztywności mechanicznej formy należy przy ciśnieniach wtrysku powyżej 500 bar wykonywać obliczenia wytrzymałości na odkształcenie.
W dużych formach należy układ regulacji temperatury dzielić na kilka obwodów. W przeciwnym razie chłodziwo nagrzewa się tak mocno, że przy końcu obiegu chłodzenia temperatura formy jest zawsze zbyt wysoka. Przestrzegając powyższych zasad można zapewnić jednolitą temperaturę powierzchni formy, ale wysokość tej temperatury zależy od przetwarzanego tworzywa.
Dla zapewnienia niezawodności produkcji należy wyposażyć obwody regulacji temperatury w elektroniczne czujniki przepływowe. Niezbędnym wyposażeniem jest tu czujnik temperatury w dopływie chłodziwa, a w przypadku wyrobów precyzyjnych kolejny czujnik w odpływie i regulacja temperatury wlotowej chłodziwa.
Dla zapewnienia stałych warunków chłodzenia podczas pracy formy konieczny jest filtr chłodziwa i regularne dbanie o chłodziwo. Dzięki temu zapobiega się odkładaniu w obiegu chłodziwa osadów, które pogarszają przechodzenie ciepła, a tym samym i jakość wyprasek; ponadto usuwanie takich osadów wymaga większych nakładów na konserwację.
Temperaturę powierzchni formy można mierzyć czujnikiem temperatury sięgającym aż do gniazda, ale pomiar ten odzwierciedla jedynie warunki lokalne. Czujnika takiego nie należy stosować do regulacji temperatury, ponieważ – po pierwsze – regulację cechowałaby duża bezwładność, a po drugie nieuniknione wahania temperatury - mierzona temperatura formy waha się w zależności od etapu cyklu - dawałyby niestabilną charakterystykę regulacji.
Znaczenie prawidłowej temperatury powierzchni formy można wyjaśnić na przykładzie poliacetalu (POM). Warunkiem dobrych własności mechanicznych tego tworzywa jest jednorodna struktura drobnokrystaliczna. Do uzyskania takiej struktury niezbędna jest odpowiednio wysoka temperatura powierzchni gniazda formy, najlepiej 90 st. C. Wyższa temperatura tylko w wyjątkowych wypadkach przynosi dalszą poprawę jakości, ale z uwagi na wydłużenie czasu chłodzenia zmniejsza opłacalność produkcji. Gdy temperatura powierzchni gniazda formy jest zbyt niska, stop za szybko stygnie, czego następstwem jest niedostateczna krystalizacja w obszarze brzegowym. Z powodu szybkiego chłodzenia znaczna część skurczu całkowitego przejawia się już jako skurcz wtórny, który powoduje późniejsze paczenie się wypraski.
Ponadto w obszarach łączenia strug tworzywa mogą powstawać linie łączenia, które wytrzymują jedynie bardzo małe obciążenia mechaniczne. Tych wszystkich wad można uniknąć utrzymując prawidłową temperaturę powierzchni gniazda formy.