Rola procesu kalibracji dla wtryskarek
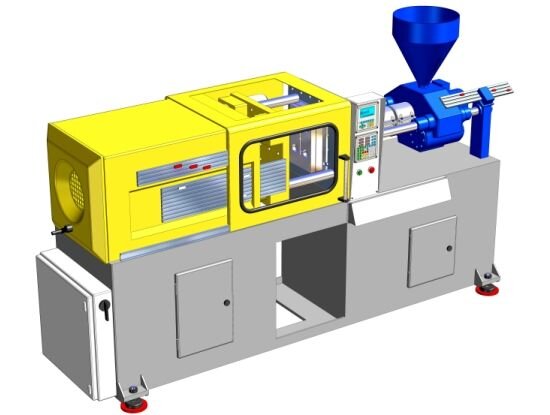
Kalibracja to nieodzowna czynność związana z użytkowaniem każdej wtryskarki.
Chcąc zapewnić wysoką i powtarzalną jakość produkcji nie należy dbać tylko o prawidłowe ustawienie parametrów procesu wtrysku. Aby poprawnie dobrać parametry trzeba być bowiem pewnym, że ustawiane wartości parametrów odpowiadają rzeczywistym, fizycznym wielkościom. Kalibracja wtryskarki dokonywana jest pierwszy raz w końcowej fazie jej produkcji. Producent maszyny musi ustawić maszynę i skontrolować prawidłowość jej nastaw. Musi on przeprowadzić kalibrację maszyny w odniesieniu do wielkości wzorcowych.
Ważnym jest, by wszystkie wtryskarki opuszczając linie produkcyjne miały parametry pracy zgodne z tymi, które są deklarowane przez ich wykonawcę.
W wyniku eksploatacji, wymiany podzespołów mechanicznych wtryskarki lub jej elementów układu sterowania może dojść do sytuacji, że maszyna utraci swe pierwotne nastawy. Wielokrotnie zdarzało się, że pomimo ustawienia właściwych i zalecanych temperatur jednostki wtryskowej, pojawiały się problemy z przetwórstwem. Po kontroli temperatur rzeczywistych na poszczególnych strefach okazywało się wtedy, że nastawy odbiegają od temperatur rzeczywistych. To tylko przykład, jak ważnym czynnikiem jest prawidłowa kalibracja wtryskarki. Problemy z tym związane dotyczą jednak nie tylko regulacji temperatury. Przygotowanie wtryskarki do pracy poprzez jej kalibrację jest bowiem znacznie poważniejszym problemem i dlatego warto mu się przyjrzeć bliżej.
Dokonując kalibracji należy zwrócić uwagę na zastosowane przyrządy pomiarowe. Należy pamiętać o regularnym sprawdzaniu i kontroli używanych do kalibracji urządzeń i przyrządów pomiarowych, np. czujników pomiaru ciśnienia, termometrów. Mając pewność działania środków pomiarowych można przystąpić do pomiarów i ustawienia wtryskarki. Cechowanie urządzeń pomiarowych jest jednakowo ważnym etapem zarówno dla kalibracji wykonywanej w zakładzie producenta, jak i później podczas prac prowadzonych w zakładzie przetwórcy.
Kalibracja ciśnień i szybkości
Mówiąc o kalibracji ciśnień należy zwrócić uwagę na różnice jakie występują pomiędzy wtryskarkami z pompami regulowanymi cyfrowo a maszynami z zaworami proporcjonalnymi sterowanymi w funkcji ciśnienia i wydatku.
Kalibrację wszystkich maszyn należy rozpocząć od kontroli różnicy ciśnień pompy. Dla każdej pompy producent określa wartość. Zwykle regulację przeprowadza się bezpośrednio na pompie. Punkty pomiarowe znajdują się na przewodach przed pompą i za pompą. Ustawienie następuje przy określonym ciśnieniu i wydatku oleju. Wartości tych parametrów podawane są dla danej pompy przez jej producenta.
We wtryskarkach z pompami regulowanymi cyfrowo kalibracja szybkości ruchów następuje poprzez prawidłowe ustawienie różnicy ciśnień na pompie. Ustawienie przeprowadzane jest przy nastawieniu maksymalnej szybkości obrotowej ślimaka silnika hydraulicznego jednostki wtryskowej. Maksymalna możliwa prędkość obrotowa wymuszana jest poprzez przysłonięcie odpowiednich kanałów w bloku sterującym pompą. Jeśli prędkość obrotowa wykazuje odchylenie od wartości zadanej należy skorygować jej wartość poprzez zmianę różnicy ciśnień.
We wtryskarkach z cyfrowo sterowanym blokiem, sterującą pompą (szybkości nastawiane są w sposób stopniowy) po wybraniu zadanego przez producenta stopnia szybkości, można przeprowadzić kalibrację ciśnienia. By tego dokonać należy porównać ustawione w układzie sterowania ciśnienie z ciśnieniem faktycznie zmierzonym. Linearyzacja ciśnienia następuje pomiędzy określonymi przez producenta pompy punktami pomiarowymi.
We wtryskarkach z zaworami proporcjonalnymi sterującymi wydatkiem należy wstępnie ustawić zawór na wartości określone przez producenta. Dopiero po wstępnym ustawieniu zaworu można przystąpić do kalibracji ciśnień.
Ustawienie szybkości można wykonać poprzez pomiar strumienia wydatku oleju. W tym celu stosuje się odpowiednie do tego urządzenia pomiarowe lub przez zastosowanie odbiornika o określonych parametrach.
W obu przypadkach układy sterujące wydatkiem są tak ustawiane, aby zapewnić maszynie maksymalny wydatek. Jeśli został ustawiony maksymalny wydatek oleju wówczas można przystąpić do kontroli położenia „zerowego” tłoka zaworu proporcjonalnego i jeśli będzie to koniecznym do jego nastawienia. Jeśli ustawiony był z kolei brak wydatku oleju, to przez zawór nie powinien płynąć żaden olej.
Najłatwiej punkt zerowy można sprawdzić poprzez ustawienie polecenia np. „dysza do tyłu” z maksymalnym ciśnieniem i z szybkością równą 3 proc. szybkości maksymalnej. Przy ustawieniu ruchu powinien on być wykonywany bardzo powoli. Zasadniczo po kontroli punktu „zerowego” należy jeszcze raz sprawdzić wydatek oleju.
Dla wtryskarek z regulacją softwerową ustawienie różnicy ciśnień na pompie następuje tak jak to opisano wcześniej. Jedyną różnicą jest to, że dla takiej maszyny wartości ustawcze dla przeprowadzenia linearyzacji są przyjęte samodzielnie przez regulator. Przyjęcie wartości następuje dzięki pomiarowi wykonanemu przez czujnik ciśnienia i obrotów i obliczeniu ich wartości przez układ sterowania.
Kalibracja czujników temperatury
Producenci czujników temperatury podają tolerancję ustawionej wartości. Pomimo tego zdarzają się odchylenia, które muszą zostać skompensowane. Najlepszy wynik osiąga się, gdy wszystkie zastosowane czujniki ustawione są na tą samą temperaturę referencyjną. W przypadku stwierdzenia różnic pomiędzy zmierzoną temperaturą a temperaturą wskazywaną przez układ sterowania wtryskarki należy przeprowadzić procedurę wyrównania obu temperatur.
Przy kalibracji czujników temperatury należy zwrócić uwagę, że zwykle we wtryskarce pracuje równocześnie większa liczba grzałek i czujników. Dlatego należy przeprowadzić „wyrównanie” wszystkich czujników. Następuje to przez przyjęcie odpowiednich parametrów regulacji. Wartości te są przyjmowane automatycznie w procesie „samooptymalizacji” regulatorów. Parametry te można także korygować w sposób ręczny.
Kalibracja systemu pomiaru drogi
W większości wtryskarek do pomiaru dróg stosuje się potencjometry liniowe. Dla zapewnienia prawidłowej pracy potencjometru należy zwrócić uwagę na stabilność zasilania i odchylenia w sieci zasilającej to urządzenie. Należy również przestrzegać zasady, by potencjometr był tak zamocowany, aby mierzone drogi znajdowały się w zakresie jego pracy. Przy niewłaściwym zamocowaniu potencjometru nie będą się zgadzać rzeczywiste, odczytane drogi z pokazywanymi przez układ sterowania. Cechowanie systemu pomiaru drogi jest przeprowadzane w nowoczesnych układach sterowania w sposób cyfrowy, a w maszynach starszych poprzez ustawienie potencjometrów w odpowiednich kartach elektronicznych.
W tym celu zasilaniu analogowemu przypisuje się wartości cyfrowe. To przypisanie dokonuje się dla potencjometru ustawionego w punkcie „zero” i w położeniu maksymalnej mierzonej drogi. Wartości leżące pomiędzy punktem zero a punktem maksymalnym zostaną następnie liniowo dopasowane przez układ sterowania. Kalibracja punktu „zero” oznaczającego minimalną wysokość formy powinna być przeprowadzona przy zamocowaniu pomiędzy płytami mocującymi wtryskarki odpowiedniej tulei dystansowej.
Kalibracja jednostki zamykającej dla wtryskarek z kolanowym układem zamykania
Pomiar siły zamykania dla maszyn kolanowych może się odbywać poprzez pomiar ciśnienia w siłowniku cechującym lub pomiar wydłużenia kolumn prowadzących.
Pomiar z użyciem siłownika kalibrującego odbywa się poprzez zamocowanie tego siłownika zamiast formy wtryskowej. Następnie dokonuje się odczytu siły przy maksymalnie nastawionej na układzie sterowania wtryskarki sile zamykania. Dzięki odczytanemu na siłownikowi cechującemu ciśnieniu, można określić rzeczywistą siłę zamykania formy.
Wiele firm produkujących wtryskarki stosuje dla pomiaru siły zamykania pierścienie, w których zabudowane są czujniki odkształcenia wzdłużnego. Po zamontowaniu takiego pierścienia na każdej z czterech kolumn prowadzących można zmierzyć obciążenie na każdej z nich, a także dzięki ustaleniu wartości średniego odkształcenia określić siłę zamykania. Ta metoda pomiaru ma tę zaletę, że można z jej pomocą natychmiast wykryć różnice w obciążeniu poszczególnych kolumn. Odkształcenie kolumn można skorygować poprzez nastawienie nakrętek mocujących kolumnę.
Jeśli pomiar odkształcenia kolumn dokonywany jest przy założonej formie, należy wtedy zwrócić uwagę na równoległość formy. Brak równoległości może wpływać na płyty mocujące, które stracą swą wzajemną równoległość. Brak równoległości płyt mocujących skutkuje nierównomiernym, niesymetrycznym rozkładem siły zamykania wywieranej na formę. W konsekwencji może to prowadzić np. do przetryskiwania wypraski.
W maszynach ze sterowaniem serwoelektrycznym siła zamykania jest regulowana w sposób ciągły. Korekta nastaw dokonywana jest dzięki pomiarom uzyskanym ze wspomnianych wcześniej pierścieni pomiarowych.
Kalibracja wtryskarek jednego typu w stosunku do maszyny wzorcowej
Kalibracja wtryskarek danego typu w stosunku do maszyny wzorcowej uzależniona jest od zastosowanego w nich systemu pomp hydraulicznych i posiadanego układu sterowania.
We wtryskarkach z układem hydraulicznym wyposażonym w pompy stałego wydatku odchylenie czasu cyklu można korygować poprzez zmianę różnicy ciśnień na pompie hydraulicznej. W tym celu należy określić czas ruchu (np. czas ruchu otwierania) na maszynie wzorcowej. Następnie na maszynie kalibrowanej należy, przy pozostałych stałych parametrach, tak zmieniać nastawy pompy, by uzyskać czas maszyny wzorcowej. Kontrolę czasu należy przeprowadzić przy kilku różnych ruchach maszyny kalibrowanej.
We wtryskarkach z zaworami proporcjonalnymi sterującymi ciśnieniem i wydatkiem, ustawione ciśnienie ma wpływ na szybkości ruchów tylko wtedy, gdy dany ruch wymaga zastosowania maksymalnego ciśnienia. Kalibracja maszyny następuje poprzez zasterowanie zaworem proporcjonalnym wydatku oleju. Największy wpływ na wycechowanie maszyny ma tu ustawienie wartości punktu „zero”.
Wtryskarki z jednostką wtryskową wyposażoną w serwozawór
Dla produkcji w technice wtrysku bardzo duże znaczenie ma dokładność ustawienia serwozaworu jednostki wtryskowej. Serwozawór kontroluje szybkość wtrysku, ciśnienie plastyfikacji i ciśnienie docisku. By parametry te mogły być zachowane w odpowiednich wartościach należy dokładnie skalibrować zawór. W tym celu należy przy stałej, zadanej szybkości wtrysku określić czas wtrysku i przeprowadzić jego korektę w stosunku do czasu wzorcowego. Następnie należy przeprowadzić optymalizację narastania i hamowania szybkości ruchów. Wykonuje się to przy kilku różnych nastawach szybkości wtrysku. Dla wykonania tego kroku potrzebne są informacje dostarczone przez producenta maszyny lub zaworu.
Pomimo kalibracji i ustawienia we wszystkich maszynach danego typu jednakowej szybkości wtrysku, możliwe są jeszcze odchylenia całkowitego czasu cyklu pomiędzy poszczególnymi maszynami. Te odchylenia można skorygować w wyniku ustawienia punktu „zero” zaworu proporcjonalnego sterującego wydatkiem oleju. W tym celu należy w pierwszej kolejności określić zakres szybkości przy jakich występują największe odchylenia.
Zwykle można zaobserwować, że największe niedokładności pojawiają się przy ustawieniu niskich wartości szybkości. Jest to związane z faktem, że dokładność „zerowania” zaworu ma największy wpływ na małe szybkości. Ważnym jest, że po korekcie punktu „zero” należy sprawdzić i ustawić szybkość maksymalną.
We wszystkich wtryskarkach przy sterowaniu wydatkiem należy także ustawić czas narastania (rampę). Wykonuje się to albo z poziomu układu sterowania poprzez cyfrowe wprowadzenie odpowiednich wartości, albo poprzez analogowe urządzenia ustawiające.
Nastawa czasu narastania ma duże znaczenie dla „miękkości” wykonywanych ruchów. W przypadku nieprawidłowego ustawienia tego parametru mamy do czynienia z tzw. uderzeniami hydraulicznymi. Wtryskarki z jednostką wtryskową wyposażono w zawór proporcjonalny. W tych maszynach kalibrowanie przeprowadza się przez ustawienie punktu „zero” zaworu proporcjonalnego sterującego wydatkiem oleju.
Dla maszyn z regulacją programową poprzez układ sterowania, ustawianie czasu przyrostu na zaworze sterującym wydatkiem odbywa się z poziomu układu sterowania. Czas przyrostu dla przyspieszenia, a także czas opóźnienia można zdefiniować i ustawić w sposób cyfrowy. Ten typ maszyn pozwala na bardzo dokładne ustawienie każdego ruchu z osobna, np. „dysza do przodu” i „dysza do tyłu”. Dla kalibracji maszyn istotnym jest, by wszystkie ustawione wartości „ramp” poszczególnych ruchów były jednakowe na każdej maszynie.