Suszenie tworzyw sztucznych
Prezentujemy tekst Bogdana Zabrzewskiego, szefa firmy Battenfeld Polska poświęcony problematyce suszenia tworzyw konstrukcyjnych.
W przypadku tworzyw sztucznych, a w szczególności w przypadku tworzyw konstrukcyjnych bardzo ważne znaczenie ma zastosowanie właściwej metody suszenia i utrzymania specyficznych dla danego typu tworzywa parametrów suszenia. Bez spełnienia tych warunków nie jest bowiem możliwe otrzymanie wysokojakościowego produktu.
W przeciwieństwie do tworzyw nie higroskopowych jak np. PS, PVC, PE lub PP, w przypadku których wilgoć może osadzać się jedynie na powierzchni granulatu, większość tworzyw technicznych ma właściwości higroskopowe. Oznacza to, że woda znajduje się również wewnątrz granulatu i musi zostać usunięta z wnętrza granulatu w procesie suszenia.
Jeśli materiał nie zostanie dobrze wysuszony przed wtryskiem, wówczas dochodzi podczas uplastyczniania tworzywa do jego reakcji z wodą. Reakcja hydrolizy prowadzi do zmian w strukturze cząsteczkowej tworzywa. Wyroby, które zostaną wykonane w takich warunkach mają często całkiem inne, znacznie gorsze własności fizyczne. Dotyczy to głównie spadku wytrzymałości na udarność i rozciąganie.
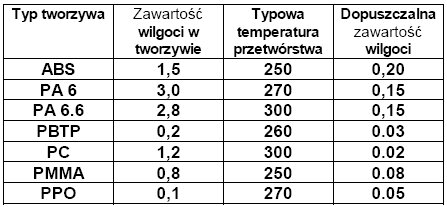
Zawartość wilgoci wpływa bezpośrednio na własności fizyczne wyrobu oraz na parametry przetwórstwa i wygląd wyprasek. Na przykład podczas przetwórstwa poliamidów brak należytego wysuszenia tworzywa można łatwo zaobserwować na podstawie wyglądu otrzymywanych wyprasek. Niestety negatywny wpływ zawilgocenia granulatu nie dla wszystkich tworzyw prowadzi do zmian w wyglądzie zewnętrznym wyprasek.
Suszenie w gorącym powietrzu
W większości zakładów jest to obecnie najczęściej stosowana technika suszenia tworzyw sztucznych.
Niestety nie dla wszystkich tworzyw metoda ta jest odpowiednia. W przypadku suszenia podgrzanym powietrzem atmosferycznym pojawia się granica możliwości stosowania tej metody. Granica ta jest silnie związana z warunkami klimatycznymi. Względna zawartość wilgoci w powietrzu atmosferycznym, przy ładnej słonecznej pogodzie z temperatura ok. 25 st. C wynosi ok. 60 proc. tj. 14 g wody na m3 powietrza.
Ogrzanie powietrza do temperatury 80 st. C powoduje spadek wilgotności względnej do ok. 19 proc. Zawartość wody w powietrzu nie ulega jednak zmianie i nadal wynosi 14 g w 1m3 powietrza. Metoda ta pozwala na usunięcie wilgoci z powierzchni granulatu. Niestety nie jest skuteczna dla usunięcia wilgoci z wnętrza ziaren granulatu.
Zaletą systemu suszenia gorącym powietrzem jest niski koszt urządzeń. Niestety oszczędności inwestycyjne mogą zostać w krótkim czasie utracone wobec wysokich kosztów eksploatacji. Metoda ta charakteryzuje się znacznym poborem energii związanym z koniecznością ogrzania dużych ilości powietrza. Powietrze po przejściu przez komorę suszenia jest wydalane do atmosfery.
Powoduje to ogrzewanie pomieszczenia w którym ustawiona jest suszarka oraz prowadzi do ulatniania się do atmosfery szczątkowych ilości monomerów pochodzących z suszonego granulatu.
Suszenie suchym powietrzem
W przypadku tworzyw higroskopijnych (ABS, PA, PC, PET) dla uzyskania dobrego efektu suszenia wymagane jest doprowadzenie do powstania znacznej różnicy ciśnień między ciśnieniem pary wodnej zawartej w ziarnach granulatu a ciśnieniem powietrza suszącego. Suszony granulat poddawany jest równolegle ogrzaniu do temperatury leżącej poniżej temperatury mięknienia danego tworzywa. Temperatura ogrzewania ograniczona jest również przez inne ewentualne reakcje chemiczne, które mogła by wywołać nadmierna temperatura.
W metodzie tej powietrze jest przepuszczane przez komorę zawierającą środek absorbujący wilgoć. Para wodna zamieniona zostaje w mgłę, która absorbowana jest przez środek suszący.
Otrzymuje się dzięki temu powietrze o stałej wilgotności bezwzględnej. Powracając do wcześniejszego przykładu powietrza o temperaturze 25 st. C i wilgotności względnej 60 proc. (14g wody w 1m3 powietrza). Jeśli powietrze to zostanie przepuszczone przez absorbent w postaci żelu krzemionkowego w powietrzu pozostanie ok. 0.30 g wody w 1m3 powietrza. Efekt suszenia tą metodą jest całkowicie niezależny od warunków klimatycznych.
W metodzie suszenia suchym powietrzem potrzeba znacznie mniejszych ilości powietrza dla wysuszenia 1 kg tworzywa niż w metodzie suszenia gorącym powietrzem. System pracuje w układzie obiegu zamkniętego dzięki czemu metoda ta charakteryzuje się znacznie mniejszym zużyciem energii.
Nowoczesne suszarki posiadają dwie komory zawierające środek absorbujący wilgoć. Konstrukcja taka umożliwia ciągłą pracę suszarki, bez potrzeby przerywania jej pracy na czas związany z regeneracją środka absorbującego.
Czas suszenia i czas przebywania tworzywa w suszarce
Łatwo zauważyć, że temperatura suszenia i punkt rosy charakterystyczny dla danego tworzywa nie są jedynymi czynnikami wpływającymi na wynik suszenia. Każde tworzywo ma również własny specyficzny czas suszenia, którego potrzebuje by oddać zawartą wilgoć.
Czas przebywania tworzywa w zbiorniku suszącym zależy od pojemności zbiornika suszarki i wydajności urządzenia. Wielkości te wpływają na optymalny czas suszenia tworzywa. W przypadku przekroczenia czasu przebywania tworzywa w komorze suszącej może dojść do pogorszenia własności fizycznych i przetwórczych tworzywa np. dla poliamidu następuje zwiększenie lepkości co może utrudniać właściwe wypełnianie gniazd formy. Przekroczenie wymaganego czasu suszenia prowadzi również do niepotrzebnego zwiększenia poboru energii.
Wielkość zbiornika suszarki
Wielkość zbiornika suszarki powinna być dostosowana do ilości przetwarzanego tworzywa i czasu suszenia charakterystycznego dla danego tworzywa. Przy zróżnicowanym zapotrzebowaniu na surowiec powinno się wyposażać suszarkę w sygnalizator poziomu napełnienia. Pozwala on zapewnić stały czas przebywania tworzywa w komorze suszącej.
Częsta zmiana surowca jest dla większości firm codziennym problemem. Dlatego konstrukcja suszarki musi umożliwiać łatwy dostęp do zbiornika suszącego i jego szybkie czyszczenie. Zbiornik powinien posiadać dużą powierzchnię lub umożliwiać całkowite otwarcie np. przez demontaż ściany czołowej. Konstrukcja suszarki powinna uniemożliwiać pozostawienie resztek suszonego surowca.
Pogorszenie jakości wobec niewłaściwego stopnia suszenia
Niedostateczne wysuszenie tworzywa prowadzi w przypadku tworzyw higroskopijnych do powstania problemów przetwórczych i obniżenia jakości wyprasek poprzez naruszenie optycznych i mechanicznych własności wypraski, powstanie różnic kolorystycznych na powierzchni wyprasek, zróżnicowanie lepkości tworzywa, kruchość i łamliwość wyprasek, problemy z wypełnieniem formy i rozformowaniem detali.
Poniżej tabela przedstawiająca wpływ wilgotności tworzywa na warunki przetwórstwa i własności wypraski.