Proces wytwórczy kompozytów metodą spray-up
Prezentujemy technologię o nazwie spray-up, która polega na prowadzeniu natrysku ciętego rowingu szklanego w strumieniu przyspieszonej żywicy wraz z inicjatorem. Związana jest ona z procesem wytwórczym kompozytów. Pomimo tego, że posiada one pewne ograniczenia w zastosowaniu, warto się z nią zapoznać tak by ewentualnie można było z niej skorzystać w konkretnych, przystosowanych do niej warunkach przetwórczych.
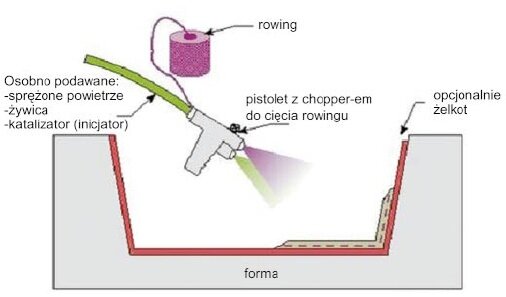
Prezentujemy technologię o nazwie spray-up, która polega na prowadzeniu natrysku ciętego rowingu szklanego w strumieniu przyspieszonej żywicy. Związana jest ona z procesem wytwórczym kompozytów. Pomimo tego, że posiada one pewne ograniczenia w zastosowaniu, warto się z nią zapoznać tak by ewentualnie można było z niej skorzystać w konkretnych, przystosowanych do niej warunkach przetwórczych.
Zalety omawianej metody to stosunkowo niskie koszty samego procesu produkcyjnego. Co więcej wykorzystane w niej urządzenie natryskowe może potem służyć także do natrysku żelkotu. Do najczęstszych wad należą te, które sprawiają, że laminat ma tendencje do dużej zawartości żywicy, zawiera krótkie włókna (cięty rowing), co ogranicza mechaniczne własności gotowego laminatu. Wadą jest również fakt, że żywica musi posiadać niską lepkość.
Jeśli chodzi o wskaźniki ekonomiczne to rozmiar form jest większy niż 2 mkw., wydajność produkcji osiąga wartość 5-50 kg/h, a jej wielkość waha się w przedziale 5-5000 sztuk.
Po tym krótkim omówieniu podstawowych parametrów warto przejść do kwestii szczegółowych.
Rowing cięty to krótkie włókna szklane o długości 3-24 mm, które znajdują swoje zastosowanie przy w wzmacniania żywic poliestrowych oraz w razie potrzeby również fenolowych. Istnieje też rowing ciągły, który jest równoległym, podwójnym włóknem szklanym bez skręcenia. Zastosowanie rowingu ciągłego to m.in. natrysk, cięcie, odlewanie odśrodkowe.
Natrysk wykonuje się w tej metodzie na otwartą formę. Po dokonaniu tej czynności laminat jest rolowany wałkiem, tak aby możliwe było uzyskanie jego jak najlepszej wytrzymałości i jakości. Gdy laminat będzie już wystarczająco dobrze utwardzony, wówczas przychodzi czas na rozformowanie i przycięcie wyroby w celu uzyskania pożądanego wymiaru.
Cięcie ciągłego włókna szklanego, czyli rowingu odbywa się w tzw. młynku. Znajduje się on na pistolecie natryskowym. Największą pracę w ramach tej operacji wykonują odpowiednie obrotowe ostrza umieszczone na rolce. Po tej rolce przesuwa się właśnie rowing, a ostrza tną włókno na określoną długość w zależności od ilości ostrzy.
W wyniku tego działania użytkownik korzystający z omawianej metody uzyskuje pocięte włókna, które są wystrzeliwane z pistoletu za sprawą działającego powietrza, które zasila także użyty wcześniej młynek. Aby cały proces wykonać bezbłędnie, operator musi nakierować swój pistolet na formę. Wtedy też cięte włókna będą niesione w strumieniu żywicy i wstępnie przesączane.
Zanim przystąpi się do wdrażania metody spray-up w życie warto wiedzieć, że urządzenia natryskowe, którymi przyjdzie się na m posługiwać osiągają wydajność około 2-5 kg/min. To co je charakteryzuje to fakt, że najczęściej pracują one w krótkich cyklach i całkowita wydajność, która mogą się pochwalić to około 20 kg laminatu na godzinę.
Do natrysku są też wymagane odpowiednie pistolety. Użyć można albo pistoletu z mieszaniem wewnętrznym - co oznacza, że żywica i utwardzacz będą mieszane wewnątrz pistoletu - albo można tez sięgnąć po opcję mieszania zewnętrzne, który wyróżnia się tym, że mieszanie żywicy i utwardzacza ma miejsce po wylocie z pistoletu.
Aby wszystko udało się bez większych perturbacji należy doprowadzić do sytuacji, w której używane włókna rowingowe będą odznaczać się wysoką i szybką zwilżalnością, a także trwałością cięcia i antystatycznością.
Nieodzownym elementem, występującym w ramach tej metody jest rzecz jasna żywica. Jest ona natryskiwana współbieżnie z ciętym rowingiem. W efekcie powstają dwa strumienie, które spotykają się w drodze do powierzchni formy. Stosunek zbrojenia do żywicy może być kontrolowany za sprawą osobnego natryskiwania żywicy i zbrojenia w danym czasie, np. w ciągu 15-20 sekund i następnie ważenie każdej ilości. Regulować ten stosunek można także poprzez zmianę ilości nakładanego włókna, chodzi tu głównie o ilość pasm rowingu, tex rowingu oraz zmianę prędkości obrotowej turbiny młynka.
Jeszcze jednym sposobem na dowolne wyznaczanie stosunku zbrojenia do żywicy może być zmiana ilości natryskiwanej żywicy, tj. średnicy dyszy natryskowej i ciśnienia żywicy.
Nie wolno jednak zapomnieć, że zmiana ciśnienia żywicy jest wyznaczana przez rodzaj pistoletu i sposób w jaki dokonano wymieszania żywicy i utwardzacza. W każdym przypadku zbyt niskie ciśnienie będzie odpowiedzialne za złym na ogół zbyt wąski śladu natrysku. Z kolei zbyt wysokie ciśnienie doprowadzi do przyspieszenia zużycie uszczelnień urządzenia i może też powodować złe mieszanie strug utwardzacza i żywicy.
Aby proces obsługi urządzeń był jak najbardziej skuteczny i wydajny to standardowo należy ustawić je na stosunek żywicy do zbrojenia 100:40 wagowo. Zazwyczaj w procesie natrysku stosuje się żywice poliestrowe ortoftalowe lub izoftalowe. Aby wykorzystać wszystkie zalety spray lay-up żywica powinna być wysoko reaktywna i mieć niską lepkość.
Dalszym etapem pracy jest rolowanie. Po natrysku laminatu, na powierzchni pojawiają się wielokierunkowo ustawione włókna. Sprawia to wrażenie jakby laminat był puszysty. Rolowanie laminatu wałkiem metalowym wzmacnia go, przyspiesza też dokładne przesączenie zbrojenia oraz usuwa zgromadzone w laminacie powietrze. Wszystko to prowadzi do poprawy wyglądu powierzchni zewnętrznej wyrobu.
- Aby natryśnięte włókno szklane dobrze układało się na ostrych krawędziach musi być jak najkrótsze i dobrze przesączone. Preferowane jest projektowanie formy tak, aby minimalny promień wynosił 6 mm. Pozwala to na prawidłowe ułożenie się zbrojenia i dociśnięcie laminatu do formy podczas rolowania - tłumaczą fachowcy z firmy C-L, która poleca opisywaną metodę.
Transfer żywicy i utwardzacza następuje od pojemników przez pompę dozującą do pistoletu osobnymi przewodami.
Materiały kompozytowe, czyli kompozyty, to materiał o strukturze niejednorodnej, który jest złożony z dwóch lub więcej komponentów o różnych właściwościach. Inaczej mówiąc kompozyty to tworzywa, składające się z dwóch lub więcej faz o własnościach nieosiągalnych w żadnym innym materiale. Rodzajem kompozytów są laminaty. Są to tworzywa sztuczne, powstające z połączenia dwóch materiałów o różnych właściwościach mechanicznych i technologicznych Kompozyty stosuje w wielu technologiach - począwszy od implantów stosowanych w medycynie po tanie materiały konstrukcyjne stosowane w budownictwie.
Prezentowany tekst powstał m.in na podstawie materiałów prezentowanych przez C-L sp. z o.o.