Wystawa partnerska Allrounder 570A Medical - Fakuma 2026
Arburg, Kebo i Matriq zaprezentują na Fakuma 2026 produkcję obudów autowstrzykiwaczy z indywidualnymi kodami Data Matrix. Kody będą formowane bezpośrednio w formie za pomocą 144 niezależnie sterowanych mikrogrzałek.
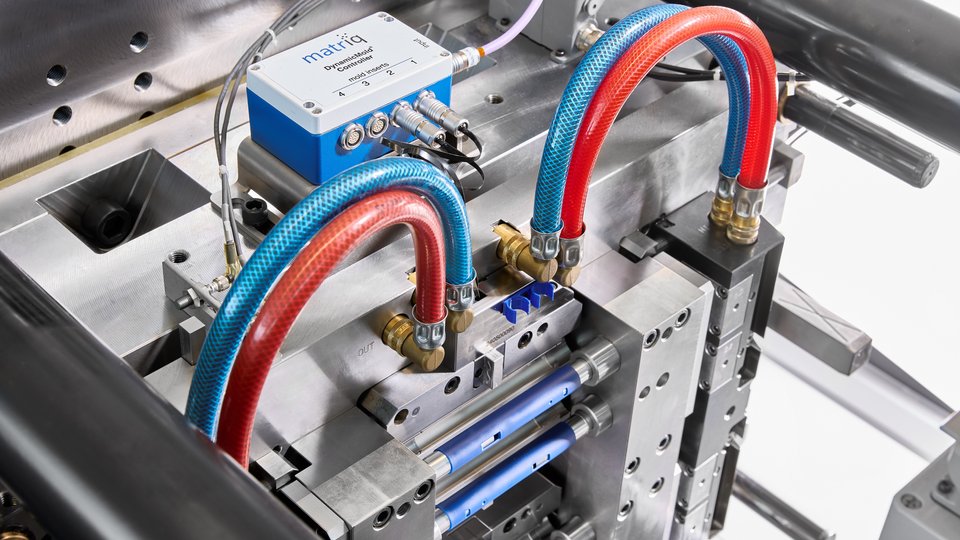
Podczas targów Fakuma 2026 firmy Arburg, Kebo i Matriq zaprezentują proces znakowania w formie przeznaczony do zastosowań w technice medycznej. Elektryczna wtryskarka Allrounder 570 A w wersji do pracy w pomieszczeniu czystym, wyposażona w formę czterogniazdową, będzie produkować obudowy autowstrzykiwaczy z indywidualnymi kodami Data Matrix. Kody są formowane bezpośrednio na każdym detalu podczas wtryskiwania przez dynamiczną wkładkę formującą, zawierającą 144 elementy grzejne o wymiarach 0,28 x 0,28 mm każdy. Proces jest odpowiedni dla różnych materiałów i eliminuje oddzielne operacje znakowania po przetwórstwie. Według partnerów projektu pozwala to ograniczyć zużycie energii, czas cyklu, zajmowaną powierzchnię oraz koszty. Gniazdo produkcyjne zostanie zaprezentowane na stoisku Matriq w hali A4, stoisko 4213. Arburg pokaże również inne gniazdo produkcyjne dla techniki medycznej w hali A3, stoisko 3101. Firma Kebo będzie obecna w hali B3, na stoisku 3313, natomiast dostawca materiału Borouge International w hali A4, na stoisku 4218.
Znakowanie za pomocą mikrogrzałek we wkładce formującej
Elektryczna wtryskarka Allrounder 570 A, o sile zwarcia 2000 kN, będzie wytwarzać cztery obudowy autowstrzykiwaczy w cyklu trwającym około jedenastu sekund. Maszyna w wersji do pomieszczeń czystych została zaprojektowana z myślą o spełnieniu wymagań produkcji w pomieszczeniu czystym klasy ISO 7. Obudowy będą wtryskiwane z polipropylenu klasy medycznej Bormed HG820MO, dostarczanego przez Borouge International, i barwione na niebiesko koncentratem barwiącym firmy Color Service.
Maszyna należy do serii Alldrive firmy Arburg. Jej układ sterowania Gestica wykorzystuje funkcję aXw Control PressurePilot, która stosuje bionicznie zoptymalizowaną regulację ciśnienia w celu zapewnienia równomiernego wypełniania formy i stabilnej jakości detali.
Czterogniazdowa forma firmy Kebo bazuje na opracowanej przez przedsiębiorstwo koncepcji Lift & Strip. Jest uruchamiana całkowicie mechanicznie i synchronicznie przez wyrzutnik maszyny. Według partnerów takie rozwiązanie zapewnia stabilny, powtarzalny proces oraz ułatwia przejście od produkcji pilotażowej do seryjnej.
Dynamiczna wkładka zintegrowana z gniazdami formy nadaje każdemu detalowi indywidualny kod Data Matrix. Jej 144 mikrogrzałki mogą być sterowane niezależnie i osiągają wymaganą temperaturę w ciągu milisekund, tworząc indywidualne struktury geometryczne. Każdy element grzejny ma wymiary 0,28 x 0,28 mm i waży około 1,5 mikrograma, czyli około 20 000 razy mniej niż ziarno ryżu.
Ponieważ znakowanie odbywa się podczas formowania, nie jest potrzebne dodatkowe urządzenie znakujące ani system robotyczny do obsługi detali w kolejnym etapie procesu. Ogranicza to powierzchnię zajmowaną przez gniazdo produkcyjne oraz pozwala uniknąć czasu cyklu i kosztów związanych ze znakowaniem po przetwórstwie.
Dane produkcyjne powiązane z każdym detalem
Centralna baza danych komunikuje się ze sterownikiem maszyny Gestica i systemem Matriq za pośrednictwem interfejsu OPC UA. Serwer NTP synchronizuje czas systemowy. Identyfikator detalu, odpowiednie dane produkcyjne i pomiarowe z maszyny Allrounder oraz indywidualny kod Data Matrix są synchronicznie łączone w bazie danych.
System kamer może następnie zidentyfikować każdy detal i przypisać go do odpowiednich zapisów produkcyjnych i pomiarowych. Dane maszyny i parametry procesu, w tym data, liczba wtrysków, ciśnienie wtrysku oraz poduszka tworzywowa, mogą być dzięki temu odczytane dla każdej obudowy.
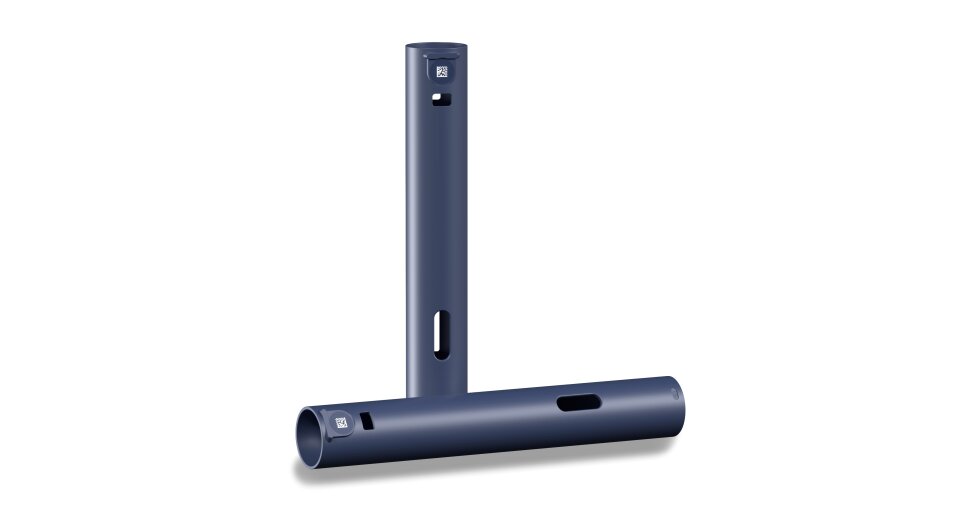
Pełna identyfikowalność: dzięki mikrogrzałkom umieszczonym we wkładce formującej każda obudowa autowstrzykiwacza zawiera unikatowy kod Data Matrix utworzony z materiału detalu
Znakowanie geometryczne bez dodatków
Firma Matriq, wywodząca się z Uniwersytetu Nauk Stosowanych Wschodniej Szwajcarii, opracowała technologię znakowania pod nazwą DM-qode. W przeciwieństwie do znakowania laserowego metoda ta nie zależy od kontrastu barwnego. Kod ma postać struktury geometrycznej formowanej podczas wtryskiwania. Może być zatem stosowany do detali o różnych kolorach i wykonanych z różnych materiałów, w tym do czarnych lub przezroczystych tworzyw oraz gatunków o dużej zawartości napełniaczy.
Proces nie zmienia struktury chemicznej pierwotnego materiału. Nie usuwa materiału ani nie oddziałuje termicznie na powierzchnię detalu, co ma znaczenie w przypadku elementów istotnych dla bezpieczeństwa lub obciążonych mechanicznie. Według Matriq metoda zużywa około 20 razy mniej energii niż konwencjonalne systemy laserowe. Nie wymaga również dodatków ani materiałów eksploatacyjnych, takich jak znaczniki RFID lub etykiety umieszczane w formie.
Podczas znakowania nie powstają cząstki stałe, dzięki czemu proces jest zgodny z wymaganiami produkcji w pomieszczeniach czystych. Obecnie technologia może być stosowana przy temperaturze formy do 100 stopni Celsjusza. Trwają prace nad rozwiązaniem do chłodzenia wkładki formującej.