Wybór termoregulatora w przetwórstwie tworzyw
Wybór właściwego termoregulatora odgrywa w przetwórstwie tworzyw istotną rolę. Woda czy olej, termoregulacja bezpośrednia, czy może pośrednia. Wszystkie te aspekty powinny być dokładnie przeanalizowane.
Przetwórcy tworzyw sztucznych nieustannie stawiani są przed dylematem wyboru odpowiedniego urządzenia termoregulującego. Stale muszą odpowiadać sobie na szereg pytań i wyjaśnić liczne wątpliwości. Dotyczą one dla przykładu choćby tego, jakie właściwości powinno mieć urządzenie w kontekście poszczególnych zadań lub zakresu zastosowań oraz jakie wady i zalety przynoszą oferowane na rynku urządzenia?
By odpowiedzieć na te pytania warto porównać znajdujący się na rynku sprzęt pod względem jego wyposażenia. Żeby takie porównanie ułatwić należy dzielić urządzenia na poszczególne typy. Podziału można dokonać np. pod względem medium wymiany ciepła, obszaru temperatur, budowy lub rodzaju chłodzenia. Ważnym kryterium porównawczym są również opcje pozwalające integrować urządzenie w cały proces.
Dla każdego zadania, które ma być wykonane istnieje bez wątpienia odpowiedni termoregulator, który pod względem technologicznym i ekonomicznym wykonuje swoją pracę jak najlepiej. Problem polega jednak na tym, że przy tak dużej ilości urządzeń spotykanych na rynku trudno dokonać wyboru tych najwłaściwszych. Decyzja zawsze wywołuje dalekosiężne konsekwencje.
Niemniej jednak przy jej dokonywaniu liczyć się powinna nie tylko cena urządzenia. Istotnym kryterium jest przede wszystkim bezawaryjność, bo jak wiadomo każda awaria oznacza przestój w produkcji. Poza tym niemałą rolę odgrywają zakres usług serwisowych producenta, możliwość rozbudowy i uzupełniania urządzenia. Bardzo często pomocne jest dokładne porównanie najważniejszych osiągów, dzięki czemu szybko można znaleźć najwłaściwsze urządzenie.
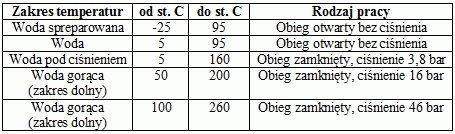
Zasadniczą decyzją która musimy podjąć jest ocena tego, czy chcemy temperować wodą czy olejem. Jeżeli pozwala na to zakres temperatur należy wybrać wodę. Ma ona dużo lepsze właściwości przewodnictwa ciepła niż olej. Rodzaj budowy wodnych urządzeń temperujących zależy od maksymalnej temperatury pracy. Widać to w poniższej tabeli.
W dolnym zakresie temperatur do 95 st. C mogą pracować urządzenia z otwartym i bezciśnieniowym obiegiem. Aby jednak przy wyższych temperaturach zapobiec wyparowaniu wody należy zastosować rozwiązania polegające na podwyższeniu jej ciśnienia. Z kolei przy szczególnie wysokich temperaturach np. przy niektórych wtryskarkach produkujących termoplasty techniczne przy częściach precyzyjnych bardzo ważnym czynnikiem staje się dokładne i szybkie przekazywanie ciepła. Tutaj bowiem formy są bardzo często małe i w związku z tym powierzchnia kanałów temperujących, będących do dyspozycji też jest niewielkich wymiarów. Także w takich warunkach woda spełnia swoje zadania lepiej niż olej. Mając do czynienia z taką sytuacją należy zwrócić uwagę na wysokie ciśnienie nasycenia wynoszące przy 200 st. C 16 bar. Niezbędne stają się więc specjalne przewody do podłączenia formy.
Przy temperaturach pracy od ok. 160 st. C do 350 st. C zastosowanie znajdują olejowe urządzenia termoregulujące. Także tutaj występują różne rodzaje tych urządzeń zależnie od obszaru temperatur.
W zakresie do 200 st. C pracują urządzenia o otwartej budowie. Należy przy nich mieć a uwadze to, by obciążenie powierzchni grzewczych było możliwie niskie, tak by zapobiec rozłamowi termicznemu spowodowanemu przekroczeniem dopuszczalnej temperatury warstwy stykowej w wyniku lokalnego przegrzania. Zużywanie się organicznych mediów przewodzenia ciepła prowadzi do powstania osadów w postaci porowatych warstw koksu na powierzchniach elementów grzewczych. Skutkuje to obniżeniem przewodnictwa cieplnego, a w skrajnych przypadkach nawet awariami. Urządzenia pracujące w temperaturach powyżej 200 st. C należy szczególnie chronić. Musi być w nich wbudowany czujnik przepływu wyłączający całe urządzenie przy zbyt wolnym przepływie medium.
Ponadto należy zapobiec dostawaniu się tlenu do systemu, gdyż powoduje on oksydacyjne uszkadzanie medium. Jeśli użytkownik stwierdza szybko wzrastającą lepkość medium, to fakt taki oznacza, że ulega ono utlenianiu. Jest to groźne i może doprowadzić do bezużyteczności urządzenia. Żeby temu zapobiec wykorzystuje się zimnoolejową lub azotową metodę uzupełniania lub nowego napełniania olejem, odgazowując go do temperatury ok. 100 st. C przez dłuższy okres czasu.
Konstruowanie olejowych urządzeń termoregulujących lub ich używanie obwarowane jest wieloma przepisami prawnymi, do których przestrzegania zobligowany jest każdy producent oraz użytkownik.
Kolejnym istotnym kryterium w wyborze urządzenia jest rodzaj chłodzenia. Rozróżniamy chłodzenie pośrednie i bezpośrednie.
Chłodzenie pośrednie polega na oddzieleniu medium chłodzącego od obiegu pracy. Przykładem są termoregulatory olejowe, gdzie ciepło pobierane z formy oddawane jest poprzez wymiennik ciepła do wody chłodniczej. W urządzeniach wodnych chłodzenie pośrednie ma tylko tam zastosowanie, gdzie nie dysponuje się odpowiednią ilością czystej wody, którą można by było wpuścić do obiegu pracy bez narażania się na zanieczyszczenie kanałów, które ograniczyłyby wymianę ciepła i zwiększyły awaryjność.
Wadą chłodzenia pośredniego są natomiast straty temperatury zachodzące w wymienniku ciepła. Z tego też powodu, wszędzie tam, gdzie potrzebna jest duża moc chłodzenia, a różnica temperatur między wodą chłodnicza a medium obiegowym jest niewielka, winno znajdować zastosowanie chłodzenie bezpośrednie.
W tym rodzaju chłodzenia woda dostarczana jest do obiegu bezpośrednio i dzięki temu dysponujemy pełną mocą chłodniczą i co więcej można wtedy szybko wywołać zmiany temperatury. W celu zwiększenia dokładności regulacji stosuje się wentyle elektryczne lub wielopoziomowy system zaworów magnetycznych. Warunkiem zastosowania chłodzenia bezpośredniego jest obieg chłodniczy zamknięty z czystą wodą. Nie powinno się bowiem dopuszczać do jakiegokolwiek zabrudzenia obiegu pracy.
Jeśli chodzi o integrację w cały proces produkcji, to logiczną rzeczą jest zintegrowanie funkcji termoregulatora z całym procesem produkcji , na której jakość ma on zasadniczy wpływ. Obok dokładnej regulacji temperatury narzędzia także funkcja nadzorowania i zapisywania danych oraz zdolność komunikacji z maszyną odgrywają ważną rolę. Stąd też wyposażenie termoregulatora w dobre sterowanie mikroprocesorem wydaje się być oczywiste.
Wszystkie parametry procesu zadaje się w centralnym panelu sterowania i tam też są one wyświetlane. Funkcja kontroli zawiera zawsze nadzór nad rozbieżnością temperatury rzeczywistej od zadanej, ograniczenie wartości zadanych, elektroniczną kontrolę poziomu z automatycznym uzupełnianiem wody, ochronę przed praca pompy i grzania w przypadku braku cieczy z funkcją wyłączania.
Szczególną rolę odgrywa zintegrowane mierzenie i kontrola przepływu. Wszelkie rozbieżności od właściwej prędkości przepływu w kanałach wpływają niekorzystnie na jakość detalu i ekonomikę produkcji. Nie mniejsze znaczenie ma także wyposażenie we wszystkie popularne interfejsy, takie jak np. analogowy, seryjny, Can-Bus, Profibus, lub Euromap66. Tylko wtedy można mieć pewność, że używany sprzęt będzie mógł komunikować się z maszynami różnych producentów, którzy wyposażają swoje maszyny w rozmaite interfejsy i protokoły.