Metody diagnostyki wad i uszkodzeń: dlaczego wyroby z tworzyw sztucznych pękają?
Tworzywa sztuczne są obecnie jednym z najważniejszych materiałów konstrukcyjnych. Wykorzystuje się je w motoryzacji, budownictwie, medycynie, elektronice oraz w produktach codziennego użytku. Mimo wielu zalet, takich jak niska masa, odporność chemiczna czy łatwość przetwórstwa, wyroby z tworzyw mogą ulegać uszkodzeniom, których najbardziej niebezpieczną formą jest pękanie. Pęknięcie wyrobu często następuje niespodziewanie i bywa skutkiem wielu współdziałających czynników. Zrozumienie mechanizmu uszkodzenia oraz właściwa diagnostyka pozwalają nie tylko ustalić przyczynę awarii, ale również zapobiegać podobnym przypadkom w przyszłości
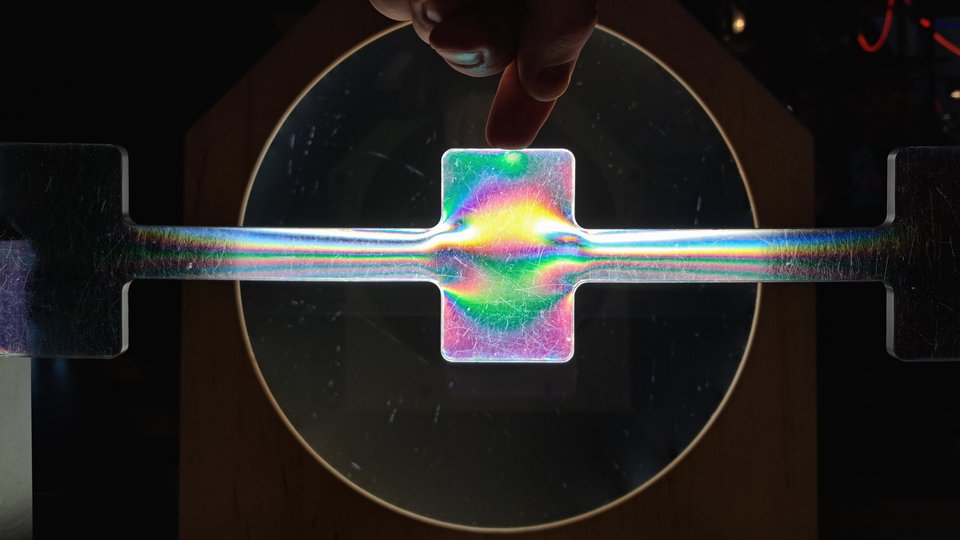
Najczęstsze przyczyny pękania wyrobów z tworzyw
Wiele uszkodzeń ma swoje źródło już na etapie projektowania. Szczególnie niebezpieczne są ostre naroża, zbyt cienkie ścianki, nagłe zmiany przekroju oraz nieprawidłowe rozmieszczenie żeber usztywniających. Takie miejsca powodują koncentrację naprężeń i stają się punktami inicjacji pęknięć. W praktyce nawet wysokiej jakości materiał może ulec zniszczeniu, jeśli konstrukcja nie uwzględnia jego właściwości mechanicznych.
Proces wtryskiwania, wytłaczania lub formowania może generować w materiale naprężenia własne. Powstają one m.in. wskutek zbyt szybkiego chłodzenia, nieodpowiednich parametrów przetwórstwa, nierównomiernego skurczu oraz niewłaściwego odpowietrzenia formy. Dodatkowo występować mogą pęcherze, pustki, linie łączenia strug tworzywa (weld lines) czy zanieczyszczenia, które obniżają wytrzymałość gotowego wyrobu.
Tworzywa podlegają procesom degradacji podczas eksploatacji. Główne czynniki starzeniowe to promieniowanie UV, podwyższona temperatura, tlen atmosferyczny oraz wilgoć. W wyniku degradacji dochodzi do zmian struktury molekularnej polimeru, co objawia się utratą elastyczności, spadkiem udarności i wzrostem kruchości materiału.
Jeżeli element jest poddawany powtarzającym się obciążeniom, nawet znacznie niższym od wytrzymałości doraźnej, mogą rozwijać się mikropęknięcia prowadzące do zmęczeniowego zniszczenia wyrobu. Problem ten występuje między innymi w elementach motoryzacyjnych, zawiasach czy częściach maszyn.
Jedną z najczęstszych przyczyn awarii tworzyw jest tzw. environmental stress cracking (ESC), czyli pękanie naprężeniowe pod wpływem środowiska. Mechanizm ten zachodzi wówczas, gdy na materiał jednocześnie działają naprężenia mechaniczne (zewnętrzne lub resztkowe) oraz substancje chemiczne, np. detergenty, alkohole, smary, paliwa lub rozpuszczalniki. W takich warunkach pęknięcia mogą powstawać przy obciążeniach znacznie niższych od nominalnej wytrzymałości materiału. Szacuje się, że ESC odpowiada za znaczną część awarii wyrobów polimerowych eksploatowanych w praktyce przemysłowej.
Jak diagnozuje się przyczyny pęknięć?
W wielu przedsiębiorstwach pierwszą reakcją po stwierdzeniu pęknięcia jest podejrzenie wadliwej partii tworzywa. Tymczasem doświadczenia laboratoriów zajmujących się analizą uszkodzeń pokazują, że przyczyna awarii najczęściej wynika z kombinacji czterech czynników: materiału, konstrukcji wyrobu, procesu przetwórstwa oraz warunków eksploatacji. Dlatego analiza uszkodzenia powinna przebiegać według zasady eliminacji kolejnych potencjalnych przyczyn. Najwięcej informacji można uzyskać jeszcze przed wykonaniem kosztownych badań laboratoryjnych.
Skuteczna analiza uszkodzeń wymaga połączenia obserwacji makroskopowych, badań mikroskopowych i analiz laboratoryjnych. Pierwszym etapem jest analiza wizualna uszkodzonego elementu. Specjalista ocenia miejsce inicjacji pęknięcia, kierunek propagacji szczeliny, obecność odkształceń, ślady działania temperatury lub chemikaliów. Już na tym etapie można często określić, czy uszkodzenie ma charakter przeciążeniowy, zmęczeniowy czy środowiskowy.
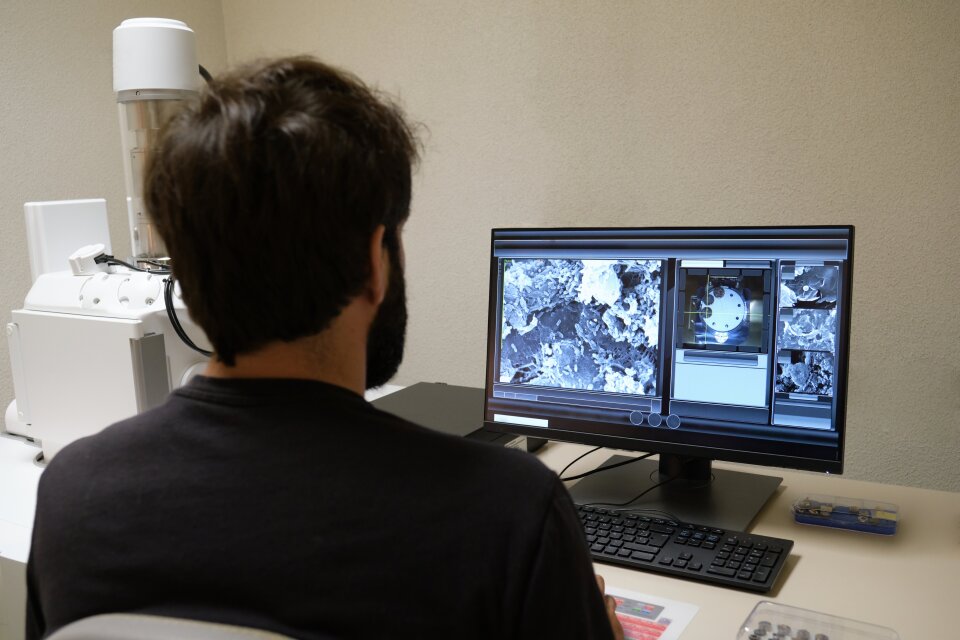
Jedną z najważniejszych metod jest fraktografia, czyli badanie powierzchni przełomu. Analiza prowadzona przy użyciu mikroskopów stereoskopowych i elektronowych (SEM) pozwala zidentyfikować miejsce inicjacji pęknięcia, sposób rozwoju szczeliny, oznaki zmęczenia, obecność pustek i wtrąceń oraz wpływ środowiska chemicznego. Powierzchnia przełomu jest często traktowana jak „historia awarii zapisana w materiale”. Chropowata i włóknista struktura powierzchni świadczy zazwyczaj o plastycznym, ciągliwym charakterze pękania, podczas gdy przełomy całkowicie gładkie i błyszczące wskazują na gwałtowne zniszczenie kruche. Z kolei obecność charakterystycznych, koncentrycznych stref wokół miejsca zainicjowania wady jest ewidentnym dowodem na zmęczenie materiału wynikające z obciążeń cyklicznych. W przypadku zjawisk związanych z korozją naprężeniową na powierzchni ujawniają się natomiast liczne mikropęknięcia oraz gęsto rozgałęzione szczeliny.
Zastosowanie zaawansowanych technik mikroskopii optycznej oraz elektronowej (SEM/TEM) umożliwia identyfikację i szczegółową charakterystykę defektów strukturalnych w skali mikro- i nanometrycznej. Metody te pozwalają precyzyjnie wykrywać wewnętrzne wady ciągłości materiału, takie jak pustki, pory gazowe oraz zanieczyszczenia, które bezpośrednio obniżają parametry wytrzymałościowe matrycy polimerowej. Badania mikroskopowe są również kluczowe dla lokalizowania niejednorodności morfologicznych oraz błędów technologicznych, do których należą linie zgrzewu (niepełne połączenia strug płynnego tworzywa w procesie wtryskiwania). Ponadto w przypadku zaawansowanych materiałów kompozytowych techniki te umożliwiają ocenę jakości adhezji na granicy faz, ujawniając niewystarczające zespolenie włókien wzmacniających z osnową, będące krytycznym czynnikiem inicjującym delaminację i destrukcję kompozytu.
Spektroskopia w podczerwieni z transformacją Fouriera (FTIR) pozwala uzyskać unikalny „chemiczny odcisk palca” badanej substancji, dzięki czemu jej możliwości wykraczają daleko poza samą identyfikację bazy polimerowej. Metoda ta umożliwia określenie rodzaju wprowadzonych do tworzywa plastyfikatorów, napełniaczy mineralnych, środków smarnych oraz stabilizatorów termicznych i UV. W kontekście analizy awarii FTIR jest niezastąpiona przy wykrywaniu śladowych ilości substancji obcych, olejów technologicznych czy osadów środowiskowych, które mogły zainicjować korozję naprężeniową (ESC). Dzięki zastosowaniu nowoczesnych przystawek ATR badanie to można przeprowadzić w sposób bezdestrukcyjny, bezpośrednio na powierzchni gotowego detalu, na jego odłamkach lub na pozostałościach chemicznych wyekstrahowanych z wypraski.
W inżynierii materiałowej oraz w laboratoryjnej analizie awarii (ang. failure analysis) techniki DSC i TGA są kluczowymi narzędziami służącymi precyzyjnemu lokalizowaniu niewidocznych wad strukturalnych i technologicznych. W przypadku różnicowej kalorymetrii skaningowej (DSC) bezpośrednie porównanie profilu termicznego uszkodzonego detalu z referencyjną próbką pozwala na natychmiastowe ujawnienie subtelnych różnic w entalpii oraz temperaturze topnienia. Spadek tych wartości w uszkodzonym elemencie jednoznacznie wskazuje na degradację termomechaniczną polimeru (np. w wyniku przegrzania tworzywa w cylindrze wtryskarki), co drastycznie obniża jego masę cząsteczkową i odporność na pękanie. Ponadto DSC pozwala zidentyfikować wady związane z zanieczyszczeniem surowca innym polimerem – obecność dodatkowego, obcego piku topnienia (np. śladowych ilości polipropylenu w polietylenie) ujawnia błędy w sortowaniu lub recyklingu, które generują wewnętrzne karby strukturalne. Z kolei analiza termograwimetryczna (TGA) umożliwia precyzyjną ocenę ilościową składu kompozytów i mieszanek, co pozwala na wykrycie wad wynikających z nieprawidłowego dozowania napełniaczy mineralnych lub włókien wzmacniających. Odchylenia od zakładanej zawartości fazy rozproszonej lub obecność lotnych plastyfikatorów i wilgoci, objawiająca się ubytkiem masy w niższych temperaturach, bezpośrednio tłumaczą spadek parametrów mechanicznych i przedwczesną inicjację pęknięć. Badanie czasu indukcji utleniania (OIT) realizowane metodą DSC pozwala dodatkowo ocenić stopień wyczerpania stabilizatorów termooksydacyjnych, ujawniając wady związane z przyspieszonym starzeniem się materiału w warunkach eksploatacji.
Jak zapobiegać pękaniu wyrobów?
Zapobieganie pękaniu tworzyw sztucznych, w tym groźnemu zjawisku środowiskowego pękania naprężeniowego (ESC), wymaga podjęcia zintegrowanych działań już na etapie projektowania i produkcji. Kluczowe znaczenie ma optymalizacja geometrii detalu poprzez eliminację ostrych naroży i nagłych zmian grubości ścianek, co pozwala drastycznie ograniczyć lokalną koncentrację naprężeń. Równie ważna jest ścisła kontrola procesu wtryskiwania, w tym unikanie zbyt szybkiego chłodzenia, które mogłoby „zamrozić” niebezpieczne naprężenia w strukturze materiału. Istotne są również świadomy dobór tworzyw o wysokiej masie cząsteczkowej oraz precyzyjna kontrola momentu dokręcania i sposobu montażu gotowych elementów w celu wykluczenia przeciążeń mechanicznych. Coraz większe znaczenie mają również symulacje komputerowe oraz badania trwałości prowadzone jeszcze przed wdrożeniem produktu do produkcji seryjnej.
Dlaczego pękają plastikowe nakrętki?
Pękanie plastikowych nakrętek stosowanych w opakowaniach chemii gospodarczej, kosmetyków czy produktów spożywczych stanowi złożony problem diagnostyczny, ponieważ uszkodzenie to rzadko wynika z jednej przyczyny i zazwyczaj jest efektem współdziałania kilku czynników. Podstawowym źródłem problemu są wysokie naprężenia obwodowe, które powstają już w momencie zakręcania opakowania i kumulują się zwłaszcza przy pierwszym zwoju gwintu, w okolicy pierścienia gwarancyjnego oraz w miejscach, gdzie następuje zmiana grubości ścianki konstrukcji. Sytuację tę drastycznie pogarsza przekroczenie zalecanego momentu dokręcania na linii produkcyjnej, co prowadzi do trwałego przeciążenia tworzywa. Pęknięcia promieniowe wychodzące od gwintu bardzo często nie ujawniają się natychmiast, lecz dopiero po upływie kilku tygodni.
Kluczową rolę w tym procesie odgrywa kontakt z zawartością opakowania – taką jak detergenty, środki dezynfekcyjne, olejki eteryczne, rozpuszczalniki czy koncentraty chemiczne – która działa jako czynnik inicjujący zjawisko środowiskowego pękania naprężeniowego (ESC). Choć dane tworzywo w standardowych testach laboratoryjnych może wykazywać pełną odporność chemiczną, to połączenie agresywnego medium z występującymi w materiale naprężeniami mechanicznymi prowadzi do gwałtownego niszczenia struktury. Cały ten proces ma charakter opóźniony i przebiega wieloetapowo: po zakręceniu i wygenerowaniu naprężeń produkt migruje do strefy gwintu, a podwyższona temperatura podczas magazynowania przyspiesza rozwój mikropęknięć, które dopiero po miesiącach stają się widoczne jako otwarte uszkodzenie. Z tego powodu rzetelna analiza awarii nie może ograniczać się wyłącznie do badania samego tworzywa, lecz wymaga kompleksowego uwzględnienia interakcji między materiałem, geometrią gwintu, parametrami wtryskiwania, siłą dokręcania oraz chemicznym oddziaływaniem pakowanego produktu.
Nie każda odmiana nadaje się na zakrętkę
Do produkcji zamknięć stosuje się specjalistyczne odmiany PP i PE-HD, dobierane m.in. pod kątem sztywności, udarności, płynności oraz kontaktu z zawartością opakowania. W wymagających zastosowaniach wykorzystuje się gatunki PE-HD o podwyższonej odporności na pękanie naprężeniowe pod wpływem środowiska (ESCR). Nie eliminuje to jednak ryzyka wynikającego z geometrii wyrobu, naprężeń własnych lub nadmiernego momentu dokręcania.
Podsumowanie
Praktyka laboratoryjna pokazuje, że odpowiedź na pytanie „czy zawinił materiał, czy proces?” bardzo rzadko jest jednoznaczna. Pękanie wyrobów z tworzyw sztucznych jest zjawiskiem złożonym i rzadko wynika z jednej przyczyny. Najczęściej decydują o nim jednocześnie właściwości materiału, konstrukcja wyrobu, warunki przetwórstwa oraz środowisko eksploatacji. Współczesne metody diagnostyczne, takie jak fraktografia, mikroskopia elektronowa, FTIR czy analizy termiczne DSC i TGA, pozwalają skutecznie identyfikować mechanizmy uszkodzeń oraz minimalizować ryzyko ich ponownego wystąpienia. Dzięki temu analiza awarii staje się nie tylko narzędziem wyjaśniania przyczyn uszkodzeń, ale także ważnym elementem projektowania niezawodnych wyrobów polimerowych.
Czytaj więcej: