Wybór technologii produkcji zakrętek z tworzyw typu flat-top
Porównanie prasowania ciągłego i formowania wtryskowego w wielkoseryjnej produkcji zakrętek flat-top obejmuje wydajność, jakość wyrobu, elastyczność, zużycie energii, cyrkularność i utrzymanie ruchu.
Wybór technologii produkcji zakrętek z tworzyw typu flat-top wymaga oceny parametrów procesu, wymagań dotyczących wyrobu oraz długoterminowych warunków eksploatacji. Ciągłe prasowanie tłoczne i formowanie wtryskowe są ugruntowanymi procesami, jednak różnią się pod względem czasu cyklu, powtarzalności wymiarowej, elastyczności linii, zużycia energii i utrzymania ruchu. Porównanie ma szczególne znaczenie w wielkoseryjnej produkcji niewielkich wyrobów, takich jak zakrętki do napojów, inne zamknięcia i kapsułki do kawy. Głównym przedmiotem analizy są płaskie zamknięcia butelek, ponieważ są szeroko stosowane na rynku napojów. Celem nie jest wyłącznie zestawienie ogólnych mocnych stron i ograniczeń, lecz wskazanie czynników, które mogą pomóc producentom wybrać proces odpowiedni do zakrętek i kapsułek. Wniosków tych nie należy automatycznie odnosić do każdego formowanego wyrobu z tworzywa, ponieważ ciągłe prasowanie rotacyjne jest technologią specjalistyczną, natomiast formowanie wtryskowe znajduje zastosowanie w znacznie szerszej grupie produktów.
Jak działają obie technologie
Ciągłe prasowanie tłoczne
Ciągłe prasowanie tłoczne jest odpowiednie do wielkoseryjnej produkcji stosunkowo małych, symetrycznych wyrobów, takich jak zakrętki i zamknięcia. Cykl rozpoczyna się od uplastycznienia i dozowania polimeru. Stop opuszcza pojedynczą dyszę, a urządzenie obrotowe pobiera precyzyjnie określoną porcję i umieszcza ją w otwartej formie znajdującej się na obwodzie wirującej karuzeli. Forma zamyka się i wywiera wysokie ciśnienie, nadając kształt stopionemu materiałowi.
Wyrób chłodzi się w zamkniętej formie podczas obrotu karuzeli. Po otwarciu każdej formy produkty są przekazywane na taśmę wyjściową w układzie zorientowanym i z zachowanymi odstępami, gotowe do dalszych operacji. Właściwość ta ma znaczenie w produkcji zakrętek, ponieważ urządzenia kontrolne mogą działać bez oddzielnego podajnika służącego do ich orientowania i ustawiania.
Proces ma charakter specjalistyczny. Wyroby o dużych gabarytach, z otworami przelotowymi lub wyraźnymi podcięciami, nie należą do jego typowych zastosowań. Niewielkie produkty, w tym zakrętki i kapsułki do kawy o stosunkowo złożonej geometrii, są lepiej dopasowane do rotacyjnych maszyn do prasowania.
Formowanie wtryskowe
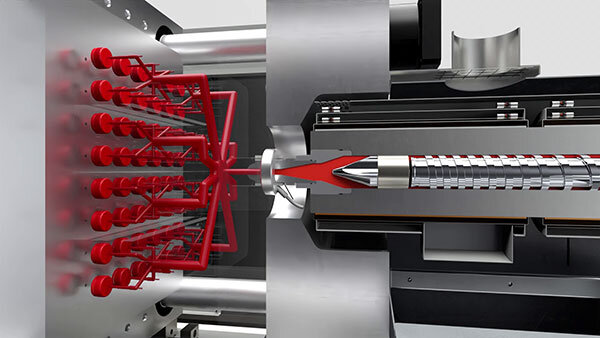
Formowanie wtryskowe jest powszechnie stosowaną metodą przetwórstwa tworzyw. Żywicę uplastycznia się do temperatury, w której może przepływać pod wysokim ciśnieniem przez wąskie kanały, z których każdy zasila gniazdo formy. Materiał jest wtryskiwany do zamkniętej formy, gdzie chłodzi się i uzyskuje wymagany kształt. Po otwarciu formy zakrętki są wypychane, opadają grawitacyjnie i zostają odebrane.
Technologia może być stosowana do szerokiej gamy wyrobów i materiałów oraz dostosowana do licznych zastosowań. Jej rozpowszechnienie przyczyniło się również do powstania szerokiego zaplecza producentów form. Uniwersalność ta nie oznacza jednak, że formowanie wtryskowe jest koniecznie preferowanym rozwiązaniem dla każdego produktu.
Wydajność, stabilność i elastyczność
Czas cyklu i przepływ materiału
W przypadku tego samego wyrobu źródło wskazuje, że prasowanie ma krótszy czas cyklu niż formowanie wtryskowe. Wynika to głównie z niższej temperatury stopu oraz równoczesnego wprowadzania materiału do formy i odbioru gotowego produktu.
W procesie prasowania stosuje się stosunkowo prosty układ wytłaczający bez systemu gorącokanałowego. Stop wypływa przez jedną dyszę, której średnica jest według źródła około dziesięciokrotnie większa od średnicy końcowych kanałów systemu gorącokanałowego. W formowaniu wtryskowym polimer musi być tłoczony pod wysokim ciśnieniem przez wąskie kanały. Konieczna jest wyższa temperatura stopu, aby zmniejszyć lepkość i umożliwić taki przepływ.
Stabilność procesu
Oba procesy mogą być stabilne i niezawodne przy prawidłowym ustawieniu parametrów. Według źródła prasowanie zapewnia lepszą powtarzalność wymiarową zakrętek i węższe tolerancje. Wyroby opuszczają również formę w niższej temperaturze, co może ograniczać skurcz oraz problemy podczas ich nakładania.
Prasowanie pozwala przetwarzać materiały o niższym wskaźniku szybkości płynięcia i wyższej masie cząsteczkowej. Takie materiały mogą zapewnić lepsze właściwości mechaniczne, zależnie od doboru żywicy i wymagań dotyczących produktu.
Zmiany produkcyjne i pierścienie gwarancyjne
Producenci zakrętek mogą potrzebować przezbrajania linii pomiędzy różnymi konstrukcjami zamknięć. Według źródła formowanie pierścienia gwarancyjnego w formie ogranicza tę elastyczność oraz zwiększa złożoność procesu i utrzymania ruchu. Nacinanie pierścienia w oddzielnej operacji pozwala zastosować prostszą formę, a wzór nacięć można zmienić przez wymianę ostrza.
W przypadku omawianych w źródle konstrukcji z pierścieniem pozostającym przy zakrętce nacinanie nie wymaga kątowego pozycjonowania zakrętki względem trzpienia. Kontrola może być również prostsza, ponieważ nacinany pierścień ma pełne ścianki bez otwartych przestrzeni. Pierścienie formowane w gnieździe zawierają otwory, które przepuszczają więcej światła i mogą obniżać jakość obrazu podczas kontroli optycznej.
Aspekty jakości wyrobu
Punkt wtrysku i kontrola
Zakrętki formowane przez prasowanie nie mają punktu wtrysku. W zamknięciu formowanym wtryskowo obszar przewężki zawiera skrystalizowany materiał o właściwościach odmiennych od pozostałej części zakrętki. Źródło wskazuje ten obszar jako potencjalny słaby punkt, w którym mogą występować wady takie jak mikrootwory.
Kontrola jakości cienkościennych zakrętek wtryskowych może zatem obejmować detektor mikrootworów lub tester iskrowy. Urządzenia takie opisano jako zbędne na liniach prasowania. Zakrętki formowane wtryskowo opuszczają prasę w przypadkowych pozycjach, dlatego system wizyjny działający w linii zazwyczaj wymaga podajnika do ich orientowania i ustawiania. Urządzenia do ciągłego prasowania dostarczają zakrętki już zorientowane i rozmieszczone w odstępach na taśmie odbiorczej, na której można bezpośrednio zainstalować system wizyjny.
Właściwości mechaniczne i osiowanie form
Prostszy układ wytłaczający, brak systemu gorącokanałowego i niższa temperatura przetwórstwa narażają polimer na mniejsze obciążenia cieplne i mechaniczne. Źródło wiąże te warunki z lepszymi właściwościami mechanicznymi zakrętek zarówno z polietylenu dużej gęstości, jak i polipropylenu, mniejszą zmiennością wymiarową oraz możliwością przetwarzania polimerów o wyższej masie cząsteczkowej.
Produkcja zamknięć cienkościennych zależy również od osiowania formy. W prasowaniu każda para rdzenia i gniazda jest centrowana osobno za pomocą stożkowych powierzchni prowadzących i pływającego pierścienia spychającego. Mechaniczne prowadzenie i lokalna współosiowość są uzyskiwane przed całkowitym zamknięciem formy, niezależnie na każdej stacji.
W wielogniazdowym systemie wtryskowym forma jest dużym poziomym zespołem, który może ważyć kilka ton. Źródło wskazuje, że ugięcie sprężyste w środkowej części może wpływać na względne położenie obu połówek i powtarzalność między gniazdami. Efekt ten zyskuje na znaczeniu wraz ze wzrostem wymiarów formy i liczby gniazd. Stacje prasowania rotacyjnego są ustawione pionowo, poszczególne zestawy form ważą tylko kilka kilogramów, a osiowanie odbywa się lokalnie dla każdej pary rdzeń-gniazdo.
Zużycie energii i redukcja masy
Sacmi podaje, że analiza przypadków obejmujących współczesne linie prasowania i linie wtryskowe wykazała co najmniej 25% niższe jednostkowe zużycie energii, mierzone w kWh na kilogram żywicy, na liniach prasowania. W niektórych przypadkach raportowana redukcja sięgała 38%. Przy niezmienionym produkcie i surowcu zużycie linii prasowania określono jako nieznacznie przekraczające dwie trzecie zużycia linii wtryskowej.
Redukcja masy wymaga skoordynowanych prac nad procesem, maszyną i formą, niezależnie od wybranej technologii. Oba procesy mogą wytwarzać coraz lżejsze zakrętki, a sama ich masa nie daje wyraźnej przewagi żadnemu rozwiązaniu. Źródło wskazuje jednak, że prasowanie pozwala stosować materiały o wyższej lepkości, co może otwierać dodatkowe możliwości redukcji masy.
W formowaniu wtryskowym żywica wpływa dopiero po całkowitym zamknięciu formy i podczas jej wypełniania musi przepływać przez wąskie szczeliny. W prasowaniu materiał jest kształtowany w trakcie zamykania formy, dlatego przez znaczną część etapu wypełniania przepływa przez szersze szczeliny. Według źródła może to w niektórych zastosowaniach umożliwiać uzyskanie mniejszej grubości ścianki metodą prasowania.
Zamknięcia cienkościenne
Trend zmniejszania masy zamknięć do napojów rozpoczął się około 15 lat temu wraz z pierwszymi wykończeniami szyjek 26 mm i 29 mm. Sacmi wiąże przydatność prasowania rotacyjnego do cienkościennych zamknięć z krótkimi cyklami, szerokim oknem przetwórczym, możliwością stosowania żywic o wyższej lepkości i lepszej odporności na środowiskową korozję naprężeniową oraz brakiem punktu wtrysku w górnej powierzchni zakrętki.
Cyrkularność i kontrola zanieczyszczeń
Niższe temperatury przetwórstwa i krótki czas przebywania materiału mogą ograniczać degradację polimeru podczas prasowania. Sacmi podaje, że w przeprowadzonych testach ten sam materiał z tworzywa przetworzono ponownie nawet 45 razy bez znaczącej zmiany lepkości. Stosowanie materiałów o wyższej lepkości i korzystnych właściwościach mechanicznych może również sprzyjać dłuższemu zachowaniu parametrów w kolejnych cyklach recyklingu, wspierając recykling zakrętka-zakrętka.
W odniesieniu do pyłu i potencjalnych zanieczyszczeń źródło stwierdza, że stosowanie dobrych praktyk produkcyjnych zapobiega ryzyku obecności mikroplastików lub zanieczyszczeń w zakrętkach wytwarzanych w obu technologiach oraz poddawanych oddzielnemu nacinaniu. Sacmi pobrało próbki produktów z rynku i podaje, że nie stwierdziło różnic pomiędzy zakrętkami z pierścieniami formowanymi a zakrętkami z pierścieniami nacinanymi, produkowanymi metodą prasowania lub wtrysku.
Czynniki ekonomiczne i utrzymanie ruchu
Zwrot z inwestycji zależy od kilku zmiennych, w tym czynników wykraczających poza sam proces formowania. Według źródła na typowej linii wtryskowej do zakrętek flat-top forma odpowiada za większą część całkowitych kosztów niż na linii prasowania o porównywalnej wydajności. Ma to znaczenie, gdy produkcja musi być dostosowywana do zmieniających się wymagań rynku.
Linia do zakrętek zwykle pracuje przez blisko dziesięć lat, a w tym czasie wymagania wobec wyrobów i przepisy mogą się znacząco zmienić, czego przykładem jest wprowadzenie zakrętek pozostających przy butelce. Źródło łączy zdolność linii prasowania do dostosowania się do zmian z niższymi nakładami na formy oraz elastycznością nacinania wykonywanego po formowaniu.
Koszty utrzymania ruchu różnią się zależnie od tego, czy przedsiębiorstwo stosuje obsługę reaktywną, prewencyjną czy predykcyjną, oraz od okresu objętego oceną. Dla obu technologii dostępne są usługi cyfrowe wspomagające eksploatację, ograniczające przestoje i zwiększające dyspozycyjność linii. Nie wystarczy zatem stwierdzić, że jeden proces zawsze wymaga większych nakładów na utrzymanie ruchu, bez uwzględnienia warunków produkcji i przyjętej strategii.
Różnicą konstrukcyjną jest system gorącokanałowy, obecny w układach wtryskowych i nieobecny w rotacyjnych urządzeniach do prasowania zakrętek. Według źródła system gorącokanałowy na ogół wymaga generalnego remontu po trzech lub czterech latach intensywnego użytkowania. Zespół zastępczy może częściowo zabezpieczyć dyspozycyjność maszyny, jednak operacja wpływa na całkowity koszt posiadania ze względu na zapotrzebowanie na specjalistyczną pracę, części zamienne i czas realizacji. W maszynie do prasowania poszczególne męskie i żeńskie zestawy form można wymieniać przy dalszej pracy pozostałych stacji, co sprzyja zachowaniu dyspozycyjności podczas konserwacji form.
Podsumowanie porównania
W odniesieniu do zakrętek flat-top i kapsułek źródło wskazuje następujące główne cechy:
| Technologia | Zalety | Ograniczenia |
|---|---|---|
| Formowanie wtryskowe | Uniwersalność w innych zastosowaniach; szerokie zaplecze producentów form | Wyższe zużycie energii; dłuższy czas chłodzenia; punkt wtrysku |
| Ciągłe prasowanie tłoczne | Krótszy cykl; niższe zużycie energii; powtarzalność wymiarowa | Technologia specjalistyczna; ograniczona liczba dostawców urządzeń |
Ostateczny wybór zależy od wielkości produkcji, konstrukcji zamknięcia, właściwości żywicy, wymaganej elastyczności i planowanego zastosowania. Formowanie wtryskowe zapewnia szeroką uniwersalność, natomiast ciągłe prasowanie jest wyspecjalizowane w wielkoseryjnej produkcji niewielkich zamknięć i według źródła wiąże się z niższym zapotrzebowaniem na energię oraz powtarzalną jakością wyrobów. Wybór technologii pozostaje tylko jednym z elementów długoterminowej decyzji inwestycyjnej. Należy również uwzględnić koszty form, operacje wykonywane po formowaniu, strategię utrzymania ruchu oraz zdolność linii do przyszłych zmian produktu i przepisów.