Recykling odpadów foliowych
Recyklerzy stale poszukują efektywnych rozwiązań technologicznych w zakresie recyklingu odpadów.
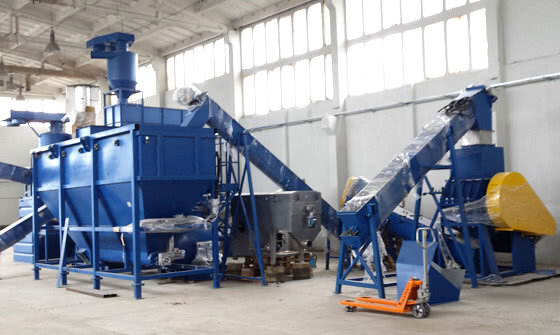
Recyklerzy stale poszukują efektywnych rozwiązań technologicznych w zakresie recyklingu odpadów transparentnych, zanieczyszczonych folii LDPE/LLDPE. Zastanówmy się zatem, w jaki sposób można przetwarzać odpady z sortowni klasy 98/2, 95/5 i 90/10 itp.
Zawsze najtrudniejszym etapem jest rozdrabnianie, w drugiej kolejności suszenie płatka i separacja innych tworzyw. Z pozoru kłopotliwe powinno być mycie, ale w praktyce jest to najprostszy element tej układanki.
Jakie urządzenia zastosować do rozdrabniania odpadów?
Jak powinno wyglądać właściwe rozdrabnianie odpadów foliowych? Jakie urządzenie wybrać: młyn czy szreder? W prostych instalacjach spotkać można jedno urządzenie. Jednak najlepszą efektywność uzyskamy stosując obie maszyny w systemie tzw. dwu-etapowym. Po prostu łączymy zalety obu maszyn: szreder odporny jest na kamienie i metale, a młyn nożycowy cechuje precyzja cięcia. Efektem są równe płatki nie stwarzające problemów dla pozostałych maszyn.
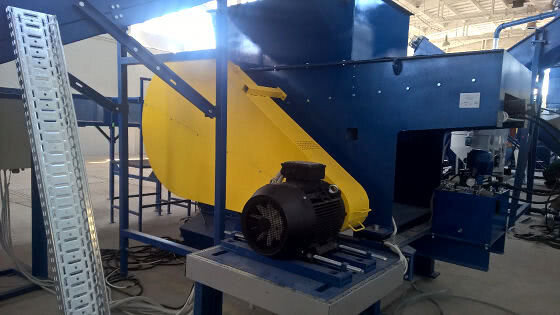
W linii produkcyjnej należy zastosować także separator metali, najlepiej z magnesem permanentnym, aby zapobiec uszkodzeniu młyna. Transport do młyna powinien odbywać się poprzez śrubę z dyszami spłukującymi piach i inne kruszywa, aby noże wytrzymały do kolejnej przerwy serwisowej. Sam młyn powinien pracować w układzie wodnym. Frakcja po przerobie w szrederze powinna być w okolicach 100x100mm, a po młynie 50x50 mm. Jest to wystarczająca gradacja, aby materiał był łatwy w transporcie na ślimakach i jednocześnie wystarczająca, aby przepuścić śrubki, nakrętki i inne drobne elementy, które mogłyby stępić noże młyna.
Odpady foliowe powinny być czyste
Aby dobrze umyć płatek foliowy wystarczy siła odśrodkowa z elementami maszyny powodującymi mieszanie np. myjka dynamiczna lub śruba myjąca (np.TW-400). Usuwamy cały brud/kurz i inne zanieczyszczenia z powierzchni płatka, aby był czysty, tak na 98%.
Konieczna jest dalsza obróbka z udziałem wody. Po pierwsze, im dłużej płatek przebywa w wodzie, tym lepiej namaczają się naklejki papierowe i inne wodno-chłonne wtrącenia. Aby wydłużyć drogę płatka w wodzie stosujemy wanny flotacyjne. Proste w budowie, ale najbardziej narażone na korozję, spełniają ważną funkcję: "flotują" czyli separują płatki LDPE od np. tonących PET, PVC czy tworzyw wielowarstwowych.
Często za wanną flotacyjną spotyka się stosowanie wirówek poziomych. Kiedyś było to dobre rozwiązanie, dopóki nie wymyślono pras ślimakowych. Zasada jest taka, że najpierw pozbywamy się wody za pomocą prasy śrubowej, a następnie materiał transportujemy do wirówki poziomej.
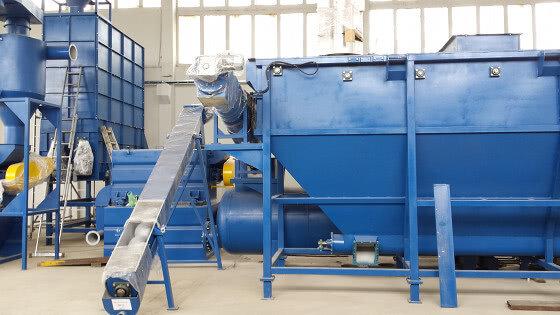
Pozostałe wtrącenia pulpy papierowej czy innych włóknistych wtrąceń widocznych na powierzchni płatka, efektywniej są usuwane na sucho. Potrzebna jest zatem wirówka z intensywnym odpylaniem. Dwie centryfugi potrzebne są do tego, aby usunąć pozostałe 2% zanieczyszczeń. Jaki mamy efekt? Płatki są względnie czyste w granicy 99,5%, o wilgotności ok. 5-6%.
Suszenie płatka LPDE
Zdarza się, że taki płatek jest podawany prosto na aglomerator/kompaktor ekstrudera. Nie jest to najlepsze rozwiązanie, bo nadal mamy do odparowania 5l wody na 100kg materiału. Marnuje się w ten sposób sporo pracy i siły tarcia, ale strefa pobierania ekstrudera działa jak parowóz. Niby jest odgazowanie i pompa, a wydajność poniżej 70% możliwości, bo płatki mokre.
Należy więc dosuszyć płatki gorącym powietrzem. Efektownie można to osiągnąć na trommelu z grzałkami i nawiewem suchego, gorącego powietrza. Mocy potrzeba wprawdzie dużo, ale przyrost wydajności na ekstruderze jest spory. Można osiągnąć poziomy jak przy przetwarzaniu odpadów poprodukcyjnych.
Transport i magazynowanie odpadów foliowych
Kolejnym etapem jest transport i magazynowanie przetworzonego surowca. Pojawia się tu problem zatrzymywania materiału. Dzieje się tak zwykle dlatego, że w instalacji brakuje młyna nożycowego. Dlatego o konieczności jego zastosowania wspomnieliśmy już na wstępie.
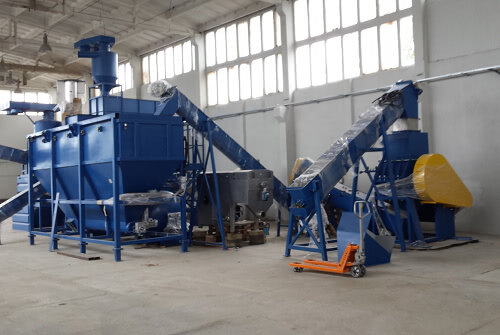
Są dwie skuteczne metody magazynowania. Jeżeli mamy długą halę, to można zastosować transporter taśmowy buforowy z bocznymi ściankami na 2-3 m i długości ok. 7-8 m. Zapewni on ciągłą pracę ekstrudera. Natomiast w przypadku hali wysokiej, dobrym rozwiązaniem będzie zainstalowanie pionowego silosu z podłogą wyłożoną ślimakami transportowymi.
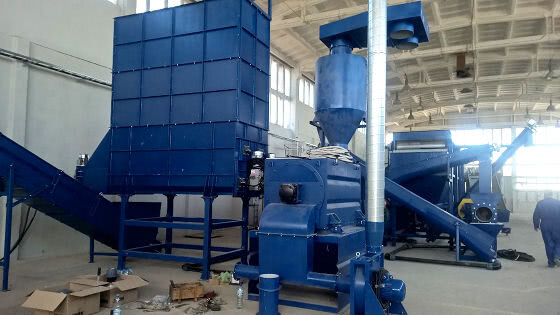
Rozdrabnianie płatka LDPE
Następnie przechodzimy do kompaktowania/aglomeracji i ekstruzji płatka LDPE. Aglomerator uplastyczni materiał i dosuszy do poziomu poniżej 1%, a pompa odgazowania będzie pełnić funkcję stabilizującą masę stopu. Filtry 120 µ na zwykłym zmieniaczu płytowym nie będą stanowić problemu. Granulacja to nic innego jak precyzyjne ustawienie noży i pilnowanie wody chłodzącej. Odwirowana granulka nie może być jednak cienka jak papier, bo wówczas wirówka nie odprowadzi odpowiedniej ilości wody.
Uzupełniając, większość maszyn siłą rzeczy musi być zainstalowana kaskadowo. Zaczynając od pierwszej maszyny myjącej, gdzie zaczyna się kontakt z wodą.
Osobnym tematem jest regranulacja. Kaskadowo ustawione ekstrudery, jeżeli mówimy o mieszance LLDPE/LDPE są potrzebne, ale jest to bardzo zależne od indywidulanej technologii produkcji. Najlepszą jakość regranulatu otrzymamy przy konfiguracji powyżej 40 L/D łącznie.
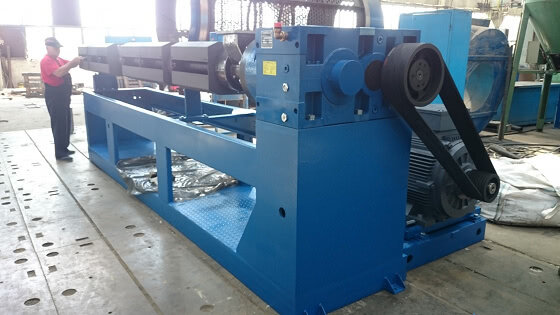
Inaczej wygląda kwestia zawartości gazów np. przy zadruku do 70% powierzchni. Wówczas instalacja drugiej pompy próżniowej pomiędzy ekstruderami zwiększa znacząco wydajność. Sam fakt posiadania dwóch wytłaczarek daje możliwość instalacji dwóch zmieniaczy filtrów stopu. Optymalnym rozwiązaniem jest pierwszy zmieniacz płytowy z bardzo dużą powierzchnią i filtracją na poziomie 200 µ oraz drugi działający w automacie ustawiony docelowo na 120 µ.
Oczywiście możliwości skonfigurowania optymalnej linii recyklingowej jest tak wiele jak działających zakładów. Dlatego planując nową inwestycję trzeba dokładnie przeanalizować jakiego pochodzenia folię chcemy przetwarzać i jakie wymagania stawia nam klient, odbiorca regranulatu.
Marcin Wietrzyński
EUROPLAST Sp. z o.o.
Przedstawiciel ESMOS AD/JSC
